ภาษา


บ้าน / ข่าว / ข่าวอุตสาหกรรม / ส่วนประกอบอลูมิเนียมอัลลอยด์ A357: อธิบายซิลิคอน แมกนีเซียม และการบำบัดความร้อน
หากภาพวาดเรียก A357-T6 และซัพพลายเออร์จัดส่ง A356-T6 ชิ้นส่วนต่างๆ จะยังคงล็อคอยู่ พวกเขาจะยังคงวัดได้อย่างถูกต้องบน CMM พวกเขาอาจจะผ่านการทดสอบบัลลังก์ด้วยซ้ำ สิ่งที่พวกเขาจะไม่ทำคือบรรลุความแข็งแกร่งของครากที่ออกแบบไว้ และการขาดแคลนดังกล่าวมีแนวโน้มที่จะปรากฏขึ้นหลายเดือนต่อมาเป็นตัวเรือนที่แตกร้าว หน้าซีลร้องไห้ หรือความล้มเหลวเมื่อยล้าที่บอสโบลต์ ความแตกต่างทางเคมีมีเพียงเล็กน้อยบนกระดาษ ซึ่งเป็นสาเหตุว่าทำไมจึงพลาดการตรวจสอบที่เข้ามา
องค์ประกอบของโลหะผสมอลูมิเนียม A357 โดยน้ำหนักคือ ซิลิคอน 6.5 ถึง 7.5 เปอร์เซ็นต์, แมกนีเซียม 0.40 ถึง 0.70 เปอร์เซ็นต์, เหล็กสูงสุด 0.20 เปอร์เซ็นต์, ทองแดงสูงสุด 0.20 เปอร์เซ็นต์, แมงกานีสสูงสุด 0.10 เปอร์เซ็นต์, สังกะสีสูงสุด 0.10 เปอร์เซ็นต์ และไทเทเนียมสูงสุด 0.20 เปอร์เซ็นต์ . อลูมิเนียมทำให้เกิดความสมดุล เมื่อเทียบกับ A356 ทั้งพื้นแมกนีเซียมและเพดานแมกนีเซียมจะเลื่อนขึ้นไป และขีดจำกัดของเหล็กก็ยึดแน่นยิ่งขึ้น การเปลี่ยนแปลงทั้งสองนี้เป็นสิ่งที่ให้ผลผลิตเพิ่มขึ้นประมาณร้อยละ 15 หลังจากการอบชุบด้วยความร้อน T6 ที่เหมาะสม
นั่นคือคำตอบสั้นๆ ส่วนที่เหลือของบทความนี้จะแจกแจงองค์ประกอบทางเคมีทีละองค์ประกอบ เปรียบเทียบ A357 กับ A356 และ 356 ด้วยตัวเลขจริง จากนั้นอธิบายว่าเส้นทางการหล่อและวงจรการเสื่อมสภาพเป็นตัวตัดสินว่าเคมีนั้นจะกลายเป็นชิ้นส่วนโครงสร้างที่เชื่อถือได้หรือกองเศษเหล็กที่มีราคาแพงได้อย่างไร
ส่วนประกอบอลูมิเนียมอัลลอยด์ A357: เคมีเต็มรูปแบบ ธาตุต่อธาตุ
ตารางด้านล่างแสดงรายการขีดจำกัดองค์ประกอบที่เผยแพร่สำหรับการกำหนดการหล่อ A357.0 พร้อมด้วยหน้าต่างเป้าหมายที่ใช้งานได้จริงซึ่งโรงหล่อตั้งเป้าไว้ภายในขีดจำกัดเหล่านั้นจริงๆ ขีดจำกัดนี้มาจากข้อกำหนดมาตรฐานในการหล่ออะลูมิเนียมที่ใช้ทั่วทั้งอุตสาหกรรม และตัวเลขเดียวกันนี้ปรากฏในเอกสารการกำหนดของ Aluminium Association และในคู่มือ ASM เล่มที่ 15: การหล่อ ซึ่งยังคงเป็นข้อมูลอ้างอิงมาตรฐานสำหรับโลหะวิทยาการหล่ออะลูมิเนียม
| องค์ประกอบ | ช่วงที่ระบุ (wt%) | เป้าหมายโรงหล่อเชิงปฏิบัติ | ฟังก์ชั่นในส่วน |
|---|---|---|---|
| ซิลิคอน | 6.5 - 7.5 | 6.9 - 7.2 | ความลื่นไหล ทนต่อการฉีกขาดจากความร้อน ความสามารถในการหล่อ |
| แมกนีเซียม | 0.40 - 0.70 | 0.55 - 0.62 | การแข็งตัวของอายุผ่านการตกตะกอนของ Mg2Si |
| เหล็ก | สูงสุด 0.20 | 0.10 - 0.14 | สิ่งเจือปน; ควบคุมการสูญเสียความเหนียว |
| ไทเทเนียม | สูงสุด 0.20 | 0.10 - 0.15 | การขัดเกลาเมล็ดข้าว พฤติกรรมการให้อาหาร |
| ทองแดง | สูงสุด 0.20 | ต่ำกว่า 0.05 | สิ่งเจือปน; ตัดแต่งความต้านทานการกัดกร่อน |
| แมงกานีส | สูงสุด 0.10 | ต่ำกว่า 0.05 | เปลี่ยนแปลงสัณฐานวิทยาของเฟสเหล็ก |
| สังกะสี | สูงสุด 0.10 | ต่ำกว่า 0.05 | สิ่งเจือปนจากการขนย้ายเศษเหล็ก |
| อื่นๆ กันนะครับ | สูงสุด 0.05 | ติดตามเท่านั้น | สารตกค้างที่ไม่ระบุรายละเอียด |
| อื่นๆ รวม | สูงสุด 0.15 | ติดตามเท่านั้น | เพดานสิ่งเจือปนสะสม |
| อลูมิเนียม | ยอดคงเหลือ | ยอดคงเหลือ | เมทริกซ์ |
รายละเอียดประการหนึ่งที่ทำให้ผู้ซื้อเกิดความตื่นตัว: เครื่องบินรุ่น A357 บางรุ่นยอมให้มีการเติมเบริลเลียมเพียงเล็กน้อยในช่วง 0.04 ถึง 0.07 เปอร์เซ็นต์ เพื่อปัดเศษเกล็ดเลือดที่มีธาตุเหล็ก บางชนิดจำกัดปริมาณเบริลเลียมไว้ที่ 0.0007 เปอร์เซ็นต์ และห้ามในทางปฏิบัติ หากชิ้นส่วนถูกกำหนดไว้สำหรับสภาพแวดล้อมที่ได้รับการควบคุมหรือเซลล์เครื่องจักรที่มีกฎการจัดการอากาศที่เข้มงวด บรรทัดเดียวนั้นบนแผ่นข้อมูลจำเพาะจะเปลี่ยนแปลงซึ่งร้านหลอมละลายสามารถเสนอราคาให้คุณได้
สิ่งที่แต่ละองค์ประกอบทำจริงในการหล่อ
ซิลิคอนที่ 6.5 ถึง 7.5 เปอร์เซ็นต์
ซิลิคอนเป็นสาเหตุให้โลหะผสมนี้สามารถเทได้เลย โดยจะลดช่วงการหลอมเหลวลงและผลักโลหะผสมไปทางอะลูมิเนียม-ซิลิคอนยูเทคติก ซึ่งมีอุณหภูมิใกล้ 577 องศาเซลเซียส โลหะผสมจะมีซิลิคอนประมาณ 7 เปอร์เซ็นต์ที่มีภาวะไฮโปยูเทคติก ดังนั้นโครงสร้างที่แข็งตัวจึงเป็นส่วนผสมของอะลูมิเนียมเดนไดรต์ที่ล้อมรอบด้วยโครงข่ายยูเทคติกชั้นดี เครือข่ายนั้นเป็นสิ่งที่ช่วยให้คุณมีความลื่นไหลของผนังบาง ทนทานต่อการฉีกขาดจากความร้อน และความเครียดในการหดตัวต่ำพอสมควร
วางซิลิคอนให้ต่ำกว่าระดับที่กำหนด การวิ่งผิดและน้ำตาที่ร้อนจัดกลายเป็นเรื่องปกติ ดันให้สูงกว่าช่วงดังกล่าว และซิลิคอนยูเทคติกจะหยาบตัวเป็นแผ่นคล้ายกระดูกซึ่งทำหน้าที่เหมือนรอยบากภายใน ซิลิคอนยูเทคติกที่ไม่มีการดัดแปลงในการหล่อ A357 สามารถดึงการยืดตัวลดลงได้ร้อยละ 40 หรือมากกว่านั้น เมื่อเทียบกับการหลอมที่ผ่านการดัดแปลงอย่างเหมาะสม ซึ่งเป็นเหตุผลว่าทำไมการเติมสตรอนเซียมประมาณ 0.010 ถึง 0.020 เปอร์เซ็นต์ หรือตัวดัดแปลงที่ใช้โซเดียม จึงเป็นแนวทางปฏิบัติมาตรฐาน
แมกนีเซียม 0.40 ถึง 0.70 เปอร์เซ็นต์
แมกนีเซียมเป็นองค์ประกอบในการชุบแข็ง และสาเหตุหลักที่ทำให้ A357 มีอยู่เป็นโลหะผสมที่แยกจากกัน ในระหว่างการชราภาพเทียม แมกนีเซียมซิลิไซด์ชั้นดีจะตกตะกอนนิวเคลียสทั่วทั้งเมทริกซ์อะลูมิเนียมและขัดขวางการเคลื่อนที่ของการเคลื่อนที่ A356 แคปแมกนีเซียมที่ 0.45 เปอร์เซ็นต์; A357 อนุญาตสูงสุด 0.70 เปอร์เซ็นต์ แมกนีเซียมที่เพิ่มขึ้นนั้นจะเพิ่มความแข็งแรงของผลผลิตสูงสุดประมาณ 20 ถึง 30 MPa เมื่อทุกอย่างเท่ากัน
ข้อเสียคือความละเอียดอ่อนของกระบวนการ A357 ตั้งอยู่ใกล้กับขอบของขีดจำกัดความสามารถในการละลาย ดังนั้นการบำบัดสารละลายสั้นๆ หรือการดับที่ไม่สม่ำเสมอจะทิ้งแมกนีเซียมซิลิไซด์ที่ยังไม่ละลายไว้เบื้องหลัง และชิ้นส่วนนั้นมีประสิทธิภาพต่ำกว่าข้อกำหนดในขณะที่ยังคงผ่านการตรวจสอบสเปกโตรของแท่งโลหะที่เข้ามา
รีดได้สูงสุด 0.20 เปอร์เซ็นต์
เหล็กเป็นนักฆ่าเงียบของความเหนียว สูงกว่าประมาณ 0.25 เปอร์เซ็นต์ในโลหะผสมซิลิกอน 7 เปอร์เซ็นต์ เหล็กจะสร้างเกล็ดเลือด Al5FeSi เฟสเบต้าที่เปราะ คล้ายแผ่น และมีแนวโน้มที่จะแตกร้าวภายใต้ภาระ การถือเหล็กไว้ที่ 0.20 เปอร์เซ็นต์หรือต่ำกว่า และควรถือเหล็กไว้ 0.15 เปอร์เซ็นต์สำหรับงานคุณภาพระดับพรีเมียม จะช่วยให้เกล็ดเลือดเหล่านั้นมีขนาดเล็กและมีอันตรายน้อยลง ขีดจำกัดของเหล็กที่เข้มงวดกว่านี้ ซึ่งมากกว่าแมกนีเซียม เป็นสิ่งที่ทำให้การหลอม A357 ระดับพรีเมี่ยมแตกต่างจากโลหะผสมทุติยภูมิทั่วไป
การปรับแต่งไทเทเนียมและเกรน
ไทเทเนียมที่ 0.10 ถึง 0.15 เปอร์เซ็นต์ ซึ่งปกติจะเติมผ่านโลหะผสมหลัก Al-5Ti-1B จะจำกัดการเจริญเติบโตของเกรนในระหว่างการแข็งตัว เมล็ดธัญพืชที่สมดุลอย่างดีปรับปรุงการป้อน กระจายความพรุนของการหดตัวไปยังรูขุมขนที่เล็กลงและกระจายตัวได้ดีขึ้น และเพิ่มทั้งความต้านทานแรงดึงและการยืดตัว สารหลอมที่ผ่านการไล่ก๊าซและดัดแปลงแต่ไม่ได้ขัดเกลาเกรนจะแสดงเกรนเรียงเป็นแนวหยาบและการกระจายที่กว้างกว่าในผลการทดสอบทางกล
ทองแดง แมงกานีส สังกะสี และถังติดตาม
ทองแดงปิดอยู่ที่ 0.20 เปอร์เซ็นต์ เนื่องจากจะลดประสิทธิภาพการกัดกร่อนในสภาพแวดล้อมที่เปียกหรือมีเกลือ แมงกานีสสูงสุด 0.10 เปอร์เซ็นต์จะปรับเปลี่ยนเฟสของเหล็กเล็กน้อย แต่ไม่สามารถช่วยเหลือการหลอมละลายที่มีธาตุเหล็กหนักอยู่แล้วได้ สังกะสีสูงสุด 0.10 เปอร์เซ็นต์ส่วนใหญ่เป็นพารามิเตอร์ควบคุมเศษเหล็ก ขีดจำกัดการรับทั้งหมดคือ 0.05 เปอร์เซ็นต์สำหรับองค์ประกอบที่ไม่ระบุชนิดใดๆ และทั้งหมด 0.15 เปอร์เซ็นต์ มีไว้เพื่อหยุดยั้งสารตกค้างที่ไม่รู้จักไม่ให้เปลี่ยนพฤติกรรมการแข็งตัวของโลหะผสม
A357 กับ A356 กับ 356: ตัวเลขที่แยกจากกัน
โลหะผสมทั้งสามชนิดนี้มักมีการอ้างอิงสลับกัน และเมื่อแก้ไขรูปวาดแล้ว โลหะผสมทั้งสามชนิดนี้อาจดูเหมือนเป็นตัวแปรสำหรับธุรการ พวกเขาไม่ได้ ตารางด้านล่างแสดงค่า T6 ที่เผยแพร่ทั่วไป ตัวเลขจริงจะเคลื่อนที่ไปตามกระบวนการหล่อ ความหนาของส่วน และตำแหน่งที่ตัดคูปอง
| ลักษณะเฉพาะ | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| แมกนีเซียม range (wt%) | 0.20 - 0.45 | 0.20 - 0.45 | 0.40 - 0.70 |
| เหล็ก limit (wt%) | 0.20 - 0.35 | สูงสุด 0.20 | สูงสุด 0.20, often 0.15 |
| ความต้านทานแรงดึง | ประมาณ 230 MPa | ประมาณ 275 MPa | ประมาณ 310 MPa |
| ความแข็งแรงของผลผลิต | ประมาณ 165 เมกะปาสคาล | ประมาณ 205 MPa | ประมาณ 255 MPa |
| การยืดตัว | 3 - 5 เปอร์เซ็นต์ | 5 - 7 เปอร์เซ็นต์ | 4 - 6 เปอร์เซ็นต์ |
| การใช้งานทั่วไป | ตัวเรือนและฝาปิดทั่วไป | ขายึดโครงสร้าง,ล้อ | ตัวเรือนรับน้ำหนักสูง ชิ้นส่วนการบินและอวกาศ |
การอ่านเชิงปฏิบัติ: หากการวิเคราะห์ความเครียดของคุณถือว่าความแข็งแกร่งของผลตอบแทนของ A357 และคุณได้รับ A356 คุณจะสูญเสียมาร์จิ้นไปประมาณ 50 MPa อย่างเงียบๆ ในส่วนที่มีปัจจัยด้านความปลอดภัยเท่ากับ 3 นั่นจะมองไม่เห็น สำหรับชิ้นส่วนที่มีขนาดถึงปัจจัยด้านความปลอดภัย 1.4 มันคือความแตกต่างระหว่างการทดสอบความล้าที่ผ่านการทดสอบและการออกแบบใหม่
การอบชุบด้วยความร้อน: เหตุใดการใช้สารเคมีเพียงอย่างเดียวจึงไม่เพียงพอ
คุณสามารถตีได้ทุกหมายเลขในตารางที่ 1 และยังคงให้ส่วนที่อ่อนอยู่ โลหะผสมจะมีความแข็งแรงตามที่กำหนดหลังจากผ่านรอบ T6 สามขั้นตอนเท่านั้น และแต่ละขั้นตอนจะมีหน้าต่างการใช้งานที่แคบ
- การบำบัดสารละลายที่อุณหภูมิประมาณ 540 องศาเซลเซียส เป็นเวลา 6 ถึง 12 ชั่วโมง ซึ่งนานพอที่จะละลายเฟสที่มีแมกนีเซียมสูงกลับเป็นสารละลายของแข็ง
- การชุบมักจะเป็นน้ำอุ่นหรืออ่างโพลีเมอร์ โดยเร็วพอที่จะดักจับสารละลายของแข็งที่มีความอิ่มตัวยวดยิ่ง แต่ช้าพอที่จะหลีกเลี่ยงการบิดงอส่วนที่บางได้
- การบ่มแบบประดิษฐ์ที่อุณหภูมิประมาณ 155 ถึง 170 องศาเซลเซียส เป็นเวลา 4 ถึง 8 ชั่วโมง เพื่อตกตะกอนอนุภาคแมกนีเซียมซิลิไซด์ละเอียดที่เสริมกำลังจริง
โหมดความล้มเหลวแบบคลาสสิกคือความล่าช้าในการดับซึ่งนานกว่าที่โลหะผสมจะทนได้ A357 มีความไวมากกว่า A356 เนื่องจากการใส่แมกนีเซียมที่สูงขึ้นหมายความว่าต้องมีตัวละลายอยู่ในสารละลายมากขึ้น ความล่าช้าสองสามนาทีระหว่างการดึงโหลดและการชนถังดับอาจทำให้กำลังครากลดลงต่ำกว่าค่าต่ำสุดที่ระบุ ในขณะที่ปล่อยให้ความต้านทานแรงดึงได้รับผลกระทบเพียงเล็กน้อยเท่านั้น ซึ่งทำให้ตรวจพบปัญหาได้ยากด้วยการตรวจสอบความแข็งเพียงครั้งเดียว
ชิ้นส่วนกระบอกสูบเครื่องยนต์อะลูมิเนียมที่ผ่านการอบด้วยความร้อนและการหล่อโครงสร้างที่คล้ายกันเป็นตัวอย่างที่ดีของผลตอบแทน รูปทรงเดียวกันที่เทจากการหลอมเดียวกันสามารถออกมาจากเตาหลอมได้ที่ความแข็งแรงของผลผลิต 250 MPa หรือ 290 MPa ขึ้นอยู่กับวิธีจัดการการดับเพียงอย่างเดียว
 อลูมิเนียม Auto Engine Cylinder Parts อะไหล่เครื่องปลูกข้าว ดูผลิตภัณฑ์ →
เส้นทางการหล่อเปลี่ยนแปลงสิ่งที่เคมีแบบเดียวกันมอบให้
A357 เป็นโลหะผสมตระกูลแรงโน้มถ่วงอย่างท่วมท้น มันถูกเทลงในแม่พิมพ์ทราย เปลือกการลงทุน แม่พิมพ์เหล็กถาวร และแม่พิมพ์หล่อแรงดันต่ำ มันไม่พอดีตามธรรมชาติสำหรับการหล่อด้วยแรงดันสูงทั่วไป และเหตุผลก็คือแก๊ส ไม่ใช่เคมี
การหล่อแบบแรงดันสูงจะเติมแม่พิมพ์ในหน่วยมิลลิวินาที และกักอากาศและผลิตภัณฑ์หล่อลื่นที่สลายตัวภายในโลหะ ช่องว่างเหล่านั้นจะมองไม่เห็นจนกว่าชิ้นส่วนจะเข้าไปในเตาบำบัดสารละลายที่อุณหภูมิ 540 องศาเซลเซียส ซึ่งเป็นจุดที่ความดันภายในเพิ่มขึ้นและพื้นผิวจะเกิดฟอง A357 ขึ้นอยู่กับ T6 เพื่อให้ได้ความแข็งแกร่ง ดังนั้นกระบวนการและโลหะผสมจึงดึงไปในทิศทางตรงกันข้าม หากคุณต้องการให้สารเคมี A357 อยู่ในชิ้นส่วนที่มีแรงดันสูง โดยทั่วไปคุณจะต้องยอมรับสภาวะแบบหล่อหรืออุณหภูมิต่ำ และความแข็งแกร่งที่ต่ำกว่าตามลำดับ
การหล่อแบบแรงดันต่ำตั้งอยู่ตรงกลางที่มีประโยชน์ การเติมทำได้ช้าและได้รับการควบคุม ท่อไรเซอร์จะป้อนโลหะภายใต้ความกดดันผ่านการแข็งตัว และการกักก๊าซจะต่ำกว่าการฉีดด้วยแรงดันสูงมาก นั่นทำให้แรงดันต่ำ A357 เป็นเส้นทางที่สมจริงสำหรับชิ้นส่วนที่ต้องการทั้งการควบคุมความหนาของผนังและคุณสมบัติ T6 เต็มรูปแบบ หากคุณต้องการทราบความเป็นมาว่ากระบวนการเติมช่องว่างอย่างไร คำอธิบายเกี่ยวกับวิธีการหล่ออลูมิเนียมหล่อทำงานอย่างไร เดินผ่านลำดับการเติมทีละขั้นตอน
การเปรียบเทียบเชิงปฏิบัติของทั้งสามเส้นทางสำหรับงานประเภท A357:
- การหล่อทรายให้อิสระในการออกแบบสูงสุดและการแข็งตัวช้าที่สุด ซึ่งจะทำให้โครงสร้างจุลภาคหยาบและลดการยืดตัว เว้นแต่จะใช้ความเย็น
- การหล่อแบบถาวรจะช่วยเร่งการทำความเย็น ปรับแต่งโครงสร้างเกรน และโดยทั่วไปจะเพิ่มความต้านทานแรงดึง 20 ถึง 30 MPa เหนือทรายสำหรับโลหะผสมชนิดเดียวกัน
- การหล่อแบบแรงดันต่ำผสมผสานแม่พิมพ์ถาวรเข้ากับการเติมแบบควบคุม ทำให้ความพรุนของก๊าซต่ำเพียงพอสำหรับรอบ T6 เต็มบนชิ้นส่วนที่มีผนังหนา
 ชิ้นส่วนตัวถังรถยนต์ อลูมิเนียม Die Casting Gasoline Engine Case ดูผลิตภัณฑ์ →
ข้อบกพร่องที่สืบย้อนไปถึงองค์ประกอบหรือการจัดการการหลอมละลาย
การคัดแยกของ A357 ส่วนใหญ่ไม่ได้เกิดจากการที่โลหะผสมผิดพลาด มีสาเหตุมาจากการหลอมละลายที่ได้รับการปฏิบัติอย่างไม่ถูกต้อง ปัญหาที่เกิดซ้ำ 5 ประการคือ:
ความพรุนของก๊าซ ความสามารถในการละลายของไฮโดรเจนในอะลูมิเนียมเหลวมีค่าประมาณ 20 เท่าของความสามารถในการละลายในอะลูมิเนียมที่เป็นของแข็ง ไฮโดรเจนที่เหลืออยู่ในการหลอมละลายหลังจากการไล่ก๊าซจะกลายเป็นรูกลมเมื่อโลหะแข็งตัว วิธีแก้ไขคือการไล่แก๊สแบบหมุนด้วยอาร์กอนหรือไนโตรเจนบวกกับประจุที่สะอาดและแห้ง และระดับไฮโดรเจนที่วัดได้ต่ำกว่าประมาณ 0.15 มล. ต่ออะลูมิเนียม 100 กรัมสำหรับงานโครงสร้าง
ความพรุนหดตัว A357 จะหดตัวประมาณ 6 ถึง 7 เปอร์เซ็นต์โดยปริมาตรเมื่อแข็งตัว ทางเดินอาหาร ตัวยก และระบบทำความเย็นต้องได้รับการออกแบบเพื่อให้ของเหลวสุดท้ายที่จะแช่แข็งอยู่ในตัวยก แทนที่จะอยู่ในปุ่มโบลต์ การเปลี่ยนจากหนาไปบางคือจุดที่สิ่งนี้ปรากฏขึ้นก่อน
การรวมออกไซด์ อะลูมิเนียมออกไซด์ก่อตัวในไม่กี่วินาทีบนพื้นผิวหลอมเหลวที่ถูกรบกวน การเทรอยพับฟิล์มนั้นเข้าไปในการหล่อแบบปั่นป่วน และทำให้เกิดข้อบกพร่องเชิงเส้นที่ปรากฏบนใบหน้าที่กลึงเป็นริ้วสีเข้มที่จะไม่ขัดเงา
ร้อนน้ำตาแตก. ปริมาณซิลิคอนของ A357 ให้ความต้านทานที่ดี แต่ซิลิคอนต่ำหรือการหลอมที่ผ่านการขัดเกลาด้วยเกรนที่ไม่ดีจะฉีกขาดที่มุมภายในที่แหลมคมในช่วงนาทีแรกของการทำความเย็น รัศมีมุมและรักษาไทเทเนียมให้อยู่ตรงกลางของระยะ
พุพองในช่วง T6 นี่เป็นความล้มเหลวในการเลือกกระบวนการมากกว่าความล้มเหลวทางเคมี และเป็นสาเหตุเดียวที่พบบ่อยที่สุดที่ผู้ซื้อค้นพบว่าเส้นทางการหล่อที่เลือกไม่สามารถส่งมอบตามอุณหภูมิที่ระบุได้
ที่ซึ่งอะไหล่ A357 ได้รับการเก็บรักษา
A357 จะปรากฏขึ้นทุกที่ที่การหล่อต้องรับน้ำหนัก ทนต่อแรงสั่นสะเทือน และยังคงความทนทานต่อเครื่องจักร แอปพลิเคชันด้านล่างนี้ล้วนมีรูปแบบดังกล่าวร่วมกัน
- การหล่อโครงสร้างอากาศยานและโรเตอร์คราฟ ซึ่งน้ำหนักเป็นสิ่งสำคัญและอายุความเมื่อยล้าเป็นกรณีการออกแบบที่ควบคุม
- ระบบกันสะเทือนและโหนดแชสซีของรถยนต์ รวมถึงแขนควบคุม สนับมือ และโครงยึดย่อย
- ปั๊ม คอมเพรสเซอร์ และตัวเรือนไฮดรอลิกที่มองเห็นแรงดันภายในและโหลดตามรอบ
- ตัวเรือนมอเตอร์และฝาปิดท้าย ซึ่งโลหะผสมจะต้องยึดรูแบริ่งเป็นวงกลมผ่านการหมุนเวียนความร้อน
- ใบพัดและส่วนประกอบที่หมุนได้ โดยที่ความสมดุลระหว่างความแข็งแรงและการยืดตัวจะกำหนดส่วนต่างของการระเบิด
- ส่วนประกอบการจัดการความร้อนในระบบส่งกำลังไฟฟ้า ซึ่งการรวมกันของความแข็งและเส้นทางความร้อนมีความสำคัญมากกว่าความต้านทานแรงดึงดิบ
ตัวเรือนมอเตอร์แบบหล่อเป็นตัวอย่างกรณีศึกษา โดยปกติแล้วชิ้นส่วนจะมีผนังทรงกระบอกบาง หน้าแปลนยึดหนา และที่นั่งตลับลูกปืนแบบกลึงที่ปลายแต่ละด้าน คุณสมบัติทั้งสามนี้ดึงพฤติกรรมการแข็งตัวในสามทิศทางที่แตกต่างกันในคราวเดียว: ผนังต้องการความเย็นอย่างรวดเร็ว, หน้าแปลนต้องการการป้อน และรูต้องการความเสถียรของมิติหลังจากการอบชุบด้วยความร้อน การได้ทั้งสามอย่างจากอัลลอยด์ตัวเดียวหมายถึงการรักษาระดับกลางของซิลิคอนเพื่อความลื่นไหล แมกนีเซียมช่วงกลางเพื่อความแข็งแกร่ง และเหล็กที่ระดับต่ำที่สุดเพื่อให้สามารถแปรรูปได้
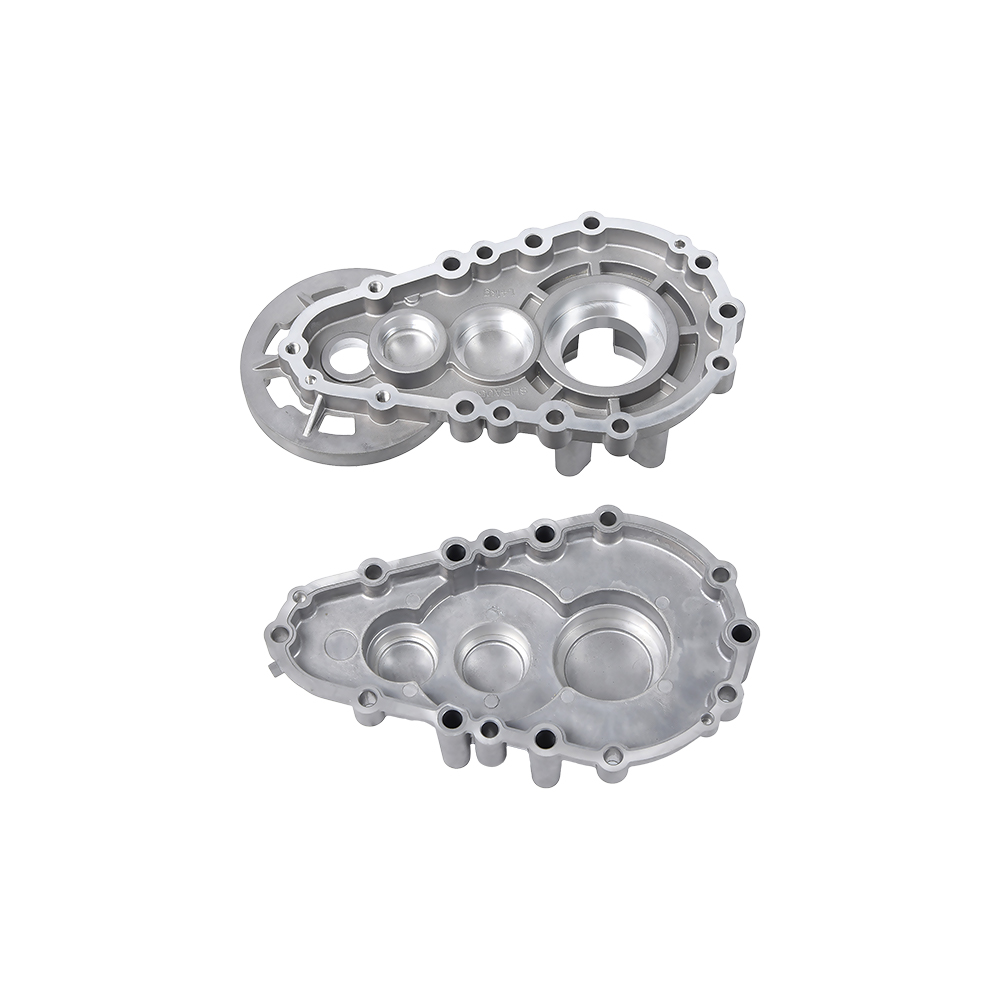
 อลูมิเนียม Die Cast Motor Housing 375 อลูมิเนียม Die Casting Gearbox Housing ดูผลิตภัณฑ์ →
รายการตรวจสอบการจัดซื้อก่อนที่คุณจะออกใบสั่งซื้อ
คำถามสองสามข้อล่วงหน้าช่วยขจัดความเสี่ยงส่วนใหญ่จากคำสั่งซื้อ A357 ทำงานตามลำดับนี้และการสนทนาทางเทคนิคจะสั้นลง
- ยืนยันอารมณ์ไม่ใช่แค่โลหะผสม A357-F, A357-T5 และ A357-T6 เป็นผลิตภัณฑ์ที่แตกต่างกันซึ่งมีระดับความแข็งแกร่งต่างกัน และภาพวาดก็ต้องบอกว่าเป็นรุ่นใด
- ถามหาเป้าหมายแมกนีเซียมและธาตุเหล็ก ไม่ใช่แค่ขีดจำกัดเท่านั้น ซัพพลายเออร์รายหนึ่งที่ตั้งเป้าไปที่แมกนีเซียม 0.45 เปอร์เซ็นต์กำลังส่งมอบ A356 ที่มีฉลาก A357 อย่างมีประสิทธิภาพ
- ระบุตำแหน่งที่จะตัดคูปองทดสอบทางกล คูปองที่ตัดจากไรเซอร์จะดูดีกว่าการตัดจากส่วนนั้นเสมอ
- เห็นด้วยกับบันทึกการรักษาความร้อน เวลาของสารละลาย ความล่าช้าในการดับ และอุณหภูมิการเสื่อมสภาพคือตัวเลขสามตัวที่ตัดสินผลลัพธ์
- ตัดสินใจเกณฑ์การยอมรับความสมบูรณ์ภายในก่อนบทความแรก เนื่องจากผลการถ่ายภาพรังสีและการแบ่งส่วนทำให้เกิดการเปลี่ยนแปลงเครื่องมือ
- ยืนยันค่าเผื่อการตัดเฉือน เครื่องจักร A357 นั้นสะอาดหมดจด แต่จุดแข็งจากการแยกหรือยูเทคติกหยาบจะทำลายเม็ดมีดคาร์ไบด์และกำหนดการส่งมอบที่ตรงเวลาในเวลาเดียวกัน
หากคุณต้องการคำตอบตรงๆ ว่ารูปทรงของคุณเหมาะกับ A357 หรือโลหะผสมอื่นหรือไม่ ส่งแบบและคำเรียกโลหะผสมให้กับทีมวิศวกรของเรา และเราจะกลับมาพร้อมกับเส้นทางกระบวนการ อุณหภูมิที่ทำได้ และค่าเผื่อการตัดเฉือนในคำตอบเดียว
คำถามที่พบบ่อยเกี่ยวกับองค์ประกอบอลูมิเนียมอัลลอยด์ A357
A357 เหมือนกับ 357.0 หรือไม่
พวกเขาหมายถึงครอบครัวเดียวกัน A357 คือการกำหนดการหล่อที่ใช้ในมาตรฐานการหล่ออะลูมิเนียม และ 357.0 คือการกำหนด Aluminium Association สำหรับองค์ประกอบเดียวกัน เมื่อคุณเห็น 357.0-T6 หรือ A357-T6 บนแบบวาด ให้อ่านว่าเป็นวัสดุเดียวกัน และตรวจสอบขีดจำกัดของแมกนีเซียมและเหล็กเพื่อให้แน่ใจ เนื่องจากแบบเก่าบางครั้งมีค่าเผื่อเหล็กที่หลวมกว่าแบบฝึกในปัจจุบัน
A357 สามารถหล่อด้วยแรงดันสูงได้หรือไม่?
สามารถหล่อในเครื่องหล่อแบบแรงดันสูงได้ แต่ไม่สามารถให้การบำบัดด้วย T6 เต็มรูปแบบในภายหลังได้ เนื่องจากก๊าซที่ติดอยู่จะขยายตัวที่อุณหภูมิของสารละลายและทำให้พื้นผิวพอง ในทางปฏิบัติ ชิ้นส่วนแรงดันสูง A357 จะถูกส่งมาในสภาพที่หล่อหรือตั้งใจไม่ให้มีอายุต่ำกว่าเกณฑ์ หากแบบร่างต้องใช้ A357-T6 ชิ้นส่วนควรถูกส่งไปยังการหล่อด้วยแรงดันต่ำ แม่พิมพ์ถาวร ทราย หรือการหล่อแบบลงทุน
ทำไม A357 ถึงมีราคาสูงกว่า A356?
เหตุผลสามประการ ขีดจำกัดของเหล็กที่เข้มงวดยิ่งขึ้นต้องใช้วัสดุที่มีประจุสะอาดกว่าและการควบคุมการหลอมที่ดีกว่า ซึ่งจะช่วยลดปริมาณเศษซากที่มีต้นทุนต่ำที่โรงหล่อสามารถใช้ได้ ปริมาณแมกนีเซียมที่สูงขึ้นหมายถึงการควบคุมกระบวนการที่เข้มงวดมากขึ้นในระหว่างการบำบัดสารละลาย และเส้นทางกระบวนการที่สามารถให้ผลลัพธ์ T6 ของแท้ เช่น แรงดันต่ำหรือแม่พิมพ์ถาวร จะมีรอบเวลานานกว่าการฉีดด้วยแรงดันสูง
ฉันจะตรวจสอบปริมาณแมกนีเซียมในล็อตขาเข้าได้อย่างไร
สเปกโตรเมทรีการแผ่รังสีด้วยแสงบนตัวอย่างแช่เย็นจากการเทเป็นวิธีมาตรฐาน และใช้เวลาเพียงไม่กี่นาทีในการเตรียมตัวอย่าง ขอให้รายงานตัวเลขแมกนีเซียมเป็นตัวเลขแทนที่จะผ่านหรือไม่ผ่านหน้าต่างกว้าง และเก็บตัวอย่างมากกว่าหนึ่งตำแหน่งในการหล่อขนาดใหญ่ เนื่องจากแมกนีเซียมสามารถแยกตัวได้ในระหว่างการแข็งตัวช้า
A357 จำเป็นต้องใช้เบริลเลียมหรือไม่?
ไม่ และข้อกำหนดหลายอย่างก็ห้ามไว้ การเติมเบริลเลียม 0.04 ถึง 0.07 เปอร์เซ็นต์ช่วยปรับปรุงลักษณะทางสัณฐานวิทยาของเฟสที่มีธาตุเหล็ก และสามารถช่วยในเรื่องพฤติกรรมของผิวหนังออกไซด์ได้ แต่ทำให้เกิดข้อกำหนดในการจัดการในโรงหลอมและในการตัดเฉือน งานโครงสร้างส่วนใหญ่ทำด้วย A357 ที่ปราศจากเบริลเลียมและใช้เหล็กจำกัดแทน
เชื่อมชิ้นส่วน A357 ได้ไหม?
สามารถทำได้ด้วยฟิลเลอร์ที่เหมาะสมและการควบคุมกระบวนการ แต่การเชื่อมชิ้นส่วน T6 จะสร้างโซนที่ได้รับความร้อนในพื้นที่ซึ่งจะสูญเสียความแข็งแรง ในกรณีที่การเชื่อมไม่มีโครงสร้าง ก็ไม่เป็นปัญหา ในกรณีที่รอยเชื่อมอยู่ในเส้นทางโหลด การออกแบบควรถือว่ากำลังลดลงในพื้นที่นั้นและคำนึงถึงด้วย
ฉันสามารถคาดหวังการตกแต่งพื้นผิวและความทนทานแบบใดได้บ้าง
พื้นผิวแบบหล่อจากแม่พิมพ์ถาวรหรือแม่พิมพ์แรงดันต่ำ โดยทั่วไปจะอยู่ที่ระหว่าง 3.2 ถึง 6.3 ไมโครเมตร Ra ขึ้นอยู่กับการเคลือบแม่พิมพ์และความหนาของผนัง ใบหน้าที่ตัดเฉือนนั้นถูกจำกัดด้วยเครื่องมือและการยึดติดมากกว่าโลหะผสม และค่าเผื่อการตัดเฉือนโดยทั่วไปที่บวกหรือลบ 0.05 มม. บนรูและหน้าตัดที่สำคัญถือเป็นเรื่องปกติในการหล่อที่มั่นคง
A357 เหมาะสำหรับชิ้นส่วนที่มีผนังบางหรือไม่?
ใช่ ภายในขอบเขตจำกัด ปริมาณซิลิกอน 7 เปอร์เซ็นต์ช่วยให้ไหลได้ดี และผนังที่มีความหนาไม่เกิน 3 มม. สามารถทำได้ในแม่พิมพ์ถาวรหรือการหล่อด้วยแรงดันต่ำ ความท้าทายจะเปลี่ยนจากอัตราการไหลไปสู่อัตราการแข็งตัว โดยส่วนที่บางจะเย็นลงอย่างรวดเร็วจนแมกนีเซียมซิลิไซด์ไม่สามารถละลายได้บางส่วนแม้ว่าจะผ่านการบำบัดด้วยสารละลายเต็มรูปแบบแล้วก็ตาม และชิ้นส่วนจะไม่บรรลุคุณสมบัติทางเคมีตามที่แนะนำ
วิธีปิดวง: ส่วนประกอบอะลูมิเนียมอัลลอยด์ A357 ถูกกำหนดโดยซิลิคอน 6.5 ถึง 7.5 เปอร์เซ็นต์ แมกนีเซียม 0.40 ถึง 0.70 เปอร์เซ็นต์ และเหล็กสูงสุด 0.20 เปอร์เซ็นต์ โดยองค์ประกอบที่เหลือจะยังคงอยู่ที่ระดับการติดตามและอลูมิเนียมทำให้เกิดความสมดุล ช่วงแมกนีเซียมเป็นสิ่งที่แยกจาก A356 และให้กำลังรับผลผลิตพิเศษประมาณ 50 MPa ในสภาวะ T6 ขีดจำกัดของธาตุเหล็กคือสิ่งที่ช่วยรักษาความเหนียว และเส้นทางการหล่อบวกกับระเบียบวินัยในการตัดสินว่าข้อดีอย่างใดอย่างหนึ่งเหล่านั้นจะปรากฏในส่วนที่เสร็จแล้วหรือไม่
หากใบเสนอราคาสำหรับ A357-T6 ดูถูกกว่าที่เหลืออย่างเห็นได้ชัด คำตอบมักจะอยู่ที่หนึ่งในสามตำแหน่ง: เป้าหมายแมกนีเซียม เพดานเหล็ก หรืออารมณ์ที่เกิดขึ้นจริง ถามตัวเลขแล้วอาร์กิวเมนต์ก็จบลงอย่างรวดเร็ว