ภาษา


บ้าน / ข่าว / ข่าวอุตสาหกรรม / คู่มือผู้ซื้อแม่พิมพ์หล่ออะลูมิเนียม: เหล็กกล้าเครื่องมือ อายุการใช้งานเครื่องมือ ต้นทุน และข้อบกพร่อง
แม่พิมพ์หล่ออะลูมิเนียมเป็นการตัดสินใจครั้งเดียวที่แพงที่สุดในโครงการหล่อโลหะ เป็นเครื่องมือเหล็กชุบแข็งที่ขึ้นรูปทุกการหล่อ กำหนดรอบเวลา ควบคุมอัตราข้อบกพร่อง และกำหนดว่าชิ้นส่วนจะต้องใช้หลังการประมวลผลมากน้อยเพียงใด แม่พิมพ์คือจุดที่ความอดทนเกิดขึ้น ที่ซึ่งความพรุนของก๊าซมีชัยหรือแพ้ และที่ที่การเสนอราคาราคาถูกอาจกลายเป็นความจริงที่มีราคาแพงได้ สำหรับผู้ซื้อและวิศวกรที่กำลังประเมินซัพพลายเออร์ผลิตภัณฑ์หล่ออะลูมิเนียม แม่พิมพ์สมควรได้รับความสนใจมากกว่าขนาดการพิมพ์ ราคาโลหะผสม หรือแม้แต่น้ำหนักชิ้นส่วน
ในคู่มือนี้ เราเน้นไปที่แม่พิมพ์โดยเฉพาะ ไม่ใช่กระบวนการทั่วไป คุณจะพบกับเกรดเหล็กที่ใช้สำหรับแม่พิมพ์อะลูมิเนียม หมายเลขอายุการใช้งานเครื่องมือตามจริง โครงสร้างต้นทุนเบื้องหลังใบเสนอราคาแม่พิมพ์ ข้อบกพร่องที่เริ่มต้นภายในคาวิตี้ และกฎการออกแบบที่ควบคุมงบประมาณเครื่องมือและการผลิต เป้าหมายคือการทำให้ใบเสนอราคาเครื่องมือถัดไปง่ายต่อการเปรียบเทียบและอ่านผิดได้ยากขึ้นมาก
จริงๆ แล้วแม่พิมพ์หล่ออลูมิเนียมคืออะไร
แม่พิมพ์ไม่ได้เป็นเพียงแม่พิมพ์ที่มีช่องว่างเท่านั้น เป็นระบบเครื่องมือที่สมบูรณ์ซึ่งประกอบด้วยแผ่นเหล็กหลายแผ่น เม็ดมีดที่เปลี่ยนได้ แกนเลื่อน หมุดกระทุ้ง บ่อน้ำล้น ประตู และช่องระบายความร้อนภายใน ครึ่งหนึ่งของแม่พิมพ์ที่ตายตัวจะติดตั้งอยู่กับแท่นที่อยู่นิ่งของเครื่องหล่อแบบห้องเย็น ครึ่งที่เคลื่อนที่ถูกติดตั้งไว้บนแท่นจับยึดซึ่งจะเปิดและปิดแม่พิมพ์สำหรับทุกช็อต อลูมิเนียมหลอมเหลวจะเข้าสู่โพรงภายใต้แรงดันสูง แข็งตัวภายในไม่กี่วินาที และส่วนที่เคลื่อนที่จะดึงออกเพื่อให้ระบบตัวดีดตัวสามารถดันการหล่อออกได้
สำหรับชิ้นส่วนอะลูมิเนียม การผลิตเกือบทั้งหมดใช้กระบวนการห้องเย็นเนื่องจากอุณหภูมิของโลหะหลอมเหลวประมาณ 620–700°ซ ขึ้นอยู่กับโลหะผสม นั้นร้อนเกินไปสำหรับเครื่องจักรห้องเย็น แม่พิมพ์จึงต้องทนทานทั้งแรงดันการฉีดสูงและการเปลี่ยนแปลงอุณหภูมิในทุกรอบ นั่นคือเหตุผลว่าทำไมเหล็กแม่พิมพ์ การอบชุบด้วยความร้อน การออกแบบความเย็น และการตกแต่งพื้นผิวจึงมีความสำคัญในอะลูมิเนียมมากกว่าสังกะสีหรือเครื่องมือฉีดพลาสติก
ส่วนประกอบของแม่พิมพ์สามารถจัดกลุ่มตามฟังก์ชันได้ ตารางด้านล่างเป็นรายการตรวจสอบที่ใช้ได้จริงสำหรับผู้ซื้อที่ต้องการทำความเข้าใจว่าจริงๆ แล้วตนจ่ายเงินเพื่ออะไรในใบเสนอราคาเครื่องมือ
| ส่วนประกอบ | ฟังก์ชั่น | เปลี่ยน/ซ่อมแล้ว |
|---|---|---|
| แผ่นตาย | จับส่วนแทรกของช่องไว้และนำทางครึ่งส่วนที่เคลื่อนที่ | หลังจากการยกเครื่องเครื่องมือหรือความเสียหายจากการชน |
| เม็ดมีดในช่อง | บล็อกเหล็กกลึงที่สร้างพื้นผิวการหล่อ | เมื่อตรวจสอบความร้อนหรือการกัดเซาะเกินขีดจำกัดการวาด |
| สไลด์และลิฟเตอร์ | สร้างรูด้านข้าง รอยตัดด้านล่าง และมุมปลดที่ซับซ้อน | ชิ้นส่วนที่สึกหรอ ได้รับการตรวจสอบระหว่างการบำรุงรักษาตามกำหนด |
| หมุดอีเจ็คเตอร์ | ดันการหล่อที่แข็งตัวออกจากส่วนที่เคลื่อนที่ | เปลี่ยนเป็นประจำหลังจากยิงไปหลายพันนัด |
| รางน้ำ ประตู บ่อน้ำล้น | นำโลหะหลอมเหลวเข้าไปในโพรงและดักจับวัสดุที่เย็นหรือสกปรก | แก้ไขในระหว่างการสุ่มตัวอย่างหากเกิดปัญหาการไหล |
| ช่องระบายความร้อน | ขจัดความร้อนออกจากแม่พิมพ์ด้วยวิธีควบคุม | ทำความสะอาดและทดสอบการไหลในการบำรุงรักษาเครื่องมือ |
หากคุณยังใหม่ต่อวิธีการผลิตที่กว้างขึ้น การทำความเข้าใจวิธีการผลิตในวงกว้างก่อนจะช่วยได้ กระบวนการหล่ออลูมิเนียม แล้วกลับมาที่รายละเอียดเครื่องมือ ในทางปฏิบัติ แม่พิมพ์เป็นส่วนหนึ่งของกระบวนการที่แยกการดำเนินการผลิตที่มั่นคงและทำซ้ำได้ออกจากการผลิตที่สร้างความประหลาดใจในการตรวจสอบทุกครั้ง
แม่พิมพ์ควบคุมคุณภาพการหล่อมากกว่าโรงพิมพ์
บทสนทนาในการซื้อหลายครั้งมุ่งเน้นไปที่น้ำหนักการอัด ความเร็วในการฉีด และน้ำหนักช็อต พารามิเตอร์เหล่านั้นมีความสำคัญ แต่จะถูกปรับรอบแม่พิมพ์ แม่พิมพ์จะตัดสินว่าโลหะจะเติมเข้าไปในโพรงได้ดีเพียงใด เย็นตัวเร็วแค่ไหน วัสดุชิ้นสุดท้ายจะแข็งตัวที่ไหน และก๊าซจะมีทางหลบหนีหรือไม่ แม้แต่แท่นพิมพ์ขนาด 900 ตันใหม่เอี่ยมก็ไม่สามารถสร้างเสียงหล่อจากแม่พิมพ์ที่ออกแบบมาไม่ดีได้
ปัจจัยควบคุมด้วยแม่พิมพ์สามประการมีผลกระทบต่อคุณภาพมากที่สุด:
- รูปแบบการเติม. ตำแหน่งเกตและรูปทรงของรันเนอร์จะควบคุมว่าอะลูมิเนียมหลอมเหลวจะเคลื่อนที่ผ่านโพรงได้อย่างไร แม่พิมพ์ที่เติมอากาศอย่างสม่ำเสมอจะดันอากาศที่อยู่ข้างหน้าโลหะเข้าไปในบ่อน้ำล้น แม่พิมพ์ที่เติมไม่สม่ำเสมอจะทำให้เกิดการปิดเย็น ความผิดพลาด และก๊าซที่ติดอยู่
- อัตราการทำความเย็น เส้นน้ำภายในแม่พิมพ์เป็นตัวกำหนดว่าการหล่อจะแข็งตัวที่ใดก่อน การแข็งตัวในทิศทางควรบังคับให้โลหะเหลวสุดท้ายเข้าไปในบริเวณที่ล้นหรือยก ไม่ใช่ภายในผนังชิ้นส่วน หากรูปแบบการระบายความร้อนไม่ถูกต้อง ความพรุนของการหดตัวจะปรากฏในตำแหน่งเดียวกันในทุกช็อต
- สภาพพื้นผิวแม่พิมพ์ ช่องที่ปล่อยออกมาอย่างถูกต้องและตกแต่งอย่างดีจะทำให้งานหล่อมีพื้นผิวสม่ำเสมอและปัญหาการเกาะติดน้อยลง เมื่อพื้นผิวแม่พิมพ์เริ่มได้รับการตรวจสอบความร้อนหรือการสึกกร่อน คุณภาพพื้นผิวการหล่อจะลดลงก่อนที่จะมองเห็นข้อบกพร่องในการตรวจสอบขนาดอย่างง่าย
ในสภาพแวดล้อมการผลิต แม่พิมพ์ยังควบคุมความสามารถในการทำซ้ำอีกด้วย แม่พิมพ์ที่มีความเสถียรซึ่งทำงานภายใต้หน้าต่างกระบวนการที่บันทึกไว้ ควรให้มิติเดียวกันและพื้นผิวสำเร็จเหมือนกันในช็อตหลายพันช็อต เมื่อลูกค้าเห็นการเบี่ยงเบนของมิติในชิ้นส่วนที่จัดส่ง คำถามแรกควรเกี่ยวกับสภาพของแม่พิมพ์เสมอ ไม่ใช่เกี่ยวกับอะลูมิเนียมอัลลอยด์ ระบบการจำแนกข้อบกพร่องของ NADCA ถือเป็นจุดเริ่มต้นทางอุตสาหกรรมที่ใช้กันอย่างแพร่หลาย เพื่อเป็นข้อมูลอ้างอิงที่เป็นประโยชน์เกี่ยวกับประเภทข้อบกพร่องและความหมายในโรงงาน
เกรดเหล็กและอายุการใช้งานที่คาดหวังสำหรับแม่พิมพ์อะลูมิเนียม
เกรดเหล็กเป็นสิ่งแรกที่ต้องตรวจสอบเมื่อเปรียบเทียบใบเสนอราคาแม่พิมพ์สองอันสำหรับชิ้นส่วนเดียวกัน ซัพพลายเออร์สองรายสามารถเสนอราคาแม่พิมพ์ที่ใกล้เคียงกัน แต่รายหนึ่งอาจใช้เหล็กชุบแข็งสุญญากาศ H13 มาตรฐาน ในขณะที่อีกรายหนึ่งใช้เกรดพรีเมียมที่มีต้นทุนสูงกว่าและทนทานต่อความล้าจากความร้อนได้ดีกว่า ราคาแม่พิมพ์จะใกล้เคียงกันจนกระทั่งมีการตรวจสอบความร้อนครั้งแรกเท่านั้น
| เกรดเหล็ก | ความแข็งทั่วไปสำหรับอัลตาย | คาดว่าชีวิตจะตายสำหรับการหล่ออัล | เหมาะที่สุดสำหรับ |
|---|---|---|---|
| H13 | 46–52 เหล็กแผ่นรีดร้อน | 100,000–150,000 นัด | มาตรฐานการผลิตงานหล่ออลูมิเนียมส่วนใหญ่ |
| H11 | 44–52 เหล็กแผ่นรีดร้อน | 80,000–120,000 นัด | แกนที่ซับซ้อน ซี่โครงลึก รูปทรงการดีดออกที่ยาก |
| เกรด H13 / ESR ระดับพรีเมียม | 48–54 เหล็กแผ่นรีดร้อน | 150,000–200,000 นัด | ยานยนต์ที่มีอายุการใช้งานยาวนานและชิ้นส่วนที่มีความสมบูรณ์สูง |
โลหะผสมที่หล่อยังเปลี่ยนชีวิตของแม่พิมพ์ด้วย อลูมิเนียมอยู่ตรงกลางของช่วง โลหะผสมสังกะสีหล่อที่อุณหภูมิต่ำกว่าและสร้างความล้าจากความร้อนน้อยกว่ามาก โลหะผสมแมกนีเซียมและทองแดงจะโจมตีพื้นผิวแม่พิมพ์อย่างรุนแรงยิ่งขึ้น ตารางด้านล่างแสดงการเปรียบเทียบตามความเป็นจริง
| ครอบครัวอัลลอยด์ | อุณหภูมิหลอมละลายทั่วไป | ชีวิตตายแบบธรรมดา | สาเหตุหลักของการสึกหรอของแม่พิมพ์ |
|---|---|---|---|
| โลหะผสมสังกะสี | 380–450°ซ | 500,000 นัด | การสึกหรอจากการเสียดสี การเปลี่ยนแปลงอุณหภูมิอย่างรวดเร็ว |
| อลูมิเนียมอัลลอยด์ | 620–700°C | 100,000–200,000 นัด | ความเหนื่อยล้าจากความร้อนและการบัดกรี |
| โลหะผสมแมกนีเซียม | 620–680°ซ | 80,000–120,000 นัด | การโจมตีทางเคมีที่สูงขึ้นบนเหล็ก |
| โลหะผสมทองแดง / ทองเหลือง | 900–1,000°ซ | 20,000–50,000 นัด | การแตกร้าวและการกัดเซาะจากความร้อนอย่างรุนแรง |
จำนวนอายุแม่พิมพ์ข้างต้นถือว่ามีการบำรุงรักษาตามสมควร ได้แก่ อุณหภูมิแม่พิมพ์ที่ถูกควบคุม การทำความสะอาดเป็นประจำ การตรวจสอบรอยแตกร้าว และการดำเนินการบรรเทาความเครียดเป็นครั้งคราวกับเครื่องมือที่รับน้ำหนักมาก หากไม่มีการบำรุงรักษา แม้แต่แม่พิมพ์เหล็กระดับพรีเมียมก็ยังใช้งานไม่ได้ก่อนกำหนด อย่าถือว่าอายุการใช้งานของแม่พิมพ์เป็นคุณลักษณะคงที่ของเหล็ก เป็นผลมาจากเหล็ก การออกแบบเครื่องมือ การควบคุมกระบวนการ และการบำรุงรักษาร่วมกัน
อะไรเป็นตัวขับเคลื่อนราคาของแม่พิมพ์หล่ออะลูมิเนียม
ใบเสนอราคาแม่พิมพ์ไม่ได้เป็นเพียงราคาของการตัดเฉือนคาวิตี้เท่านั้น บล็อกเหล็กเป็นเพียงส่วนเล็กๆ ของต้นทุนทั้งหมด เงินจริงจะนำไปใช้งานด้านวิศวกรรม การผลิตอิเล็กโทรด การเขียนโปรแกรม CNC การขัดเงา การประกอบ และการทดลองช็อต หากซัพพลายเออร์เสนอราคาแม่พิมพ์ที่ต่ำมาก ให้ถามสิ่งที่ไม่รวมไว้แทนที่จะเฉลิมฉลองข้อตกลง
การแจกแจงต้นทุนแบบง่ายสำหรับแม่พิมพ์ฉีดอะลูมิเนียมทั่วไปมีลักษณะดังนี้:
- การออกแบบและการจำลองการไหลของแม่พิมพ์: 5-10% ของราคาเครื่องมือ ค่าใช้จ่ายนี้คุ้มค่าที่จะปกป้องเพราะจะป้องกันการแก้ไขที่มีราคาแพงในภายหลัง
- เหล็กแม่พิมพ์และการรักษาความร้อน: 12–18% รวมถึงการชุบแข็งด้วยสุญญากาศ การแบ่งเบาบรรเทา และการบรรเทาความเครียด
- เครื่องจักรกลซีเอ็นซีและ EDM: 40–50% นี่คือหัวใจหลักของงานการผลิตแม่พิมพ์
- การติดตั้ง การขัดเงา และการประกอบ: 15–20% รวมถึงบรรลุผลสำเร็จของพื้นผิวตามที่กำหนดและการตอบสนองของระบบดีดออก
- ภาพทดลองและการสุ่มตัวอย่าง: 3–5% ใช้เพื่อตรวจสอบขนาด คุณภาพพื้นผิว และพารามิเตอร์กระบวนการก่อนปล่อยการผลิต
การตัดสินใจเชิงกลยุทธ์ที่ใหญ่ที่สุดคือจำนวนฟันผุ แม่พิมพ์แบบช่องเดียวมีราคาถูกกว่า ง่ายกว่า และแก้ไขได้ง่ายกว่า แม่พิมพ์แบบหลายช่องผลิตชิ้นส่วนหลายชิ้นในวงจรเครื่องจักรเดียว และลดต้นทุนต่อชิ้นส่วน แต่เพิ่มความเสี่ยงในการใช้เครื่องมือด้วย หากช่องใดช่องหนึ่งมีการชดเชยมิติเล็กน้อย การดำเนินการผลิตทั้งหมดจะต้องหยุดลงในขณะที่ช่องนั้นได้รับการซ่อมแซม
| หมายเลขช่อง | ต้นทุนการตายสัมพัทธ์ | ชิ้นส่วนต่อรอบ | ปริมาณที่เหมาะสมที่สุด |
|---|---|---|---|
| 1 ช่อง | 1.0x | 1 | การสร้างต้นแบบ ปริมาณต่ำมาก เรขาคณิตที่ซับซ้อน |
| 2 ฟันผุ | 1.6–1.8 เท่า | 2 | ปริมาณประจำปีตั้งแต่หลักหมื่นขึ้นไป |
| 4 ฟันผุ | 2.5–3.0x | 4 | ชิ้นส่วนยานยนต์และเครื่องใช้ไฟฟ้าปริมาณมาก |
| 8 ฟันผุ | 4.5–5.5 เท่า | 8 | โปรแกรมที่มีความเสถียรและมีปริมาณสูงมากพร้อมการคาดการณ์ที่มั่นใจ |
ผู้ซื้อที่มีประสบการณ์หลายรายเริ่มต้นด้วยเครื่องมือแบบช่องเดียวหรือสองช่อง ตรวจสอบกระบวนการ จากนั้นจึงเพิ่มช่องหรือสร้างแม่พิมพ์ที่สอง วิธีการดังกล่าวจะช่วยลดความเสี่ยงทางการเงินจากข้อผิดพลาดในการออกแบบ ขณะเดียวกันก็ช่วยให้มีทางลาดขึ้นไปสู่การผลิตที่มีปริมาณสูง
ข้อบกพร่องในการหล่อที่เกี่ยวข้องกับดายและวิธีการป้องกัน
ข้อบกพร่องจากการหล่อขึ้นรูปส่วนใหญ่จะตั้งชื่อตามสิ่งที่ผู้ตรวจสอบเห็นในชิ้นส่วนที่เสร็จแล้ว แต่ส่วนมากจะเริ่มต้นจากในแม่พิมพ์ การทำความเข้าใจความสัมพันธ์ระหว่างข้อบกพร่องถึงตายช่วยให้ผู้ซื้อถามคำถามที่ถูกต้องในระหว่างการสุ่มตัวอย่างและการอภิปราย PPAP ตารางด้านล่างสรุปข้อบกพร่องที่เกี่ยวข้องกับแม่พิมพ์ที่พบบ่อยที่สุดและมาตรการรับมือเชิงปฏิบัติที่วิศวกรแม่พิมพ์หล่อใช้
| ข้อบกพร่อง | สาเหตุที่เกี่ยวข้องกับการเสียชีวิต | การป้องกัน |
|---|---|---|
| ความพรุนของแก๊ส | การระบายอากาศไม่ดี, เส้นทางการไหลยาว, บ่อน้ำล้นวางผิดที่ | ออกแบบประตูและช่องระบายอากาศใหม่ เพิ่มตัวช่วยสุญญากาศ |
| ปิดเย็น | อุณหภูมิแม่พิมพ์ต่ำเกินไป โลหะจะแข็งตัวก่อนที่ช่องจะเต็ม | เพิ่มอุณหภูมิแม่พิมพ์ ปรับสมดุลเวลาเติม ปรับความเร็วเกต |
| การบัดกรี/การติด | อะลูมิเนียมจะยึดเกาะทางเคมีกับพื้นผิวแม่พิมพ์ที่ไม่มีการป้องกัน | การเคลือบไนไตรดิ้งหรือ PVD ของพื้นผิวโพรง |
| การตรวจสอบความร้อน | การขยายตัวและการหดตัวเนื่องจากความร้อนซ้ำๆ ของหน้าแม่พิมพ์ | ใช้เหล็ก H13 หรือเหล็กพรีเมียม ควบคุมความเย็น บรรเทาความเครียดเป็นระยะ |
| แฟลช | การโก่งตัวของแม่พิมพ์ เส้นแยกที่สึกหรอ แรงจับยึดไม่ถูกต้อง | ซ่อมแซมเส้นแยกส่วน รักษาความขนานของแท่นวาง ปรับน้ำหนักแคลมป์ |
| เครื่องหมายดีดออก | กระแสลมไม่เพียงพอ มีหมุดอีเจ็คเตอร์น้อยเกินไป มีแรงดีดตัวสูง | เพิ่มมุมร่าง เพิ่มหมุดอีเจ็คเตอร์ ขัดพื้นผิวโพรง |
แม่พิมพ์ที่ออกแบบอย่างดีไม่สามารถกำจัดข้อบกพร่องทั้งหมดได้ด้วยตัวเอง พารามิเตอร์กระบวนการ เช่น อุณหภูมิหลอมเหลว โปรไฟล์การฉีด การพ่น และระยะเวลาของรอบจะต้องตรงกับการออกแบบแม่พิมพ์ แต่ถ้าแม่พิมพ์ได้รับการแก้ไขและข้อบกพร่องยังคงปรากฏในทุกช็อต หน้าต่างกระบวนการอาจถูกละเมิด ไม่ใช่การออกแบบแม่พิมพ์
กฎการออกแบบที่ปกป้องแม่พิมพ์และเศษด้านล่าง
บางครั้งผู้ออกแบบชิ้นส่วนจะปฏิบัติต่อแม่พิมพ์ราวกับว่าสามารถจำลองแบบจำลอง CAD ใดๆ ได้ มันไม่สามารถ แม่พิมพ์ต้องมีมุมร่าง ผนังสม่ำเสมอ มุมโค้งมน และพื้นที่สำหรับโลหะไหล หากชิ้นส่วนละเมิดกฎเหล่านี้ ปัญหาด้านคุณภาพจะปรากฏขึ้นในการผลิตและค่าบำรุงรักษาแม่พิมพ์ก็จะสูงขึ้น ข่าวดีก็คือว่ากฎส่วนใหญ่นั้นเรียบง่ายและสามารถวัดผลได้
| คุณสมบัติการออกแบบ | ช่วงแนะนำ | เหตุผล |
|---|---|---|
| มุมร่างภายนอก | 1–2 องศา | ช่วยให้การดีดออกสะอาดโดยไม่ทำให้พื้นผิวเสียหาย |
| มุมร่างภายใน | 2–3 องศา | ช่วยให้การหล่อหลุดออกจากครึ่งที่เคลื่อนไหว |
| ความหนาของผนังที่กำหนด | 2.5–6.0 มม | ปรับสมดุลพฤติกรรมการเติม ความแข็งแรง และความเย็น |
| ความสม่ำเสมอของผนัง | เก็บส่วนต่างๆ ให้เรียบที่สุด | หลีกเลี่ยงการหดตัวเป็นรูพรุนและรอยจม |
| ความหนาของฐานซี่โครง | 0.6–1.0x ผนังที่อยู่ติดกัน | ทำให้ชิ้นส่วนแข็งขึ้นโดยไม่สร้างส่วนที่หนา |
| รัศมีมุมภายใน | 1.0 มม. หรือใหญ่กว่าเมื่อเป็นไปได้ | ลดความเข้มข้นของความเครียดและปรับปรุงการไหลของโลหะ |
สิ่งเหล่านี้เป็นจุดเริ่มต้น ไม่ใช่กฎหมายที่สมบูรณ์ ชิ้นส่วนขนาดใหญ่ ตัวเรือนผนังบาง ขายึดโครงสร้าง และตัววาล์วกันแรงดันจะเบี่ยงเบนไปในทิศทางที่แตกต่างกัน วัตถุประสงค์คือไม่ทำตามโต๊ะอย่างสุ่มสี่สุ่มห้า เป็นการบังคับให้ผู้ตรวจสอบการออกแบบถามว่าทำไมจึงมีผนัง ซี่โครง หรือรัศมีเฉพาะก่อนที่จะตัดเหล็กแม่พิมพ์
การเลือกอะลูมิเนียมอัลลอยด์และผลกระทบต่ออายุการใช้งานและความคลาดเคลื่อนของเครื่องมือ
อลูมิเนียมอัลลอยด์ไม่เพียงแต่เป็นตัวกำหนดคุณสมบัติทางกลของชิ้นส่วนสุดท้ายเท่านั้น นอกจากนี้ยังมีอิทธิพลต่อความรุนแรงที่โลหะหลอมเหลวโจมตีแม่พิมพ์ การเติมส่วนที่บางได้ดีเพียงใด และค่าเผื่อมิติที่คุณคาดหวังได้ ผู้ซื้อที่เปลี่ยนโลหะผสมหลังจากสร้างแม่พิมพ์แล้วอาจรู้สึกประหลาดใจกับผลลัพธ์ที่ได้
| แม็ก | ลักษณะสำคัญ | การใช้งานทั่วไป |
|---|---|---|
| A380/ADC12 | ความสมดุลของความแข็งแกร่ง การเติม และราคา | โครงสร้างทั่วไป เรือนยานยนต์ แท่นยึดเครื่องยนต์ |
| เอ383 | ทนต่อการฉีกขาดจากความร้อนได้ดีกว่า ไส้กรองดี | ซี่โครงบาง ชิ้นส่วนผนังบางที่ซับซ้อน |
| เอ360 | ต้านทานการกัดกร่อนได้ดีขึ้น ปริมาณทองแดงลดลง | ชิ้นส่วนที่สัมผัส สภาพแวดล้อมทางทะเลหรือการกัดกร่อน |
| A413 | ความลื่นไหลและความกดดันที่ดีเยี่ยม | ตัววาล์ว ส่วนประกอบที่กันแรงดัน |
| 390 | มีความแข็งสูง ทนทานต่อการสึกหรอได้ดี ตัดเฉือนได้ยากขึ้น | เสื้อสูบ กระบอกสูบ พื้นผิวที่มีความสำคัญต่อการสึกหรอ |
จากมุมมองของดาย ปริมาณซิลิคอนและปริมาณทองแดงของโลหะผสมจะส่งผลต่อพฤติกรรมการบัดกรีและการกัดเซาะ โลหะผสมที่มีซิลิคอนสูงกว่า เช่น A383 หรือ B390 จะไหลได้ดี แต่สามารถขัดผิวเหล็กได้มากกว่า โลหะผสมที่มีปริมาณธาตุเหล็กต่ำอาจเพิ่มการบัดกรี ซึ่งเป็นสาเหตุที่ว่าทำไมการบำบัดพื้นผิว เช่น ไนไตรด์ จึงมักถูกระบุร่วมกับการตัดสินใจของโลหะผสม การผสมผสานที่ลงตัวคือโลหะผสม การเคลือบแม่พิมพ์ รูปแบบการระบายความร้อน และการตั้งค่ากระบวนการ ไม่ใช่ผลิตภัณฑ์ใดๆ เลย
การหล่อบวกกับการตัดเฉือน: โดยที่แม่พิมพ์กลายเป็นชิ้นส่วนที่เสร็จสมบูรณ์
แม่พิมพ์หล่ออะลูมิเนียมจะมีรูปทรงใกล้เคียงตาข่าย ไม่ใช่ส่วนประกอบที่เสร็จสมบูรณ์ ยังคงต้องมีการตัดเฉือนรู ใบหน้าซีลต้องมีความเรียบ เกลียวต้องมีการตัด และขนาดที่สำคัญจำเป็นต้องมีพิกัดความเผื่อที่เข้มงวดมากขึ้นซึ่งกระบวนการ CNC สามารถให้ได้ นี่คือเหตุผลว่าทำไมความสามารถในการตัดเฉือนของซัพพลายเออร์งานหล่อโลหะจึงมีความสำคัญพอๆ กับตัวแม่พิมพ์เอง
ซัพพลายเออร์ที่ดำเนินการทั้งการหล่อแบบตายตัวและการตัดเฉือน CNC ในโรงงานเดียวกันสามารถควบคุมขั้นตอนการทำงานทั้งหมดได้: แม่พิมพ์จะสร้างการหล่อ เครื่อง CNC จะทำให้เสร็จสิ้น และการตรวจสอบขั้นสุดท้ายจะเห็นชิ้นส่วนเดียวกันในอาคารเดียวกัน การจัดการดังกล่าวจะช่วยลดเวลาด้านลอจิสติกส์ หลีกเลี่ยงความเสียหายระหว่างการขนส่ง และรักษาข้อมูลการวัดให้คงที่ระหว่างการปฏิบัติงาน
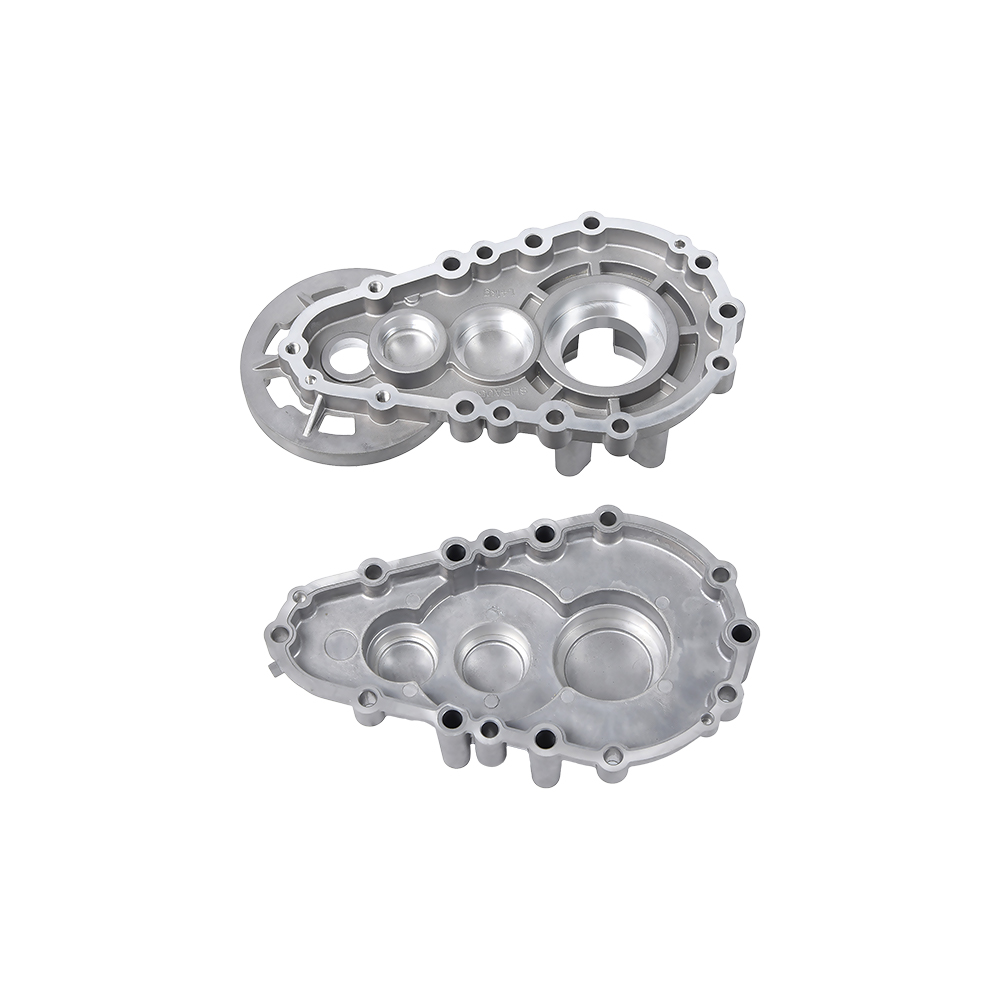
 ที่อยู่อาศัยกล่องเกียร์อลูมิเนียมหล่อเพื่อการประกอบที่แม่นยำ โครงสร้างกระปุกเกียร์นี้แสดงให้เห็นว่าการหล่อขึ้นรูปมีรูปทรงโดยรวมอย่างไร ในขณะที่การตัดเฉือน CNC ในเวลาต่อมาบรรลุพิกัดความเผื่อที่แคบที่จำเป็นสำหรับการประกอบเฟืองและการซีลน้ำมัน ทำให้เป็นตัวอย่างที่ชัดเจนของขั้นตอนการทำงานการหล่อและการตัดเฉือนแบบผสมผสาน ดูผลิตภัณฑ์ →
ตัวเรือนกระปุกเกียร์เป็นตัวอย่างทั่วไป แม่พิมพ์จะสร้างรูปทรงโดยรวม ช่องแบริ่ง และปุ่มยึด แต่พื้นผิวการซีลและรูแบริ่งมักจะต้องมีการตัดเฉือนหลังจากการหล่อ หากไม่มีการตัดเฉือน ตัวเรือนยังคงทำงานเหมือนการหล่อดิบ แต่ไม่สามารถตอบสนองความคลาดเคลื่อนที่จำเป็นสำหรับการประกอบเกียร์และการซีลน้ำมัน
 อุปกรณ์เสริมมอเตอร์ไร้แปรงถ่านที่ต้องการการตัดเฉือนรอง ตัวเรือนมอเตอร์และแผงกั้นส่วนปลายอาศัยการหล่อขึ้นรูปสำหรับผนังบางและรายละเอียดครีบที่ซับซ้อน แต่ต้องมีการตัดเฉือนที่แม่นยำสำหรับความกลมของรูเจาะและพื้นผิวการประกอบสเตเตอร์ ตามตรรกะเดียวกันกับตัวเรือนกระปุกเกียร์ ดูผลิตภัณฑ์ →
ส่วนประกอบของมอเตอร์ไฟฟ้าเป็นไปตามตรรกะเดียวกัน ตัวเรือนมอเตอร์ แผงปิดท้าย และอุปกรณ์เสริมของมอเตอร์ไร้แปรงถ่านจำเป็นต้องมีรูกลมที่แม่นยำ ความสอดคล้องทางความร้อนที่ดี และพื้นผิวที่สะอาดสำหรับชุดสเตเตอร์ แม่พิมพ์หล่อมีผนังบางและมีรายละเอียดครีบที่ซับซ้อน การตัดเฉือนขั้นที่สองจะสร้างคุณสมบัติการระบุตำแหน่งขั้นสุดท้าย
 วาล์วไฮดรอลิกหล่ออลูมิเนียมพร้อมการตัดเฉือนแบบรวม ตัววาล์วไฮดรอลิกได้รับประโยชน์จากการหล่อแบบภายในบริษัทและเครื่องจักรกลซีเอ็นซีเพื่อให้แน่ใจว่าผนังที่แน่นหนาและรูวาล์ว เกลียวของพอร์ต และหน้าซีลที่แม่นยำ ขณะเดียวกันก็ให้การตอบสนองเชิงมิติไปยังโพรงแม่พิมพ์ได้เร็วขึ้น ดูผลิตภัณฑ์ →
ตัววาล์วไฮดรอลิกได้รับประโยชน์จากการหล่อและการตัดเฉือนแบบผสมผสานด้วยเหตุผลที่แตกต่างกัน แม่พิมพ์ช่วยให้มั่นใจได้ว่าผนังที่แน่นหนาและรูปทรงทางเดินภายใน ในขณะที่เครื่องจักร CNC จะนำรูวาล์ว เกลียวของพอร์ต และหน้าซีลไปสู่ขนาดสุดท้าย ซัพพลายเออร์ที่สามารถทำได้ทั้งสองอย่างภายในบริษัทจะมีวงจรการสื่อสารที่สั้นกว่าเมื่อการป้อนกลับเชิงมิติชี้กลับไปยังช่องแม่พิมพ์
จากมุมมองของผู้ซื้อ คำถามเชิงปฏิบัติไม่ใช่ว่าซัพพลายเออร์มีเวิร์คช็อป CNC หรือไม่ เกือบทั้งหมดทำ คำถามที่สำคัญกว่าคือทีมเดียวกันเป็นเจ้าของแม่พิมพ์ พารามิเตอร์การหล่อ และอุปกรณ์จับยึดในการตัดเฉือนหรือไม่ เมื่อทั้งสามแห่งอยู่ในโรงงานแห่งเดียว ปัญหาจะได้รับการแก้ไขที่แหล่งที่มา แทนที่จะถูกส่งกลับไปกลับมาระหว่างผู้รับเหมาช่วง
คำถามที่ต้องถามซัพพลายเออร์งานหล่อก่อนที่คุณจะอนุมัติเครื่องมือ
ใบเสนอราคาเครื่องมือจะเปรียบเทียบได้ง่ายกว่าเมื่อซัพพลายเออร์ทั้งสองตอบคำถามทางเทคนิคชุดเดียวกัน ใช้รายการด้านล่างเป็นจุดเริ่มต้น โดยครอบคลุมข้อมูลที่จำเป็นในการเปรียบเทียบคุณภาพแม่พิมพ์ ไม่ใช่แค่ราคาแม่พิมพ์เท่านั้น
- แม่พิมพ์จะใช้เหล็กเกรดใด การอบชุบด้วยความร้อน และการเคลือบผิว? คำตอบควรเจาะจง เช่น H13 ชุบแข็งสุญญากาศบวกกับไนไตรด์ ไม่ใช่แค่ "เหล็ก"
- คุณจะทำการจำลองการไหลของแม่พิมพ์ก่อนตัดเหล็กหรือไม่ รายงานการจำลองแสดงรูปแบบการเติมที่คาดหวัง กับดักอากาศ และพฤติกรรมการแข็งตัว ขอดูรายงานด้วย
- ราคาแม่พิมพ์ที่เสนอราคารวมฟันผุไว้กี่ฟันผุ? ราคาของแม่พิมพ์แบบช่องเดียวไม่สามารถเทียบได้กับราคาของแม่พิมพ์แบบสองช่องโดยไม่ปรับเอาท์พุตต่อชิ้นส่วน
- การหล่อจะมีความคลาดเคลื่อนมิติเท่าใดก่อนการตัดเฉือน? ข้อมูลนี้แสดงให้เห็นว่าซัพพลายเออร์เข้าใจความเชื่อมโยงระหว่างสภาพแม่พิมพ์และการเบี่ยงเบนของมิติหรือไม่
- รวมช็อตทดลองทั้งหมดกี่ช็อต? ต้นทุนการเก็บตัวอย่างและจำนวนตัวอย่างเป็นส่วนหนึ่งของข้อตกลงการใช้เครื่องมือ
- อายุการใช้งานของแม่พิมพ์ที่คาดหวังคือเท่าใด และกำหนดการบำรุงรักษาใดที่คุณแนะนำ อายุการใช้งานของแม่พิมพ์ส่งผลต่อต้นทุนต่อชิ้นส่วนในระยะยาว ไม่ใช่ราคาเครื่องมือเริ่มต้น
- โรงงานเดียวกันนี้จะทำ CNC จบหลังการหล่อหรือไม่? การหล่อแบบภายในบริษัทและการตัดเฉือนช่วยลดความเสี่ยงในการถ่ายโอนและรักษาความเป็นเจ้าของพิกัดความเผื่อไว้ในที่เดียว
- การรับประกันใบเสนอราคาครอบคลุมการซ่อมแซมแม่พิมพ์ใดบ้าง และซ่อมแม่พิมพ์จำนวนเท่าใด เพื่อป้องกันไม่ให้แม่พิมพ์ราคาถูกกลายเป็นราคาแพงหลังจากชิ้นส่วนพันชิ้นแรก
คำตอบสำหรับคำถามเหล่านี้มีความสำคัญมากกว่าการนำเสนอการขายที่ดี ซัพพลายเออร์ที่ให้คำตอบทางเทคนิคที่ชัดเจนและตรงไปตรงมาในระหว่างขั้นตอนการใช้เครื่องมือมีแนวโน้มที่จะประพฤติแบบเดียวกันในระหว่างการผลิตจำนวนมาก
คำถามที่พบบ่อยเกี่ยวกับแม่พิมพ์หล่ออลูมิเนียม
ความแตกต่างระหว่างแม่พิมพ์และแม่พิมพ์คืออะไร?
แม่พิมพ์เป็นคำทั่วไปสำหรับรูปทรงกลวงที่ใช้สร้างรูปร่างของวัสดุ แม่พิมพ์เป็นเครื่องมือเฉพาะที่ใช้ในการหล่อแบบ: ทำงานภายใต้แรงดันการฉีดที่สูงมาก มีชิ้นส่วนที่เคลื่อนไหวได้ เช่น ตัวเลื่อนและตัวดีด และหมุนเวียนได้เร็วกว่าแม่พิมพ์ทรายทั่วไปมาก ในการหล่ออลูมิเนียม คำว่า die เป็นคำที่ถูกต้อง
คุณสามารถฉีดแม่พิมพ์หล่ออลูมิเนียมได้กี่ช็อต?
ด้วยเหล็ก H13 และการบำรุงรักษาที่เหมาะสม แม่พิมพ์ในการผลิตชิ้นส่วนอะลูมิเนียมโดยทั่วไปจะใช้เวลาระหว่าง 100,000 ถึง 200,000 ช็อต เหล็กกล้า ESR เกรดสูงกว่าและการปรับสภาพพื้นผิวที่มีการป้องกันสามารถดันสิ่งนี้ไปทางปลายด้านบนได้ ความซับซ้อนทางเรขาคณิตของแม่พิมพ์และโลหะผสมที่ถูกหล่อเป็นตัวแปรที่ใหญ่ที่สุดสองตัวแปร
เกรดเหล็กใดที่เหมาะกับแม่พิมพ์อะลูมิเนียมหล่อที่สุด
H13 คือมาตรฐานอุตสาหกรรมสำหรับการผลิตแม่พิมพ์อะลูมิเนียม ให้ความสมดุลที่ดีระหว่างความแข็ง ความเหนียว และความต้านทานต่อความล้าจากความร้อน อาจเลือก H11 สำหรับแกนที่ซับซ้อนมากซึ่งต้องการความแข็งแกร่งมากขึ้น ในขณะที่เกรด H13 ESR ระดับพรีเมียมใช้สำหรับโครงการระยะยาว ซึ่งต้นทุนเครื่องมือที่สูงขึ้นนั้นสมเหตุสมผลด้วยต้นทุนต่อชิ้นส่วนที่ลดลง
แม่พิมพ์หนึ่งอันสามารถใช้สร้างหลายส่วนได้หรือไม่?
ไม่มีช่องคงที่เพียงช่องเดียว แม่พิมพ์จะสร้างรูปทรงของช่องเดียว แม้ว่าเม็ดมีดที่เปลี่ยนได้จะช่วยให้ตระกูลชิ้นส่วนที่คล้ายกันใช้ฐานแม่พิมพ์เดียวกันได้ การเปลี่ยนแปลงรูปร่างของชิ้นส่วนแต่ละครั้งจำเป็นต้องเปลี่ยนรูปทรงของโพรง เค้าโครงของรันเนอร์ หรือทั้งสองอย่าง อย่าคาดหวังว่าแม่พิมพ์ตัวเดียวจะครอบคลุมการออกแบบชิ้นส่วนที่แตกต่างกันโดยสิ้นเชิง
แม่พิมพ์แบบหลายช่องช่วยลดต้นทุนต่อชิ้นส่วนหรือไม่
ใช่ เนื่องจากมีชิ้นส่วนจำนวนมากออกมาจากรอบเครื่องเดียวกัน แต่ตัวแม่พิมพ์เองก็มีราคาสูงกว่า การตั้งค่าจะซับซ้อนมากขึ้น และข้อบกพร่องในช่องเดียวอาจทำให้เครื่องมือทั้งหมดเสียหายได้ แม่พิมพ์แบบหลายช่องเป็นตัวเลือกที่เหมาะสมเมื่อมีปริมาณต่อปีสูงและการออกแบบชิ้นส่วนมีความเสถียร
เหตุใดความพรุนจึงปรากฏขึ้นแม้ในขณะที่แม่พิมพ์ยังใหม่อยู่
ความพรุนในการหล่ออะลูมิเนียมมักจะมาจากก๊าซที่ติดอยู่หรือการหดตัวระหว่างการแข็งตัว แม่พิมพ์ควบคุมสิ่งนี้ผ่านการระบายอากาศ การวางตำแหน่งล้น การออกแบบประตู และโครงร่างท่อระบายความร้อน หากการออกแบบแม่พิมพ์ถูกต้องแต่ยังคงมีความพรุนอยู่ พารามิเตอร์กระบวนการอาจอยู่นอกหน้าต่างที่แนะนำ
ชิ้นส่วนอะลูมิเนียมหล่อจำเป็นต้องผ่านการตัดเฉือนหลังจากการหล่อทุกครั้งหรือไม่
ชิ้นส่วนที่ใช้งานได้ส่วนใหญ่ทำ แม่พิมพ์สร้างรูปร่างที่เกือบจะเป็นตาข่าย แต่รู ผิวหน้าซีล เกลียว และค่าพิกัดความเผื่อที่แคบจำเป็นต้องใช้เครื่องจักร CNC ซัพพลายเออร์ที่มีความสามารถในการหล่อขึ้นรูปและการตัดเฉือนสามารถรักษาพิกัดความเผื่อไว้ใต้หลังคาเดียวกัน และลดความเสียหายในการขนย้ายและการจัดการ
ใช้เวลานานแค่ไหนในการสร้างแม่พิมพ์หล่ออลูมิเนียม?
สำหรับแม่พิมพ์ที่มีความซับซ้อนปานกลาง ระยะเวลารอคอยสินค้าโดยทั่วไปคือหกถึงสิบสองสัปดาห์ ขึ้นอยู่กับความลึกของโพรง จำนวนสไลด์ และรวมการจำลองการไหลของแม่พิมพ์ด้วยหรือไม่ ขั้นตอนการสุ่มตัวอย่างและการอนุมัติจะใช้เวลาอีกหลายสัปดาห์ หากซัพพลายเออร์สัญญาว่าจะจัดส่งให้สั้นมาก ให้สอบถามว่ารวมการตรวจสอบการออกแบบกี่ชั่วโมง
การตรวจสอบความร้อนคืออะไร และเหตุใดจึงมีความสำคัญ
การตรวจสอบความร้อนคือเครือข่ายของรอยแตกเล็กๆ ที่ปรากฏบนพื้นผิวแม่พิมพ์หลังจากการให้ความร้อนและความเย็นซ้ำๆ โดยจะถ่ายโอนรอยบนการหล่อ เพิ่มความเสี่ยงในการบัดกรี และบังคับให้ต้องซ่อมแซมแม่พิมพ์ในที่สุด การระบายความร้อนด้วยแม่พิมพ์ที่ดีและข้อกำหนดเฉพาะของเหล็กที่เหมาะสมจะชะลอการตรวจสอบความร้อน
แม่พิมพ์หล่ออลูมิเนียมไม่ใช่สินค้าที่คุณซื้อครั้งเดียวแล้วลืมไป เป็นเครื่องมือที่มีความแม่นยำในการกำหนดคุณภาพชิ้นส่วน ความเสถียรในการผลิต และต้นทุนต่อหน่วยในระยะยาว เปรียบเทียบเกรดเหล็ก การออกแบบระบบทำความเย็น จำนวนฟันผุ และแผนการบำรุงรักษาก่อนเปรียบเทียบราคา เมื่อแม่พิมพ์ได้รับการออกแบบและสร้างอย่างถูกต้อง กระบวนการหล่อจะมีโอกาสทำงานได้อย่างราบรื่น เมื่อแม่พิมพ์อ่อนแอลงเพื่อประหยัดเงิน ทุกชุดที่ตามมาจะต้องจ่ายเงิน
หากคุณกำลังประเมินซัพพลายเออร์สำหรับโครงการหล่ออะลูมิเนียม ให้รวมข้อกำหนดจำเพาะของเครื่องมือในกระบวนการเสนอราคาและ ติดต่อทีมงานของเราโดยตรง เพื่อหารือเกี่ยวกับการออกแบบแม่พิมพ์ที่ตรงกับทั้งรูปทรงของชิ้นส่วนและปริมาณการผลิตของคุณ