ภาษา


คลัสเตอร์ที่มีรูพรุนเพียงกลุ่มเดียวในเรือนเกียร์สามารถหยุดสายการผลิตได้เป็นเวลาหนึ่งสัปดาห์ นั่นคือสาเหตุที่ซัพพลายเออร์ไม่เคยเลือกซัพพลายเออร์หล่ออะลูมิเนียมตามราคาเพียงอย่างเดียว โดยเลือกจากความสามารถในการทำซ้ำ การควบคุมกระบวนการ และความสามารถในการส่งมอบชิ้นส่วนสำเร็จรูปที่พอดีโดยไม่เกิดความประหลาดใจ
คำตอบโดยตรงสำหรับวิธีเลือกซัพพลายเออร์งานหล่ออะลูมิเนียมคือการประเมิน 5 ด้านตามลำดับ: ความสามารถของกระบวนการหล่อ การตัดเฉือนขั้นที่สองภายในบริษัท กิจวัตรการตรวจสอบและการวัดผล การสื่อสารทางวิศวกรรม และความโปร่งใสด้านต้นทุน ซัพพลายเออร์ที่ได้คะแนนดีทั้ง 5 ข้อจะทำให้โครงการของคุณสามารถคาดเดาได้ ซัพพลายเออร์ที่แข็งแกร่งเพียงหนึ่งหรือสองรายจะทำให้เกิดการทำงานซ้ำ ความล่าช้า หรือความล้มเหลวในภาคสนามในที่สุด
ตั้งแต่ปี 2010 Ningbo Beilun Youyuan Machinery Manufacturing ได้รวมการหล่อแบบตายตัว การตัดเฉือน CNC และเครื่องมือไว้ในโรงงานแห่งเดียว คำแนะนำด้านล่างนี้สะท้อนถึงสิ่งที่เราเห็นเมื่อผู้ซื้อเปรียบเทียบเรากับซัพพลายเออร์หล่ออะลูมิเนียมรายอื่นๆ และเป็นกรอบการทำงานที่เราแนะนำให้ทุกคนนำไปใช้ก่อนส่งแบบเพื่อขอใบเสนอราคา
สิ่งที่แยกซัพพลายเออร์หล่ออะลูมิเนียมที่มีความสามารถออกจากความไม่ตรงกัน
เริ่มต้นด้วยเครื่องจักร อลูมิเนียมอัลลอยด์ถูกหล่อบนเครื่องจักรในห้องเย็นเนื่องจากจะโจมตีระบบหัวฉีดในห้องเย็น แรงล็อคซึ่งวัดเป็นตัน จะกำหนดพื้นที่ฉายภาพสูงสุดและขอบเขตการใช้งานจริงของชิ้นส่วนของคุณ ซัพพลายเออร์ชิ้นส่วนสั่งทำพิเศษทั่วไปดำเนินการกดตั้งแต่ 180 ตันถึง 1,600 ตัน โดยมีเครื่องจักรขนาดใหญ่กว่าที่สงวนไว้สำหรับตัวเรือนขนาดใหญ่ เช่น โครงมอเตอร์และกล่องเกียร์
อย่าจับคู่เครื่องจักรกับชิ้นส่วนมากเกินไป หากซัพพลายเออร์ดำเนินการเครื่องพิมพ์ขนาด 2,000 ตันหนึ่งครั้ง แต่ไม่มีอุปกรณ์ขนาดเล็กลง ตัวเครื่องขนาด 200 กรัมของคุณจะถูกเสนอราคาด้วยค่าใช้จ่ายที่ไม่มีประสิทธิภาพ ตัวเลือกที่เหมาะสมคือกลุ่มผลิตภัณฑ์ที่เหมาะกับตระกูลชิ้นส่วนของคุณ โดยมีความยืดหยุ่นสำหรับการเปลี่ยนแปลงการออกแบบในภายหลัง
| ด่าน | มันบอกอะไรคุณ | สิ่งที่จะถาม |
|---|---|---|
| ช่วงน้ำหนักเครื่อง | ขนาดชิ้นส่วนสูงสุดและพื้นที่ฉายภาพที่แม่พิมพ์สามารถรองรับได้ | การกดใดที่จะรันส่วนนี้ และแรงล็อคของมันคืออะไร? |
| การสนับสนุนเครื่องมือภายใน | ความเร็วในการซ่อมแซมแม่พิมพ์และความสม่ำเสมอในการบำรุงรักษาตลอดอายุการใช้งาน | คุณบำรุงรักษาและซ่อมแซมแม่พิมพ์ภายในโรงงานของคุณเองหรือไม่? |
| ประสบการณ์อัลลอยด์ | ความเหมาะสมของคุณสมบัติทางกลและการกัดกร่อนสำหรับการใช้งานของคุณ | โลหะผสมชนิดใดที่คุณใช้งานบ่อยที่สุด และเพราะเหตุใดจึงใช้งานเหล่านั้น |
| ประมวลผลข้อมูลวินัย | ซัพพลายเออร์จะวัดและควบคุมเงื่อนไขการหล่อแบบทำซ้ำหรือไม่ | คุณสามารถแบ่งปันอัตราการปฏิเสธภายในของไตรมาสที่แล้วพร้อมรายละเอียดตามประเภทข้อบกพร่องได้หรือไม่ |
ขนาดยังกำหนดประสบการณ์อีกด้วย โรงงานขนาดกลางที่มีสินทรัพย์ถาวรประมาณ 10 ล้านหยวนและผลผลิตต่อปี 30 ล้านหยวน ซึ่งเป็นขนาดโดยประมาณของการดำเนินงานของเราเอง สามารถผลิตส่วนประกอบตามสั่งได้ตั้งแต่ 0.05 กก. ถึง 15 กก. ต่อชิ้น โดยไม่ต้องมีแรงกดดันในการสั่งซื้อขั้นต่ำของกลุ่มอุตสาหกรรม สำหรับชิ้นส่วนที่ได้รับการออกแบบทางวิศวกรรม ช่วงขนาดดังกล่าวมักจะหมายถึงการเสนอราคาที่เร็วขึ้น สายการบังคับบัญชาที่สั้นลง และคำตอบที่ตรงมากขึ้นจากผู้ที่ใช้เครื่องจักรจริงๆ
ส่วนผสมของผลิตภัณฑ์ก็บอกคุณบางอย่างเช่นกัน ซัพพลายเออร์รายหนึ่งที่แสดงชิ้นส่วนเครื่องยนต์ ตัวเรือนเกียร์ ตัววาล์วไฮดรอลิก และตัวเรือนมอเตอร์ได้เผยแพร่ความรู้ด้านเครื่องมือและกระบวนการของตนไปตามรูปทรงที่ท้าทาย ความหลากหลายนั้นช่วยปรับปรุงการแก้ปัญหาในองค์ประกอบของคุณเอง
 ชิ้นส่วนกระบอกสูบเครื่องยนต์อลูมิเนียมอัตโนมัติสำหรับการหล่อที่ซับซ้อน กลุ่มผลิตภัณฑ์นี้แสดงให้เห็นถึงความเชี่ยวชาญของซัพพลายเออร์ในการหล่อแบบแรงดันสูงสำหรับส่วนประกอบเครื่องยนต์ที่ซับซ้อนและผนังบาง รองรับความสามารถในการปรับขนาดและความหลากหลายทางเรขาคณิตซึ่งจำเป็นสำหรับการจัดหาที่เชื่อถือได้ ดูผลิตภัณฑ์ →
แรงดันสูงและแรงดันต่ำ: เลือกกระบวนการก่อนซัพพลายเออร์
ตัวกรองทางเทคนิคที่สำคัญที่สุดคือกระบวนการหล่อ การหล่อด้วยแรงดันสูง (HPDC) ฉีดอะลูมิเนียมหลอมเหลวเข้าไปในแม่พิมพ์เหล็กด้วยความเร็วสูง ทำให้เกิดชิ้นส่วนที่ซับซ้อนที่มีผนังบางในรอบเวลาประมาณ 30 ถึง 90 วินาที HPDC คือสาเหตุที่ทำให้สามารถผลิตห้องข้อเหวี่ยงของรถจักรยานยนต์และเรือนเกียร์ของรถยนต์ได้ในปริมาณมาก ข้อเสียเปรียบนี้มีความเสี่ยงปานกลางที่ก๊าซจะมีรูพรุน ดังนั้นชิ้นส่วนที่ต้องรับแรงกดจึงมักต้องมีการชุบหรือกระบวนการอื่น
การหล่อด้วยแรงดันต่ำ (LPDC) จะเติมแม่พิมพ์จากด้านล่างภายใต้แรงดันแก๊สที่ควบคุม การเติมที่ช้ากว่าและสงบกว่าจะสร้างโลหะที่หนาแน่นขึ้นและมีก๊าซเจือปนน้อยลงมาก LPDC เป็นตัวเลือกมาตรฐานสำหรับฉากยึดโครงสร้าง ฝาสูบ และส่วนประกอบอื่นๆ ที่ต้องทนแรงดันหรือผ่านการอบด้วยความร้อน รอบเวลาเริ่มจากสองนาทีถึงสิบนาที ซึ่งเป็นสาเหตุที่ LPDC มีแนวโน้มที่จะสงวนไว้สำหรับชิ้นส่วนที่ความสมบูรณ์ของกลไกมีค่ามากกว่าการประหยัดตามรอบการทำงาน
| ปัจจัย | การหล่อด้วยแรงดันสูง | การหล่อแบบแรงดันต่ำ |
|---|---|---|
| รอบเวลา | 30 ถึง 90 วินาที | 2 ถึง 10 นาที |
| ความหนาของผนังทั่วไป | 1.5 ถึง 4 มม | 3 ถึง 8 มม |
| ความเสี่ยงต่อความพรุน | ปานกลาง | ต่ำ |
| แรงกดทับ | มักต้องมีการชุบ | มีความหนาแน่นตามธรรมชาติ |
| เหมาะที่สุดสำหรับ | ตัวเรือนที่ซับซ้อนปริมาณสูง | ชิ้นส่วนโครงสร้างและรับน้ำหนัก |
หากต้องการทราบมุมมองที่กว้างขึ้นว่าเหตุใดการหล่ออะลูมิเนียมจึงเหนือกว่าเส้นทางการผลิตอื่นๆ สำหรับส่วนประกอบต่างๆ โปรดอ่านของเรา ภาพรวมข้อดีของการหล่ออลูมิเนียม . รุ่นสั้น: อะลูมิเนียมมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ดีเยี่ยม มีการนำความร้อนสูง และความสามารถในการรวมคุณสมบัติต่างๆ ไว้ในการหล่อแบบเดียว
หากชิ้นส่วนของคุณรับน้ำหนักทางโครงสร้างหรือต้องปิดผนึกของเหลวหรือก๊าซ ให้สอบถามเป็นพิเศษว่าซัพพลายเออร์แนะนำ HPDC, LPDC หรือแนวทางแบบผสมหรือไม่ ซัพพลายเออร์ที่ให้คำตอบเกี่ยวกับกระบวนการเดียวกันแก่คุณสำหรับทุกข้อซักถามมักจะมีเพียงขั้นตอนเดียวในการขาย ซึ่งถือเป็นสัญญาณอันตรายในตัวเอง
 ชิ้นส่วนตัวถังรถยนต์ที่ต้องมีความคลาดเคลื่อนสูง สำหรับตัวกระบอกสูบที่มีโครงสร้างหรือแบบปิดผนึก ซัพพลายเออร์รายนี้นำเสนอการหล่อที่มีพิกัดความเผื่อเชิงเส้น ±0.10–0.30 มม. พร้อมด้วยการตัดเฉือน CNC สำหรับคุณสมบัติที่สำคัญ ซึ่งเป็นความสามารถหลักในการตรวจสอบภายในบริษัท ดูผลิตภัณฑ์ →
การตัดเฉือนและการเก็บผิวละเอียด: จุดที่พิกัดความเผื่อที่แท้จริงถูกกำหนดไว้
การหล่อแบบเพียงอย่างเดียวสามารถรักษาขนาดเชิงเส้นได้ประมาณ /-0.10 ถึง /-0.30 มม. ขึ้นอยู่กับขนาดชิ้นส่วนและการวางแนวของคุณสมบัติ หน้าซีล ที่นั่งตลับลูกปืน และรูยึดต้องมีการควบคุมที่เข้มงวดมากขึ้น โดยทั่วไปคือ /-0.02 ถึง /-0.05 มม. ตัวเลขเหล่านี้สามารถทำได้ด้วยการตัดเฉือน CNC เท่านั้น และคำถามสำคัญในการจัดซื้อจัดจ้างคือซัพพลายเออร์ในการหล่อดำเนินการตัดเฉือนนั้นภายใต้หลังคาเดียวกันหรือไม่
เมื่อดำเนินการตัดเฉือนจากภายนอก การหล่อและโรงงานตัดเฉือนจะไม่มีข้อมูลการวัดและไม่มีจุดรับผิดชอบร่วมกัน ความเสียหายจากการขนส่ง การเคลื่อนตัวของการตั้งค่า และการจัดกำหนดการที่ไม่ตรงกลายเป็นปัญหาของคุณ เมื่อการหล่อและการตัดเฉือนเกิดขึ้นในโรงงานเดียวกัน คุณลักษณะของเครื่องจักรจะอ้างอิงข้อมูลการหล่อโดยตรง และทีมหนึ่งจะเป็นเจ้าของผลลัพธ์ด้านมิติตั้งแต่การหลอมเหลวไปจนถึงชิ้นงานที่เสร็จสมบูรณ์
- รูกลึงและหน้าซีล: โดยทั่วไป /-0.02 ถึง /-0.05 มม.
- ขนาดขณะหล่อ: /-0.10 ถึง /-0.30 มม. ขึ้นอยู่กับเส้นการแยกส่วน
- ความเรียบบนใบหน้าติดตั้งแบบกลึง: ทำได้ 0.05 มม. มากกว่า 100 มม.
- ความหยาบของพื้นผิวบนพื้นผิวที่กลึง: Ra 1.6 ถึง Ra 3.2 ไมโครเมตร โดยมี Ra 0.8 ไมโครเมตรสำหรับพื้นที่ปิดผนึก
จบคือครึ่งหลังของการตัดสินใจ พื้นผิวอะลูมิเนียมหล่อนั้นใช้งานได้ดีแต่ดูมีรูพรุน และการออกซิเดชั่นจะทำให้โลหะเข้มขึ้นเมื่อเวลาผ่านไป เส้นทางการตกแต่งขั้นสุดท้ายที่พบบ่อยที่สุดคือการเคลือบสีฝุ่นเพื่อป้องกันการกัดกร่อนและรูปลักษณ์ การอโนไดซ์สำหรับชั้นที่ทนทานต่อการสึกหรอและการพ่นด้วยลูกปัดเพื่อให้ได้พื้นผิวด้านที่สม่ำเสมอ คุณควรถามว่าซัพพลายเออร์ใช้การรักษาพื้นผิวแบบใดเป็นประจำ เนื่องจากการรักษาจะมีปฏิกิริยากับโลหะผสมและคุณภาพผิวที่หล่อ
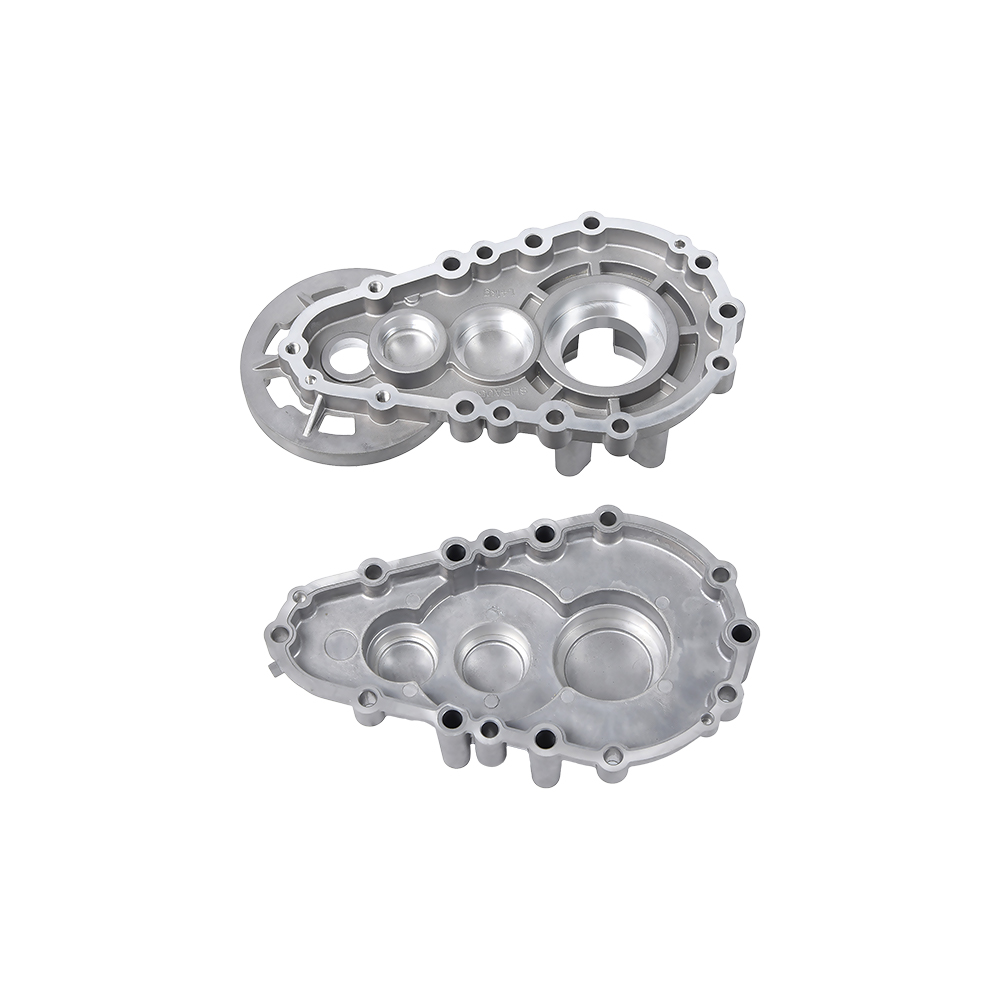
 ตัวเรือนกระปุกเกียร์อะลูมิเนียมหล่อเพื่อความทนทาน ตัวเรือนกระปุกเกียร์นี้ใช้ได้กับห้องข้อเหวี่ยงและตัวลดขนาดรถจักรยานยนต์ ได้รับประโยชน์จากการปรับสภาพพื้นผิวที่เหมาะสม เช่น การเคลือบสีฝุ่นหรืออโนไดซ์ โดยมีเอกสารประกอบที่จำเป็นสำหรับการปฏิบัติตามข้อกำหนดการนำเข้า ดูผลิตภัณฑ์ →
วิธีตรวจสอบคุณภาพซัพพลายเออร์โดยไม่ต้องเยี่ยมชมโรงงาน
สำหรับผู้ซื้อนำเข้าส่วนใหญ่ การสัมผัสทางกายภาพครั้งแรกกับการหล่อจะเกิดขึ้นเมื่อกล่องเปิดออก เอกสารจึงเป็นเครื่องมือตรวจสอบหลักของคุณ ผู้จัดจำหน่ายอะลูมิเนียมหล่อขึ้นรูปรายใดรายหนึ่งจะให้สิ่งต่อไปนี้โดยไม่ลังเลใจ
- รายงานการตรวจสอบบทความแรกที่มีข้อมูล CMM ซึ่งวัดตามแบบของคุณ ไม่ใช่อ้างอิงกับข้อมูลอ้างอิงที่ซัพพลายเออร์สร้างขึ้น
- บันทึกพารามิเตอร์การประมวลผลสำหรับการทำงานครั้งแรก รวมถึงแรงดันการฉีด ความเร็วลูกสูบ และอุณหภูมิหลอมละลาย
- เอกสารการวิเคราะห์วัสดุที่ยืนยันเกรดโลหะผสมและองค์ประกอบทางเคมีของหลอมเหลวแต่ละชุด
- การตรวจสอบย้อนกลับเป็นชุดที่เชื่อมโยงวัตถุดิบ เตาเผา แม่พิมพ์ เครื่องจักร และผู้ปฏิบัติงานสำหรับการจัดส่งทุกครั้ง
- รายงานการทดสอบการรั่วหรือแรงดันสำหรับตัวเรือน ตัววาล์ว และส่วนประกอบใดๆ ที่มีช่องภายใน
อย่างไรก็ตาม การจัดทำเอกสารเป็นเพียงครึ่งหนึ่งของการตรวจสอบเท่านั้น อีกครึ่งหนึ่งคือคุณภาพการตอบกลับ เมื่อคุณส่งแบบเพื่อตรวจสอบ ให้วัดว่าซัพพลายเออร์ใช้เวลานานเท่าใดในการระบุปัญหาในการหล่อที่อาจเกิดขึ้น ซัพพลายเออร์ที่มีความสามารถจะชี้ให้เห็นมุมภายในที่แหลมคมซึ่งจำกัดการไหลของโลหะ ซี่โครงลึกที่กักอากาศ หรือส่วนของผนังที่ไม่เรียบซึ่งทำให้เกิดการระบายความร้อนที่แตกต่างกัน หากคำตอบแรกเป็นเพียงราคา แสดงว่าซัพพลายเออร์ไม่ได้ศึกษาส่วนของคุณ
อะไรเป็นตัวขับเคลื่อนต้นทุนของชิ้นส่วนหล่ออลูมิเนียม
ราคาที่คุณจ่ายไม่ใช่ราคาสำหรับโลหะ มันมีไว้สำหรับวิศวกรรมล็อคภายในโลหะ สำหรับส่วนประกอบแบบกำหนดเองทั่วไป เครื่องมือคิดเป็น 20 ถึง 30 เปอร์เซ็นต์ของต้นทุนโครงการเริ่มต้น และโดยทั่วไปแล้วการตัดเฉือนจะเพิ่ม 30 ถึง 50 เปอร์เซ็นต์ของราคาชิ้นส่วนหล่อ การทำความเข้าใจน้ำหนักของปัจจัยขับเคลื่อนต้นทุนแต่ละรายการจะช่วยป้องกันทั้งการจ่ายเงินมากเกินไปและการระบุมากเกินไป
| ตัวขับเคลื่อนต้นทุน | ผลกระทบโดยทั่วไป | สิ่งที่ต้องทบทวน |
|---|---|---|
| เครื่องมือ (ตาย) | 20 ถึง 30 เปอร์เซ็นต์ของการลงทุนโครงการแรก | จำนวนสไลด์และคอร์ คาดว่าชีวิตจะตาย |
| ทางเลือกโลหะผสม | ต้นทุนวัสดุแตกต่างกันไปตามเกรดโลหะผสม | การเลือก ADC12 / A380 / A356 ตามความต้องการทางกล |
| ความหนาของผนัง | ผนังบางจะหมุนเร็วขึ้นแต่อาจเสี่ยงต่อการเกิดข้อบกพร่อง | การตรวจสอบการออกแบบเพื่อการผลิตสามารถลดต้นทุนและมวลชิ้นส่วนได้ |
| เนื้อหาการตัดเฉือน | เพิ่ม 30 ถึง 50 เปอร์เซ็นต์ของต้นทุนชิ้นงานหล่อ | รวมคุณสมบัติต่างๆ ไว้ในการตั้งค่าการตัดเฉือนเดียว |
| การตกแต่งพื้นผิว | อโนไดซ์และการเคลือบสีฝุ่นช่วยเพิ่มเวลาและการจัดการ | ระบุเฉพาะเกรดที่ต้องการ ไม่ใช่เกรดเครื่องสำอางสูงสุด |
| ปริมาณการสั่งซื้อ | ราคาชิ้นส่วนลดลงตามปริมาณการกระจายเครื่องมือและการตั้งค่า | ยืนยันปริมาณประจำปีที่ซัพพลายเออร์ใช้ในใบเสนอราคา |
คันโยกการเจรจาต่อรองที่ใหญ่ที่สุดคือการแยกการหล่อและการตัดเฉือน หากสามารถหล่อคุณสมบัติแทนการตัดเฉือนได้ การประหยัดเวลาของรอบการทำงานมักจะเอาชนะต้นทุนการตัดเฉือนได้ นั่นคือเหตุผลว่าทำไมความคิดเห็นเกี่ยวกับการออกแบบเพื่อการผลิตจึงเป็นสิ่งที่มีค่าที่สุดที่ซัพพลายเออร์สามารถแจ้งให้คุณทราบได้ในขั้นตอนการเสนอราคา ก่อนที่คุณจะตัดสินใจใช้เครื่องมือ
ธงแดงที่ต้องจับตามองในซัพพลายเออร์งานหล่ออะลูมิเนียม
สัญญาณเตือนบางอย่างจะปรากฏหลังจากส่งคำสั่งซื้อแล้วเท่านั้น สิ่งเหล่านี้คือสัญญาณที่ควรค่าแก่การตรวจจับก่อนหน้านี้
- ไม่มีการตัดเฉือนภายในบริษัท คุณจะได้รับความเสี่ยงในการประสานงานระหว่างตารางการผลิตสองตารางที่ไม่เชื่อมโยงกัน
- ตัวเลขอัตราการปฏิเสธที่คลุมเครือ "ของเสียรวมต่ำกว่า 3 เปอร์เซ็นต์" จะไม่มีความหมายใดๆ เว้นแต่จะระบุเกณฑ์การวัดและรวมการดำเนินการใดบ้าง
- ข้อเสนอแนะ DFM ช้าหรือตื้น ซัพพลายเออร์ที่ไม่สามารถอธิบายได้ว่าชิ้นส่วนของคุณจะเติม เย็นลง และดีดออกอย่างไรยังไม่ได้ออกแบบชิ้นส่วนดังกล่าว
- ไม่มีแผนการบำรุงรักษาเครื่องมือ ตายสวม; หากไม่มีการบำรุงรักษาตามกำหนดเวลา การเบี่ยงเบนของมิติจะปรากฏขึ้นหลังจากการยิงไปสองสามพันนัด
- รับประกันความอดทนที่เป็นไปไม่ได้ ซัพพลายเออร์ที่เสนอราคา /-0.01 มม. แบบหล่อทั้งชิ้นไม่มีประสบการณ์หรือวางแผนที่จะตัดเฉือนทุกพื้นผิว ทั้งสองจะถูกเรียกเก็บเงินจากคุณ
- นำเสนอโลหะผสมหนึ่งเดียวสำหรับทุกสิ่ง อลูมิเนียมอัลลอยด์มีความแตกต่างกันในด้านการไหล ความแข็งแรง พฤติกรรมการกัดกร่อน และการนำความร้อน คำแนะนำโลหะผสมขนาดเดียวคือความสะดวกสบายในเชิงพาณิชย์ ไม่ใช่การตัดสินทางวิศวกรรม
ซัพพลายเออร์ที่คุณต้องการถือว่าชิ้นส่วนของคุณเป็นปัญหาทางวิศวกรรม ไม่ใช่สินค้าเฉพาะรายการ
การใช้งานที่ซัพพลายเออร์ที่เหมาะสมชำระเงินเอง
การหล่อด้วยอะลูมิเนียมจะเข้ามาแทนที่น้ำหนัก การจัดการความร้อน และปริมาณการผลิตที่ตัดกัน สัญญาณอุปสงค์ที่แข็งแกร่งที่สุดมาจากภาคส่วนที่มีการกำหนดไว้ชัดเจนบางส่วน
ยานยนต์และยานยนต์พลังงานใหม่
ตัวเรือนระบบส่งกำลัง ปั๊มน้ำ ปั้มน้ำมัน กล่องเกียร์ และตัวเรือนมอเตอร์ไฟฟ้าล้วนเป็นอะลูมิเนียมหล่อขึ้นรูปทั้งหมด ในรถยนต์พลังงานใหม่ วงจรทำความเย็นจะขยายตัวอย่างมาก แผ่นกระจายความร้อนและเรือนปั๊มจะทวีคูณต่อยานพาหนะ ชิ้นส่วนเหล่านี้ผสมผสานผนังบางเข้ากับข้อกำหนดด้านแรงดัน ซึ่งเป็นความท้าทายอย่างยิ่งในการแยกซัพพลายเออร์ที่มีประสบการณ์ออกจากส่วนที่เหลือ
รถจักรยานยนต์และอุปกรณ์ไฟฟ้าขนาดเล็ก
ห้องข้อเหวี่ยงและกล่องเกียร์ของรถจักรยานยนต์ต้องต้านทานการสั่นสะเทือน รองรับน้ำหนักของเพลาข้อเหวี่ยง และเก็บน้ำมันไว้ข้างในที่อุณหภูมิการทำงาน ส่วนผนังมีความบาง และการออกแบบแม่พิมพ์ต้องจัดการทั้งการเติมและการทำความเย็นอย่างแม่นยำ ซัพพลายเออร์รายหนึ่งที่ผลิตชิ้นส่วนเหล่านี้มาหลายปีได้แก้ไขปัญหาที่ร้านขายเครื่องจักรทั่วไปไม่เคยเจอมาก่อน
อุตสาหกรรมชลศาสตร์และนิวแมติกส์
ตัววาล์ว ตัวเรือนปั๊ม และส่วนประกอบของแอคชูเอเตอร์ต้องรักษาช่องภายในไว้ที่แรงดันใช้งานโดยไม่เกิดการรั่วไหล การหล่อแบบตายตัวทำให้เกิดรูปทรงของช่องเหล่านี้ในราคาประหยัด แต่ข้อกำหนดในการทดสอบแรงดันบังคับให้มีการควบคุมกระบวนการที่เข้มงวด ซัพพลายเออร์ที่มีประสบการณ์ด้านชิ้นส่วนไฮดรอลิกเข้าใจถึงความแตกต่างระหว่างช่องว่างที่มีลักษณะสวยงามและช่องว่างที่เป็นหายนะ
เครื่องจักรกลการเกษตร
รถปลูกข้าวและรถไถขนาดเล็กทำงานในสิ่งสกปรก ความชื้น และแรงสั่นสะเทือน กล่องเกียร์และชิ้นส่วนโครงสร้างที่หล่อจากอะลูมิเนียมช่วยให้เครื่องมีน้ำหนักเบาพอที่จะรับมือได้ในขณะที่ยังคงอยู่ในสภาพสนาม ระดับความคลาดเคลื่อนที่ยอมรับได้จะต้องคงที่ตลอดระยะเวลาการผลิตที่ยาวนาน เนื่องจากเกษตรกรไม่สามารถหยุดฤดูกาลเพื่อหาชิ้นส่วนทดแทนได้
ในการใช้งานเหล่านี้ ตัวหารร่วมจะเหมือนกัน กล่าวคือ ชิ้นส่วนจะดีพอๆ กับกระบวนการที่ผลิตชิ้นส่วนนั้นออกมาเท่านั้น
คำถามที่พบบ่อยเกี่ยวกับซัพพลายเออร์หล่ออลูมิเนียม
อะไรคือความแตกต่างระหว่างซัพพลายเออร์ที่เสนอกระบวนการแรงดันสูงและกระบวนการแรงดันต่ำ?
การหล่อด้วยแรงดันสูงใช้การฉีดที่รวดเร็วเพื่อผลิตชิ้นส่วนที่ซับซ้อนที่มีผนังบางที่รอบเวลา 30 ถึง 90 วินาที การหล่อด้วยแรงดันต่ำจะเติมแม่พิมพ์อย่างช้าๆ จากด้านล่าง ทำให้เกิดการหล่อที่แน่นขึ้นและแน่นหนาขึ้นโดยมีผนังที่หนาขึ้น ทางเลือกที่เหมาะสมขึ้นอยู่กับการทำงานของชิ้นส่วน ข้อกำหนดทางกล และปริมาณต่อปี
ระยะเวลารอคอยสินค้าจริงสำหรับโครงการหล่ออะลูมิเนียมแบบสั่งทำคืออะไร?
โดยทั่วไปการใช้เครื่องมือจะใช้เวลา 4 ถึง 8 สัปดาห์ และบทความแรกจะใช้เวลา 2 ถึง 4 สัปดาห์หลังจากได้รับการอนุมัติเครื่องมือ โดยปกติแล้วระยะเวลารอคอยในการผลิตสำหรับการสั่งซื้อซ้ำคือ 2 ถึง 4 สัปดาห์ ขึ้นอยู่กับความพร้อมของเครื่องจักร ปริมาณ และข้อกำหนดในการตกแต่ง ตัวเลขเหล่านี้เปลี่ยนแปลงไปตามความซับซ้อนของแม่พิมพ์และสมุดคำสั่งซื้อของซัพพลายเออร์ ดังนั้นควรขอไทม์ไลน์ที่ชัดเจนในแต่ละเฟสก่อนทำการสั่งซื้อ
อลูมิเนียมหล่อขึ้นรูปสามารถบรรลุความคลาดเคลื่อนได้เท่าใด
ขนาดแบบหล่อโดยทั่วไปจะอยู่ที่ /-0.10 ถึง /-0.30 มม. คุณสมบัติกลึงซีเอ็นซีอยู่ที่ /-0.02 ถึง /-0.05 มม. และหน้าซีลสามารถยึดผิวสำเร็จได้ถึง Ra 0.8 ไมโครเมตร ออกแบบแบบร่างเพื่อให้มิติที่สำคัญอยู่บนคุณลักษณะของเครื่องจักร แทนที่จะเป็นพื้นผิวแบบหล่อ
ซัพพลายเออร์หล่ออลูมิเนียมหล่อมักจะทำงานร่วมกับโลหะผสมชนิดใด
ADC12 และ A380 เป็นโลหะผสมสำหรับงานทั่วไปที่พบบ่อยที่สุด เนื่องมาจากความลื่นไหล ความแข็งแรง และความสามารถในการขึ้นรูป A356 ถูกใช้เมื่อต้องการความเหนียวและการรักษาความร้อน ซัพพลายเออร์ควรแนะนำโลหะผสมโดยพิจารณาจากสภาพแวดล้อมการทำงาน ไม่ใช่แค่ตามความพร้อมจำหน่ายเท่านั้น
ปริมาณการสั่งซื้อใดที่ทำให้อะลูมิเนียมหล่อขึ้นรูปประหยัด
การหล่อด้วยแรงดันสูงจะประหยัดได้ที่ประมาณ 5,000 ชิ้นส่วนต่อปีและสูงกว่านั้น เนื่องจากต้นทุนเครื่องมือจะกระจายไปตามปริมาณ การหล่อด้วยแรงดันต่ำสามารถทำงานได้กับชิ้นส่วนโครงสร้างในปริมาณที่น้อยกว่า 1,000 ถึง 2,000 ชิ้นต่อปี หากต่ำกว่าปริมาณดังกล่าว กระบวนการทางเลือก เช่น การหล่อด้วยแรงโน้มถ่วงหรือการตัดเฉือน CNC จากเหล็กแท่งยาวอาจใช้งานได้จริงมากกว่า
ฉันควรเลือกซัพพลายเออร์ที่ทำการตัดเฉือนภายในบริษัทหรือไม่
ใช่ สำหรับชิ้นส่วนใดๆ ที่มีรูกลึง ใบหน้าซีล หรือขนาดการติดตั้งที่สำคัญ การตัดเฉือนภายในองค์กรช่วยให้ซัพพลายเออร์รับผิดชอบอย่างเต็มที่ต่อความสม่ำเสมอของข้อมูล ขจัดความเสียหายในการขนส่ง และลดระยะเวลาในการจัดส่ง ซัพพลายเออร์ยังสามารถเพิ่มประสิทธิภาพขอบเขตการหล่อและลดต้นทุนรวมได้อีกด้วย
ชิ้นส่วนของฉันรั่วจากการทดสอบแรงดัน ซัพพลายเออร์รายอื่นสามารถแก้ไขปัญหานี้ได้หรือไม่
บ่อยครั้งใช่ การรั่วไหลมักมาจากความพรุนที่เกิดจากการไหลของโลหะที่ปั่นป่วน การระบายอากาศไม่เพียงพอ หรือการระบายความร้อนในแม่พิมพ์ไม่ถูกต้อง ซัพพลายเออร์ที่มีประสบการณ์ในการหล่อแบบแรงดันต่ำหรือการหล่อแรงดันสูงแบบใช้สุญญากาศสามารถออกแบบกลยุทธ์การเติมใหม่เพื่อสร้างการหล่อแบบหนาแน่นได้ ขอผลการทดสอบการรั่วไหลตั้งแต่บทความแรก ไม่ใช่แค่หลังการปรับแต่งการผลิตเท่านั้น
ผู้จัดจำหน่ายอะลูมิเนียมหล่อขึ้นรูปที่เชื่อถือได้ไม่ใช่ซัพพลายเออร์ที่มีลานเครื่องจักรที่ใหญ่ที่สุดหรือมีราคาเสนอต่ำที่สุด คือผู้ที่เข้าใจวิธีการผลิตชิ้นส่วนของคุณ จุดที่ชิ้นส่วนอาจเสียหายได้ และวิธีป้องกันความล้มเหลวนั้นก่อนที่จะตัดแม่พิมพ์
ทีมงานของเราที่ Ningbo Beilun Youyuan Machinery Manufacturing ได้ตอบคำถามเหล่านี้เกี่ยวกับส่วนประกอบของยานยนต์ รถจักรยานยนต์ อุตสาหกรรม การเกษตร และพลังงานใหม่ตั้งแต่ปี 2010 หากคุณมีภาพวาดและต้องการความเห็นทางวิศวกรรมที่สองก่อนที่จะตัดสินใจใช้เครื่องมือ ส่งมาให้เราผ่านทางหน้าติดต่อของเรา . คุณจะได้รับคำแนะนำเกี่ยวกับกระบวนการ การตรวจสอบ DFM และใบเสนอราคาที่โปร่งใสซึ่งแยกต้นทุนที่คุณสามารถควบคุมออกจากต้นทุนที่คุณไม่สามารถควบคุมได้