ภาษา


บ้าน / ข่าว / ข่าวอุตสาหกรรม / คู่มือวัสดุการหล่ออะลูมิเนียม: โลหะผสม คุณสมบัติ และการเลือกการหล่อแบบดายคาส
ภาพวาดตกลงบนโต๊ะของคุณโดยไม่มีอะไรนอกจาก "วัสดุหล่ออลูมิเนียม" ที่เขียนอยู่ในบล็อกวัสดุ วลีนั้นไม่ใช่ข้อกำหนด เป็นหมวดหมู่ที่มีสาขาต่างกันมาก คำตอบที่กะทัดรัดสำหรับผู้ซื้อส่วนใหญ่คือ: สำหรับการหล่อแบบแรงดันสูง ADC12 หรือ เอ380 จะแก้ปัญหาการใช้งานตัวเรือน ฉากยึด และฝาครอบส่วนใหญ่ สำหรับชิ้นส่วนโครงสร้างที่ต้องโค้งงอ ดูดซับแรงกระแทก หรือรับน้ำหนักหลังการเชื่อม A356 ถือเป็นจุดเริ่มต้นที่ปลอดภัยกว่า เหตุผลไม่ใช่ความชอบของแบรนด์ นี่เป็นวิธีการทำงานของโลหะผสมแต่ละชนิดภายใต้การแข็งตัวอย่างรวดเร็ว ความเหนียวที่โลหะผสมสามารถส่งมอบได้ และค่าใช้จ่ายสำหรับเครื่องจักรและการรักษาพื้นผิวในภายหลัง คู่มือนี้จะอธิบายโลหะผสม ตรรกะในการเลือก และข้อผิดพลาดที่เกิดขึ้นเมื่อเลือกวัสดุก่อนกระบวนการ
วัสดุหล่ออลูมิเนียมคืออะไร?
อลูมิเนียมบริสุทธิ์ไม่ใช่วัสดุหล่อที่ใช้งานได้จริง มีความลื่นไหลต่ำ ออกซิไดซ์ได้อย่างรวดเร็ว และความแข็งแรงขณะหล่อต่ำเกินไปสำหรับชิ้นส่วนทางวิศวกรรมส่วนใหญ่ การหล่อโลหะผสมจึงถูกสร้างขึ้นจากอลูมิเนียมบวกกับการเติมโดยเจตนาซึ่งจะเปลี่ยนพฤติกรรมการหลอมและคุณสมบัติทางกลขั้นสุดท้าย
ซิลิคอนเป็นส่วนเสริมที่โดดเด่น อลูมิเนียมอัลลอยด์ที่มีซิลิคอน 7–12% ไหลเข้าสู่ส่วนที่บางได้ง่าย หดตัวน้อยลงในขณะที่แข็งตัว และต้านทานการฉีกขาดจากความร้อน ทองแดงเพิ่มความแข็งแรงเหมือนหล่อ และทำให้วัสดุตัดได้อย่างหมดจดในการตัดเฉือน CNC แมกนีเซียมจะทำให้อายุแข็งตัวและเพิ่มความต้านทานการกัดกร่อนเมื่อรวมกับการบำบัดความร้อนที่เหมาะสม เหล็กจะถูกคงไว้ในช่วง 0.8–1.2% ในโลหะผสมหล่อขึ้นรูป เนื่องจากจะไปยับยั้งการบัดกรีที่พื้นผิวแม่พิมพ์ แม้ว่าเหล็กสูงจะทำให้เกิดเข็มที่เปราะซึ่งลดการยืดตัวก็ตาม
นอกจากนี้ ควรทราบว่าวลีนี้ครอบคลุมทั้งโลหะผสมปฐมภูมิ ซึ่งเริ่มต้นด้วยแท่งหลอม และโลหะผสมทุติยภูมิซึ่งมาจากอลูมิเนียมรีไซเคิล ADC12 ซึ่งเป็นวัสดุหล่อโลหะที่มีการระบุไว้อย่างกว้างขวางที่สุดในโรงงานหล่อโลหะในเอเชีย โดยทั่วไปจะเป็นโลหะผสมทุติยภูมิ นั่นคือการปฏิบัติปกติ องค์ประกอบได้รับการควบคุมตามช่วงที่เผยแพร่ และมีสิ่งเจือปนได้รับการจัดการให้ตรงกับ JIS H5302, มาตรฐาน ASTM B85 หรือขีดจำกัดเฉพาะของลูกค้า
ตระกูลหลักของโลหะผสมอลูมิเนียมหล่อ
วัสดุหล่ออะลูมิเนียมทุกชนิดเป็นของหนึ่งในสี่ตระกูลที่ใช้งานได้จริง เมื่อคุณรู้ว่าคุณต้องการชิ้นส่วนของครอบครัวใด การเลือกโลหะผสมก็จะง่ายขึ้นมาก
โลหะผสม Al-Si-Cu: ADC12, เอ380, เอ383
สิ่งเหล่านี้คือจุดเด่นของการหล่อด้วยแรงดันสูง ซิลิคอนอยู่ระหว่าง 8% ถึง 12% ในขณะที่ทองแดงอยู่ระหว่าง 1.5% ถึง 3.5% ทองแดงเพิ่มความแข็งแกร่งขณะหล่อและปรับปรุงการตัดเฉือน A383 จะดันซิลิคอนขึ้นและลดทองแดงลงเล็กน้อยเพื่อลดการบัดกรีด้วยแม่พิมพ์ ซึ่งสะดวกสำหรับแม่พิมพ์ที่มีแกนยาวและบาง หากคุณกำลังสร้างตัวเรือน ตัวยึด ฝาครอบ หรือตัวปั๊มน้ำมันในปริมาณมาก กลุ่มผลิตภัณฑ์นี้คือค่าเริ่มต้น
โลหะผสม Al-Si-Mg: A356, เอ357
เมื่อชิ้นส่วนที่เสร็จแล้วต้องโค้งงอ ดูดซับแรงกระแทก หรือทำการเชื่อม โดยทั่วไป A356 และ เอ357 จะดีกว่า ADC12 ประกอบด้วยซิลิคอนประมาณ 7% และแมกนีเซียม 0.3–0.7% ในสภาวะ T6 ความแข็งแรงของผลผลิตจะเทียบได้กับ ADC12 ในขณะที่การยืดตัวจะสูงกว่าอย่างมีนัยสำคัญ โลหะผสมเหล่านี้ไหลได้ดีที่ความดันต่ำ และใช้ในการหล่อด้วยแรงดันต่ำและแรงโน้มถ่วงสำหรับล้อ ชิ้นส่วนโครงแชสซี และส่วนประกอบเพลา
โลหะผสม Al-Mg: A514, TH AC-AlMg5Si
ในกรณีที่ความต้านทานการกัดกร่อนและพื้นผิวอะโนไดซ์ที่สดใส โลหะผสม Al-Mg มีความโดดเด่น ระดับแมกนีเซียมประมาณ 5% ให้ความต้านทานต่อน้ำทะเลและสารเคมีอ่อนได้ดีเยี่ยม อย่างไรก็ตาม สภาพของเหลวจะต่ำกว่าและการหลอมจะออกซิไดซ์ได้ง่ายกว่า ดังนั้นจึงมีความต้องการในโรงหล่อมากกว่า ใช้สำหรับอุปกรณ์ทางทะเล อุปกรณ์อาหาร และเรือนตกแต่ง
โลหะผสมไฮเปอร์ยูเทคติกอัล-ซี: A390
ที่ซิลิคอนมากกว่า 15% อนุภาคซิลิคอนปฐมภูมิให้ความต้านทานการสึกหรอที่โดดเด่นและมีค่าสัมประสิทธิ์การขยายตัวจากความร้อนต่ำ A390 พบได้ทั่วไปในเสื้อสูบและกระบอกสูบคอมเพรสเซอร์ ยากต่อการตัดเฉือนและต้องใช้เครื่องมือพิเศษ อย่าระบุเว้นแต่ว่าความต้านทานการสึกหรอจะเป็นปัจจัยชี้ขาด
เปรียบเทียบวัสดุหล่ออลูมิเนียมทั่วไป
ตารางด้านล่างแสดงรายการวัสดุหล่ออะลูมิเนียมทั่วไปที่ใช้สำหรับการหล่อด้วยแรงดันสูง แรงดันต่ำ และแรงโน้มถ่วง ค่าต่างๆ แสดงถึงแถบทดสอบแบบแยกส่วน คุณสมบัติที่แท้จริงในการหล่อการผลิตขึ้นอยู่กับความหนาของผนัง อัตราการทำความเย็น และการบำบัดความร้อน แหล่งที่มา: JIS H5302, ASTM B85 และเอกสารข้อมูลซัพพลายเออร์โลหะผสมทั่วไป
| แม็ก | ศรี % | ลูกบาศ์ก % | มก. % | ยูทีเอส เมกะปาสคาล | การยืดตัว% | กระบวนการทั่วไป |
|---|---|---|---|---|---|---|
| ADC12 | 9.6–12.0 | 1.5–3.5 | ≤0.3 | 228 | 1.5–3.5 | HPDC |
| เอ380 | 7.5–9.5 | 3.0–4.0 | ≤0.1 | 324 | 3.5 | HPDC |
| A383 | 9.5–11.5 | 2.0–3.0 | ≤0.1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0.1 | ≤0.1 | 296 | 3.5 | HPDC |
| A356 | 6.5–7.5 | ≤0.2 | 0.25–0.45 | 262 T6 | 6–12 | แอล.ดี.ซี / แรงโน้มถ่วง |
| เอ357 | 6.5–7.5 | ≤0.2 | 0.4–0.7 | 290 T6 | 3–10 | แอล.ดี.ซี / แรงโน้มถ่วง |
วิธีการเลือกวัสดุหล่ออลูมิเนียมที่เหมาะสม
เริ่มต้นด้วยเงื่อนไขการบริการ จากนั้นทำงานย้อนกลับ ลำดับนี้จะป้องกันข้อผิดพลาดที่พบบ่อยที่สุด นั่นคือ การเลือกโลหะผสมราคาถูกก่อน แล้วค้นพบในภายหลังว่าไม่สามารถผ่านการทดสอบความล้าหรือแรงกดได้
- ตัดสินใจเลือกกระบวนการหล่อก่อน ผนังบาง ปริมาณสูง และพิกัดความเผื่อต่ำชี้ไปที่การหล่อด้วยแรงดันสูงและโลหะผสม Al-Si-Cu ชิ้นส่วนขนาดใหญ่หรือโครงสร้างชี้ไปที่การหล่อด้วยแรงดันต่ำหรือแรงโน้มถ่วงและโลหะผสม Al-Si-Mg
- กำหนดข้อกำหนดการยืดตัวและแรงกระแทก หากจำเป็นต้องยืดตัวเกิน 5% โลหะผสม HPDC มาตรฐาน เช่น ADC12 จะประสบปัญหา เกรด A356-T6 หรือ HPDC แบบเหนียวเป็นตัวเลือกที่ดีกว่า
- ตรวจสอบความแน่นของแรงดัน อ่างน้ำมัน ตัววาล์ว และท่อร่วมไฮดรอลิกต้องใช้วัสดุที่อุดมด้วยซิลิคอนและควบคุมปริมาณก๊าซได้ A413 และ A356 แรงดันต่ำเป็นที่นิยมสำหรับกรณีเหล่านั้น
- พิจารณาอุณหภูมิในการทำงาน สำหรับชิ้นส่วนที่อยู่ใกล้เสื้อสูบหรือในระบบไฟฟ้า การนำความร้อนและความแข็งแรงของการคืบอาจมีความสำคัญมากกว่าความแข็งแรงของผลผลิตคงที่
- ดูเส้นทางการตกแต่งพื้นผิว สำหรับการอโนไดซ์จะมีทองแดงต่ำและสังกะสีต่ำเป็นจำนวนมาก ADC12 ชุบอโนไดซ์ให้เข้มขึ้นและสม่ำเสมอน้อยกว่าอัลลอยด์ Al-Mg
- ประมาณการต้นทุนเครื่องจักร โลหะผสมที่มีทองแดงแบริ่งกลึงให้เป็นเศษสั้นและมีค่าความคลาดเคลื่อนได้ดี โลหะผสมไฮเปอร์ยูเทคติกทำลายเครื่องมือมาตรฐานและต้องใช้เม็ดมีดพิเศษ
ตามกฎทั่วไป:
- โครงสร้างผนังบางเรียบง่าย ปริมาตรสูง: ADC12 หรือ A380
- ขายึดโครงสร้างที่จะเชื่อมหรือโค้งงอ: A356
- ถังแรงดันหรือตัวเรือนกันน้ำมัน: A413 หรือแรงดันต่ำ A356
- พื้นผิวสึกหรอใต้ลูกสูบหรือกระบอกสูบ: A390.
การหล่อแบบแรงดันสูงเทียบกับวัสดุการหล่อแบบแรงดันต่ำ
วัสดุหล่ออะลูมิเนียมชนิดเดียวกันนั้นไม่ค่อยเหมาะสมที่สุดสำหรับทั้งการหล่อแบบแรงดันสูงและการหล่อแบบแรงดันต่ำ HPDC เติมแม่พิมพ์ในหน่วยมิลลิวินาทีที่แรงดันสูง ซึ่งช่วยให้คุณสร้างกำแพงขนาด 1.5–3 มม. แต่ยังกักอากาศไว้ด้วย ดังนั้นโลหะผสม HPDC มาตรฐาน เช่น ADC12 จึงมีการยืดตัวเพียง 1–4% เท่านั้น เนื่องจากความพรุนภายในจำกัดความเหนียว การหล่อด้วยแรงดันต่ำจะเติมได้ช้ากว่า การแข็งตัวจะถูกป้อนจากไรเซอร์ และการหล่อมีความหนาแน่นมากขึ้นพอที่จะรับการบำบัดความร้อน T6
- HPDC เหมาะกับรูปทรงที่ซับซ้อน ผนังบาง และอัตราการผลิตสูง ADC12, A380 และเกรดความเหนียวช่วยสุญญากาศคือกลุ่มวัสดุมาตรฐาน
- LPDC ผลิตชิ้นส่วนที่มีความหนาแน่นมากขึ้น เชื่อมได้ และผ่านกระบวนการอบร้อนได้ โดยมีความเหนียวสูงกว่า A356 และ A357 เป็นจุดเริ่มต้นโดยทั่วไป
- การหล่อแบบถาวรด้วยแรงโน้มถ่วง อยู่ระหว่างทั้งสองและเหมาะกับรูปทรงเรียบง่ายที่ต้องการคุณสมบัติ T6
การทำความเข้าใจว่ากระบวนการเปลี่ยนแปลงพฤติกรรมของวัสดุอย่างไรเป็นสิ่งสำคัญ ผู้ผลิตที่ดำเนินการทั้งสองเส้นทาง เช่น โรงงานที่มีสายการผลิต HPDC และ LPDC สามารถจับคู่โลหะผสมกับชิ้นส่วนได้ แทนที่จะบังคับชิ้นส่วนให้อยู่ในกระบวนการเดียว สำหรับความเป็นมาของกระบวนการพื้นฐาน โปรดดูภาพรวมทางเทคนิคของ อลูมิเนียมหล่อตาย .
พฤติกรรมของวัสดุหล่ออลูมิเนียมในการตัดเฉือนและการรักษาพื้นผิว
การหล่อไม่ได้สิ้นสุดที่โรงหล่อ การหล่อแบบส่วนใหญ่จะไปที่การตัดเฉือน CNC และการปรับสภาพพื้นผิว และวัสดุจะกำหนดความง่ายของมัน
- ความสามารถในการแปรรูป: โลหะผสม Al-Si-Cu ให้เศษหักสั้นและได้ผิวสำเร็จที่ดีเยี่ยมภายใต้เครื่องมือคาร์ไบด์มาตรฐาน โลหะผสมที่มีความเหนียวสูงจะทำให้เกิดเศษที่ยาวและเหนียว และทนทานต่อความทนทานได้ยาก โลหะผสมไฮเปอร์ยูเทคติกสึกหรอเครื่องมืออย่างรวดเร็วและอาจต้องใช้เม็ดมีดเพชรโพลีคริสตัลไลน์
- อโนไดซ์: เพื่อผิวเคลือบอะโนไดซ์ที่ใสและสว่าง ควรหลีกเลี่ยงทองแดงและสังกะสีสูง โลหะผสม Al-Mg จะสร้างฟิล์มที่สะอาดที่สุด
- การนำความร้อน: สำหรับฮีทซิงค์ LED และแผ่นทำความเย็น EV ค่าการนำความร้อนเป็นปัจจัยสำคัญในการเลือก อลูมิเนียมบริสุทธิ์มีค่าใกล้ 230 W/m·K; ADC12 มีค่าประมาณ 96 W/m·K; A356-T6 อยู่ที่ประมาณ 151 W/m·K
| แม็ก | สภาพ | ค่าการนำความร้อน (W/m·K) |
|---|---|---|
| ADC12 | เป็นนักแสดง | 96 |
| เอ380 | เป็นนักแสดง | 96 |
| A356 | T6 | 151 |
| เอ357 | T6 | 152 |
การใช้งานในอุตสาหกรรมและตัวอย่างในโลกแห่งความเป็นจริง
เนื่องจากโลหะผสมขับเคลื่อนประสิทธิภาพ การใช้งานจึงกำหนดวัสดุ ในการผลิตของเราเอง กฎเดียวกันนี้ปรากฏในทุกภาคส่วนที่เราให้บริการ ตั้งแต่ชิ้นส่วนเครื่องยนต์ของยานยนต์ไปจนถึงกระปุกเกียร์ทางการเกษตร
- ส่วนประกอบเครื่องยนต์ยานยนต์: ฝาครอบฝาสูบ, ตัวปั้มน้ำมัน, เรือนปั้มน้ำ, วงเล็บแบริ่ง ส่วนใหญ่ทำจาก ADC12 หรือ A380 ในด้านต้นทุน ความสามารถในการขึ้นรูป และความหนาแน่นของแรงดัน
 ชิ้นส่วนกระบอกสูบเครื่องยนต์อลูมิเนียมอัตโนมัติเพื่อประสิทธิภาพสูง ชิ้นส่วนกระบอกสูบเครื่องยนต์ผลิตจากอะลูมิเนียมหล่อขึ้นรูป ให้ความแข็งแรงและการกระจายความร้อนสำหรับการใช้งานในยานยนต์ จับคู่กับหลักการเลือกวัสดุที่กล่าวถึงข้างต้นเพื่อประเมินกรณีการใช้งานของคุณเอง ดูผลิตภัณฑ์ →
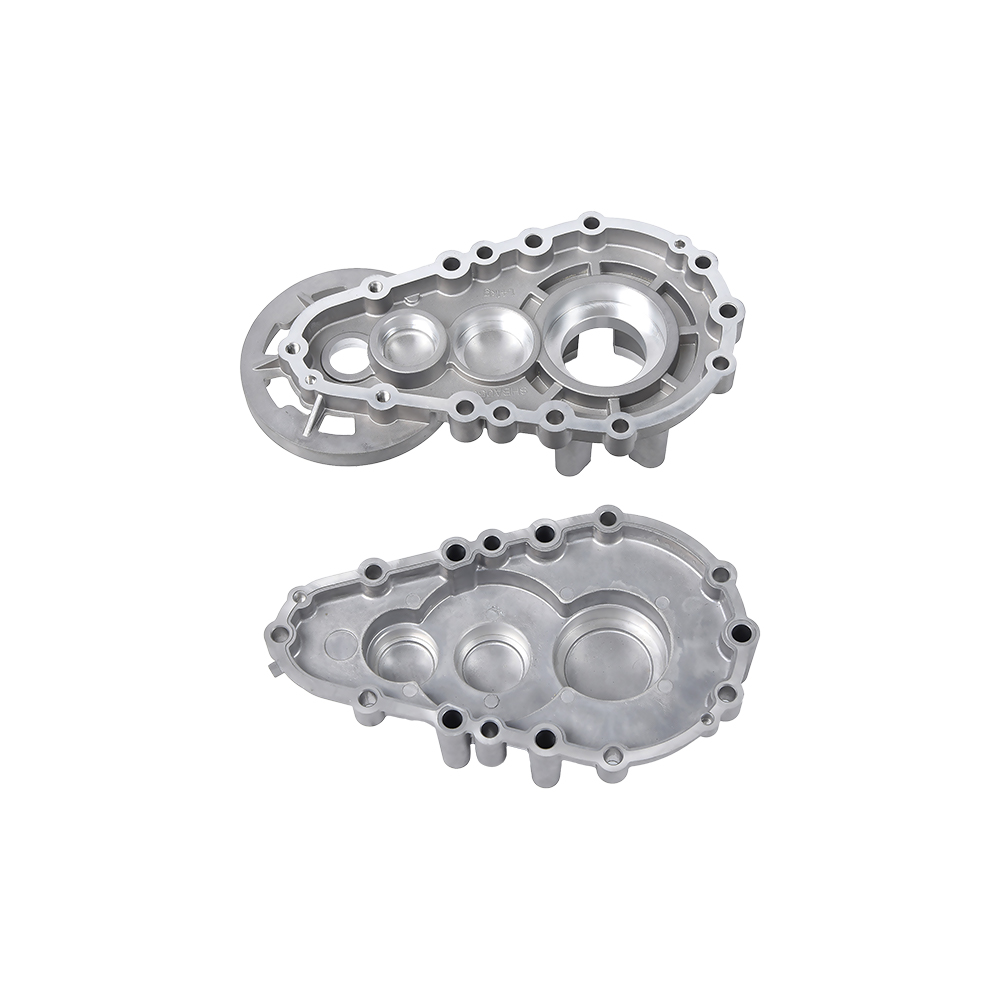
- เรือนเกียร์และกระปุกเกียร์: สิ่งเหล่านี้ต้องการความแข็ง ความคงตัวของขนาด และความแน่นของน้ำมัน มีการใช้ ADC12 ที่มีความพรุนแบบควบคุมหรือ A356 ในการหล่อด้วยแรงดันต่ำ ขึ้นอยู่กับกรณีโหลด
 ตัวเรือนกระปุกเกียร์อะลูมิเนียมหล่อเพื่อความทนทาน โครงสร้างกระปุกเกียร์นี้ใช้ประโยชน์จากการหล่อด้วยอะลูมิเนียมเพื่อลดน้ำหนักในขณะที่ยังคงความสมบูรณ์ของโครงสร้างไว้ เหมาะสำหรับผู้ที่เปรียบเทียบเส้นทางการหล่อ ตามที่เน้นไว้ในหมายเหตุด้านเทคนิคต่อไปนี้ ดูผลิตภัณฑ์ →
- วาล์วไฮดรอลิกและส่วนประกอบนิวแมติก: ความแน่นของแรงดันและการตัดเฉือนที่ดีคือสิ่งสำคัญอันดับแรก โลหะผสม Al-Si-Cu ที่มีซิลิคอนสูงเป็นเรื่องปกติ ในขณะที่ A356 ความดันต่ำใช้สำหรับตัววาล์วที่มีความหนาแน่นมากขึ้น
 วาล์วไฮดรอลิกหล่ออลูมิเนียมเพื่อความแม่นยำ วาล์วไฮดรอลิกที่มีความแม่นยำผลิตโดยการหล่อด้วยอะลูมิเนียม ให้การควบคุมของไหลที่เชื่อถือได้ ย่อหน้าโดยรอบเน้นย้ำถึงประสิทธิภาพที่ขับเคลื่อนด้วยโลหะผสม ทำให้นี่เป็นตัวอย่างที่เกี่ยวข้องกับการประเมินของคุณ ดูผลิตภัณฑ์ →
- ห้องข้อเหวี่ยงและกล่องเกียร์ของรถจักรยานยนต์: ผนังบางรวมกับแรงสั่นสะเทือน ADC12 หรือ A383 เป็นเรื่องปกติ
- กระปุกเกียร์เกษตรกรรม: กระปุกเกียร์ไมโครไถนาและชิ้นส่วนรถปลูกข้าวต้องเผชิญกับแรงกระแทกและสิ่งสกปรก ความเหนียวและความต้านทานการกัดกร่อน
- พื้นผิวการกระจายความร้อนของรถยนต์พลังงานใหม่: ระดับทองแดงและเหล็กที่ควบคุมได้ช่วยให้การนำไฟฟ้าและความเรียบ
- บ้านอัจฉริยะและอุปกรณ์ทางการแพทย์: คุณภาพพื้นผิวและความสามารถในการทำซ้ำของมิติเป็นตัวขับเคลื่อนทางเลือกของโลหะผสม
สำหรับผู้ซื้อที่ชั่งน้ำหนักว่าเส้นทางนี้เหมาะสมหรือไม่ ข้อดีของการหล่ออลูมิเนียม มีการสรุปไว้ในบันทึกทางเทคนิคแยกต่างหาก
มาตรฐานและข้อกำหนดที่เทียบเท่า
แบบหล่อมักจะระบุอัลลอยด์ชนิดหนึ่งตามหมายเลข JIS และอีกชนิดหนึ่งตามการกำหนด ASTM หรือ EN AC ความสามารถในการอ้างอิงโยงช่วยหลีกเลี่ยงข้อผิดพลาดอันมีราคาแพงในการจัดซื้อจัดจ้าง ตารางด้านล่างแสดงค่าเทียบเท่าเชิงฟังก์ชันที่ใกล้เคียงสำหรับเกรดทั่วไป
| ชื่อสามัญ | JIS | ASTM | EN AC | กระบวนการทั่วไป |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 คล้ายกัน | AC-44300 (AlSi9Cu3Fe) | HPDC |
| เอ380 | — | 380.0 (มาตรฐาน ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356.0 (มาตรฐาน ASTM B26) | AC-42100 (AlSi7Mg0.3) | แอล.ดี.ซี / แรงโน้มถ่วง |
| เอ357 | — | 357.0 (มาตรฐาน ASTM B26) | เอซี-42200 | แอล.ดี.ซี / แรงโน้มถ่วง |
| A413 | ADC12 การไหลที่คล้ายกัน | 413.0 (มาตรฐาน ASTM B85) | AC-44200 (อัลซิ12) | HPDC |
ข้อบกพร่องในการหล่อทั่วไปที่เชื่อมโยงกับการเลือกใช้วัสดุ
การเลือกใช้วัสดุเป็นตัวกำหนดจำนวนข้อบกพร่องที่จะแสดงในการหล่อ นี่คือเหตุผลว่าทำไมการตรวจสอบวัสดุจึงควรเกิดขึ้นก่อนที่เครื่องมือจะถูกตัด ไม่ใช่หลังจากที่ตัวอย่างแรกกลับมา
- Gas porosity: เกิดจากไฮโดรเจนละลายและอากาศที่ติดอยู่ โลหะผสมซิลิกอนที่สูงขึ้นจะช่วยลดความพรุนของการหดตัว แต่ความพรุนของก๊าซยังคงอยู่ ระบบช่วยดูดสุญญากาศหรือความเร็วในการเติมช้าลงคือการแก้ไขกระบวนการ
- Shrinkage porosity: ปรากฏในส่วนสุดท้ายเพื่อให้แข็งตัว โลหะผสมที่มีแบริ่งทองแดงมีช่วงการแช่แข็งที่ยาวกว่า ซึ่งทำให้การหดตัวยากต่อการป้อน A356 ที่มีการออกแบบการป้อนที่เหมาะสมจะช่วยให้ให้อภัยได้มากกว่า
- การบัดกรีแบบตายตัว: การหล่อจะเกาะติดกับพื้นผิวแม่พิมพ์ เหล็กที่มีปริมาณสูงกว่า 0.8% จะถูกเก็บไว้ในโลหะผสมแบบหล่อเพื่อลดปัญหานี้ แม้ว่าเหล็กที่มากเกินไปจะทำให้เกิดเฟสที่เปราะก็ตาม
- Cold shuts: การไหลของวัสดุไม่ดีและฟิล์มออกไซด์ โลหะผสมซิลิคอนสูงช่วยลดความเสี่ยงเนื่องจากคงสภาพของเหลวได้นานกว่า อุณหภูมิแม่พิมพ์ที่สูงขึ้นก็ช่วยได้เช่นกัน
- Oxide inclusions: พบได้ทั่วไปในโลหะผสม Al-Mg โดยที่แมกนีเซียมออกซิไดซ์ได้ง่ายที่อุณหภูมิหลอมเหลว การจัดการและการกรองของเหลวอย่างระมัดระวังถือเป็นสิ่งสำคัญ
ข้อควรพิจารณาด้านต้นทุนและการจัดซื้อวัสดุหล่ออลูมิเนียม
ราคาโลหะผสมเป็นเพียงส่วนหนึ่งของต้นทุนจริงเท่านั้น การตัดเฉือน เศษซาก ผลผลิตจากกระบวนการ และการทำงานซ้ำมักจะมีความสำคัญมากกว่าในโปรแกรมการผลิต
- Alloy price: ADC12 เป็นตัวเลือกทั่วไปที่ถูกที่สุด A356 มีราคาสูงกว่า และ A390 หรือเกรด HPDC ที่มีความเหนียวแบบพิเศษมีราคาสูงกว่ามาก
- Secondary machining: เครื่องจักรโลหะผสมที่มีแบริ่งทองแดงเป็นเศษสั้น ช่วยลดรอบเวลาและการสึกหรอของเครื่องมือ โลหะผสมไฮเปอร์ยูเทคติกต้องใช้เครื่องมือระดับพรีเมียม
- Scrap control: ผลตอบแทนจากการหล่อแบบภายในบริษัทควรนำไปหลอมใหม่ในอัตราส่วนที่ควบคุม เศษขยะรีไซเคิลมากเกินไปจะทำให้มีปริมาณธาตุเหล็กเพิ่มขึ้น
- Supplier integration: ผู้ผลิตที่มีแม่พิมพ์ในบริษัท ไดคาสติ้ง และเครื่องจักรซีเอ็นซีสามารถแก้ไขปัญหาที่เกี่ยวข้องกับวัสดุได้เร็วขึ้น หากโรงงานแห่งเดียวกันดำเนินการหล่อทั้งแบบแรงดันสูงและแรงดันต่ำ วัสดุสามารถจับคู่กับชิ้นส่วนได้ แทนที่จะบังคับชิ้นส่วนให้อยู่ในกระบวนการเดียว
- Consistency: สำหรับชิ้นส่วนที่มีปริมาณมาก ให้ยืนยันว่าซัพพลายเออร์รักษาช่วงส่วนประกอบและตรวจสอบคุณสมบัติทางกลอย่างสม่ำเสมอ
คำถามที่พบบ่อยเกี่ยวกับวัสดุหล่ออลูมิเนียม
วัสดุหล่ออลูมิเนียมที่พบมากที่สุดคืออะไร?
ADC12 ในระบบ JIS และ A380 ในระบบ ASTM เป็นวัสดุหล่อแรงดันสูงที่พบได้บ่อยที่สุด ทั้งสองอยู่ในกลุ่มผลิตภัณฑ์ Al-Si-Cu และครอบคลุมตัวเรือน ขายึด และฝาครอบโครงสร้างที่หลากหลาย
ADC12 และ A356 แตกต่างกันอย่างไร?
ADC12 ได้รับการปรับให้เหมาะสมสำหรับการหล่อแบบแรงดันสูง โดยเติมผนังบางๆ ต้านทานการบัดกรีด้วยแม่พิมพ์ และเครื่องจักรได้ดี แต่มีความเหนียวจำกัด A356 เป็นโลหะผสม Al-Si-Mg ที่สามารถอบชุบด้วยความร้อนถึง T6 ซึ่งให้การยืดตัวที่สูงกว่าและการเชื่อมได้ดีกว่ามาก
อลูมิเนียมหล่อขึ้นรูปสามารถผ่านกรรมวิธีทางความร้อนได้หรือไม่?
การหล่อด้วยแรงดันสูงแบบมาตรฐานมีก๊าซติดอยู่ ดังนั้นการอบชุบด้วยความร้อน T6 อาจทำให้เกิดตุ่มพองและพื้นผิวบิดเบี้ยวได้ หากจำเป็นต้องมีการบำบัดความร้อน ให้เลือกการหล่อด้วยแรงดันต่ำด้วย A356 หรือใช้ HPDC แบบช่วยสุญญากาศกับโลหะผสมที่มีความเหนียวโดยเฉพาะ
วัสดุหล่ออลูมิเนียมชนิดใดที่เหมาะกับผนังบางที่สุด?
โลหะผสมที่มีซิลิคอนเกือบ 12% เช่น A413 หรือ ADC12 มีความลื่นไหลดีที่สุด ความหนาของผนังที่ต่ำกว่า 1.5 มม. ยังคงต้องมีการควบคุมกระบวนการอย่างระมัดระวัง รวมถึงอุณหภูมิแม่พิมพ์ ความเร็วในการฉีด และการระบายอากาศ
เหตุใดทองแดงจึงถูกเติมลงในโลหะผสมอะลูมิเนียมหล่อ?
ทองแดงจะเพิ่มความแข็งแรงขณะหล่อและปรับปรุงความสามารถในการแปรรูป แต่จะลดความต้านทานการกัดกร่อน ไม่ควรเลือกโลหะผสมที่มีทองแดงแบริ่งสำหรับสภาพแวดล้อมทางทะเลหรือสารเคมีหนัก เว้นแต่จะได้รับการปกป้องด้วยการเคลือบ
โลหะผสมชนิดใดที่ให้พื้นผิวอโนไดซ์ได้ดีที่สุด?
โลหะผสม Al-Mg เช่น A514 ชุบอโนไดซ์ด้วยการเคลือบที่สว่างและชัดเจน ADC12 ที่มีทองแดงสูงจะทำให้มีสีเข้มขึ้นและมีความสม่ำเสมอน้อยลง หากการชุบอโนไดซ์เพื่อการตกแต่งเป็นส่วนหนึ่งของข้อกำหนด ให้ตรวจสอบโลหะผสมก่อนที่จะเริ่มใช้เครื่องมือ
วัสดุหล่ออลูมิเนียมที่เหมาะสมไม่ใช่วัสดุที่มีจำนวนสูงสุดในเอกสารข้อมูล เป็นสิ่งที่ตรงกับกระบวนการและเงื่อนไขการบริการ เริ่มต้นด้วยความหนาของผนังและปริมาณการผลิต จากนั้นกำหนดข้อกำหนดทางกล และสุดท้ายคือเปรียบเทียบโลหะผสมกับต้นทุนทั้งหมด หากคุณมีแบบร่างและต้องการคำแนะนำโดยตรง เส้นทางที่เร็วที่สุดคือการปรึกษากับผู้ผลิตงานหล่อที่ทำงานทั้งท่อแรงดันสูงและแรงดันต่ำ