ภาษา


บ้าน / ข่าว / ข่าวอุตสาหกรรม / การหล่ออะลูมิเนียมแบบกำหนดเอง: กระบวนการ ความคลาดเคลื่อน และคู่มือการเลือกซัพพลายเออร์
คำตอบโดยตรงอันดับแรก: การหล่ออะลูมิเนียมแบบกำหนดเองคือชิ้นส่วนโลหะที่ผลิตโดยการหลอมโลหะผสมอะลูมิเนียม แล้วขึ้นรูปในแม่พิมพ์ที่นำกลับมาใช้ใหม่ได้ จากนั้นจึงจับคู่ภาพวาดของคุณสำหรับรูปทรงเรขาคณิต ความทนทานต่อมิติ และการตกแต่งพื้นผิว สำหรับการผลิตที่ดำเนินการตั้งแต่ไม่กี่ร้อยถึงหลายล้านชิ้นต่อปี การหล่อมักจะเป็นเส้นทางที่ประหยัดที่สุดไปยังชิ้นส่วนที่มีน้ำหนักเบา แข็งแรง และนำความร้อนได้ เมื่อเปรียบเทียบกับการตัดเฉือนจากเหล็กแท่งแข็งหรือการผลิตจากโลหะแผ่น
ความสำเร็จของคุณขึ้นอยู่กับการตัดสินใจสี่ประการ: โลหะผสมชนิดใด กระบวนการหล่อแบบใด พิกัดความเผื่อที่คุณต้องการจริงๆ และซัพพลายเออร์รายใดที่คุณเลือก . ตัวเลือกเหล่านี้เชื่อมโยงถึงกัน และการเปลี่ยนแปลงตัวเลือกหนึ่งจะส่งผลต่อตัวเลือกอื่นๆ ข้อมูลด้านล่างนี้เป็นพื้นฐานที่เป็นประโยชน์สำหรับการตัดสินใจทั้งสี่ตัวเลือกโดยไม่ทิ้งเงินไว้บนโต๊ะ
นอกจากนี้ยังคุ้มค่าที่จะทำงานร่วมกับพาร์ทเนอร์ที่ควบคุมห่วงโซ่ เครื่องมือ การหล่อ และการตัดเฉือน CNC ทั้งหมดภายใต้หลังคาเดียวกัน เมื่อทีมเดียวรับผิดชอบทุกขั้นตอน การเปลี่ยนแปลงทางวิศวกรรมจะได้รับการจัดการเร็วขึ้น พิกัดความเผื่อจะเกิดขึ้นได้ด้วยการกลับไปกลับมาน้อยลง และชิ้นส่วนก็มาถึงด้วยเรื่องราวที่สอดคล้องกันตั้งแต่ต้นจนจบ
เหตุใดอลูมิเนียมอัลลอยด์จึงเป็นวัสดุเริ่มต้นสำหรับชิ้นส่วนหล่อแบบกำหนดเอง
อะลูมิเนียมถูกเลือกบ่อยกว่าโลหะไม่มีแร่เหล็กอื่นๆ สำหรับชิ้นส่วนหล่อแบบสั่งทำ และตัวเลขก็อธิบายว่าทำไม ความหนาแน่นของมันคือ 2.7 ก./ซม. หรือประมาณหนึ่งในสามของเหล็กที่ 7.85 ก./ซม . ค่าการนำความร้อนจะลดลงประมาณระหว่าง 90 ถึง 160 W/m·K ทั้งนี้ขึ้นอยู่กับโลหะผสม และการหล่อด้วยแรงดันสูงจะสร้างผนังเสียงที่บางเพียง 2 มม. คุณสมบัติทั้งสามนี้ทำให้เกิดการออกแบบที่มีน้ำหนักเบาและกระจายความร้อนซึ่งผู้ผลิตยานยนต์ อิเล็กทรอนิกส์ และเครื่องจักรพึ่งพา
การเลือกโลหะผสมหล่อที่เหมาะสม
การเลือกโลหะผสมต้องสอดคล้องกับกระบวนการหล่อ เอ380 และ ADC12 เป็นผู้นำในการหล่อด้วยแรงดันสูง A356 เป็นมาตรฐานสำหรับแม่พิมพ์แรงดันต่ำ แม่พิมพ์ถาวร และการหล่อทราย ความแตกต่างจะแสดงในเรื่องความต้านทานแรงดึง การยืดตัว และการนำความร้อน
| อัลลอย | กระบวนการหล่อ | ความต้านแรงดึง (MPa) | ความแข็งแรงของผลผลิต (MPa) | การยืดตัว (%) | ค่าการนำความร้อน (W/m·K) |
|---|---|---|---|---|---|
| A380 | การหล่อด้วยแรงดันสูง | 320 | 160 | 3.5 | 96 |
| ADC12 | การหล่อด้วยแรงดันสูง | 310 | 150 | 2.5 | 92 |
| เอ356 (T6) | แรงดันต่ำ/แม่พิมพ์ถาวร/ทราย | 262 | 186 | 6 ถึง 12 | 150 |
| A413 | การหล่อด้วยแรงดันสูง | 295 | 130 | 3.5 | 121 |
หากชิ้นส่วนของคุณจะต้องทนแรงกดในส่วนที่บาง A413 ก็เป็นตัวเลือกที่ใช้กันทั่วไป เนื่องจากจะสร้างรูพรุนขนาดเล็กน้อยลงในแม่พิมพ์ที่เติมเร็ว หากคุณต้องการความเหนียว A356 ในอุณหภูมิ T6 เป็นตัวเลือกที่ดีกว่า ยืนยันค่าเป้าหมายของคุณกับการจำลองโครงสร้างของคุณเอง จุดอ่อนแทบไม่เคยอยู่ที่ข้อมูลวัสดุที่ตีพิมพ์ แต่เป็นความพรุนภายในของส่วนที่หนา
กระบวนการหล่อสี่ขั้นตอนสำหรับชิ้นส่วนอลูมิเนียมสั่งทำพิเศษ
โปรเจ็กต์การหล่ออลูมิเนียมตามสั่งเกือบทุกโครงการใช้กระบวนการอย่างใดอย่างหนึ่งต่อไปนี้: การหล่อด้วยแรงดันสูง การหล่อด้วยแรงดันต่ำ การหล่อแบบถาวร หรือการหล่อทราย แต่ละประเภทมีข้อดีข้อเสียที่แตกต่างกันในเรื่องรอบเวลา ต้นทุนเครื่องมือ ความพรุน และความหนาของผนังที่ทำได้ การทำความเข้าใจพื้นฐานของแต่ละกระบวนการช่วยให้คุณหลีกเลี่ยงการระบุกระบวนการที่มีราคาแพงเกินไปหรือไม่สามารถบรรลุคุณภาพที่ต้องการได้ หากต้องการคำอธิบายวิธีการโดยละเอียด โปรดอ่าน หลักการพื้นฐานของการหล่ออลูมิเนียม ในคำแนะนำทางเทคนิคของเรา
| กระบวนการ | ความหนาของผนัง | รอบเวลาโดยทั่วไป | ค่าเครื่องมือ | ความเสี่ยงต่อความพรุน | ปริมาณประจำปีโดยทั่วไป |
|---|---|---|---|---|---|
| การหล่อด้วยแรงดันสูง | 2 ถึง 4 มม | 30 ถึง 90 วินาที | สูง | ปานกลาง (ความพรุนของก๊าซ) | มากกว่า 10,000 |
| การหล่อแบบแรงดันต่ำ | 3 ถึง 8 มม | 3 ถึง 10 นาที | ปานกลาง | ต่ำ | 1,000 ถึง 50,000 |
| แม่พิมพ์ถาวร/แรงโน้มถ่วง | 3 ถึง 8 มม | 5 ถึง 20 นาที | ปานกลาง | ต่ำ to medium | 500 ถึง 10,000 |
| การหล่อทราย | 4 ถึง 10 มม | 30 นาทีถึงหลายชั่วโมง | ต่ำ | ต่ำ | 1 ถึง 1,000 |
การหล่อด้วยแรงดันสูงช่วยให้วงจรทำงานได้เร็วที่สุดและมีพื้นผิวที่คมที่สุด แต่การเติมโลหะที่รวดเร็วทำให้มีความเสี่ยงที่ก๊าซจะมีรูพรุนมากขึ้น การหล่อด้วยแรงดันต่ำจะเติมแม่พิมพ์จากด้านล่างด้วยแรงดันที่ควบคุมได้ ดังนั้นชิ้นส่วนจึงมีความหนาแน่นมากขึ้นและง่ายต่อการรับแรงกด นี่คือเหตุผลว่าทำไมแรงดันต่ำจึงเป็นที่นิยมสำหรับชิ้นส่วนไฮดรอลิกและโครงสร้าง การหล่อแบบถาวรถือเป็นจุดกึ่งกลางสำหรับปริมาณปานกลางและชิ้นส่วนที่ต้องการการอบชุบด้วยความร้อน การหล่อทรายยังคงเป็นคำตอบที่ถูกต้องสำหรับต้นแบบ ชิ้นส่วนขนาดใหญ่มาก และซีรีส์ขนาดเล็ก
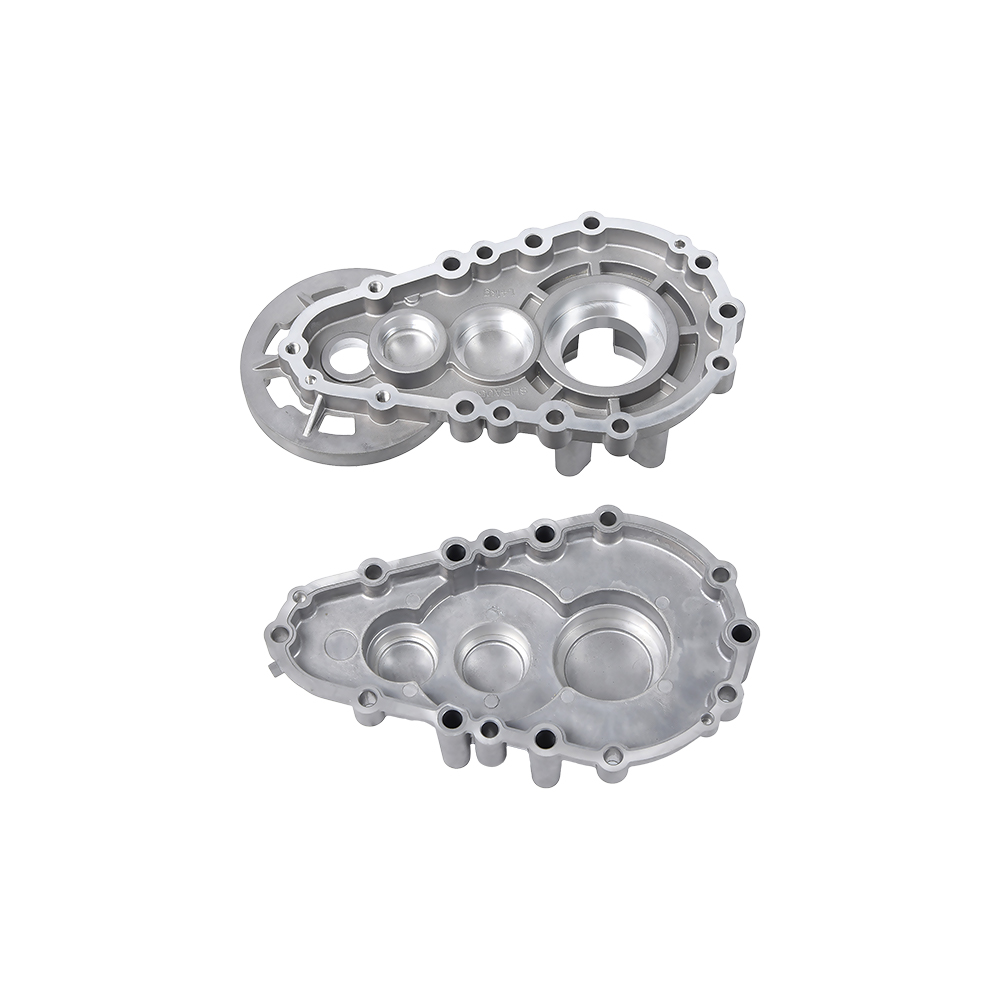
 ที่อยู่อาศัยกล่องเกียร์อลูมิเนียมหล่อสำหรับการใช้งานที่แน่นหนา ตัวเสื้อกระปุกเกียร์นี้เหมาะอย่างยิ่งสำหรับชิ้นส่วนที่ต้องการการตัดเฉือนบนพื้นผิวแบริ่งและการซีล การหล่อด้วยแรงดันต่ำจะทำให้โลหะมีความหนาแน่นมากขึ้นและมีรูพรุนภายในน้อยลง ช่วยลดข้อบกพร่องหลังการตัดเฉือน ดูผลิตภัณฑ์ →
การประเมินซัพพลายเออร์หลายรายล้มเหลวเนื่องจากเปรียบเทียบราคาเฉพาะราคาแม่พิมพ์หล่อเท่านั้น ในความเป็นจริง กระบวนการจะตัดสินผลลัพธ์ทางกล ตัวเรือนกระปุกเกียร์ที่จะตัดเฉือนกับตลับลูกปืนและหน้าปิดผนึก เช่น ได้ประโยชน์จากการหล่อด้วยแรงดันต่ำหรือการควบคุมอย่างระมัดระวัง เนื่องจากการตัดเฉือนจะเปิดรูภายในและทำให้รูก๊าซที่ซ่อนอยู่กลายเป็นข้อบกพร่องที่พื้นผิว
กฎเกณฑ์ทางเรขาคณิตที่ทำให้การผลิตการหล่ออะลูมิเนียมตามสั่งทำได้ง่ายขึ้น
เส้นทางที่เร็วที่สุดในการเสนอราคาที่ต่ำกว่าและการปฏิเสธการผลิตที่น้อยลงคือการปฏิบัติตามการออกแบบพื้นฐานสำหรับการหล่อ กฎที่สำคัญที่สุดข้อเดียวคือการรักษาความหนาของผนังให้สม่ำเสมอ โดยปกติแล้วการหล่อแบบตายตัวควรใช้ผนังกั้นระหว่าง 2 มม. และ 4 มม . เมื่อต้องการความแข็ง ให้เพิ่มซี่โครงแทนการเพิ่มผนังทั้งหมด
พารามิเตอร์การออกแบบห้าประการที่มีผลกระทบมากที่สุด
- มุมร่าง 1 ถึง 3 องศาทั้งผนังด้านในและด้านนอก หากไม่มีร่างเพียงพอ ชิ้นส่วนจะติดอยู่ในแม่พิมพ์ และการบังคับดีดออกอาจทำให้รูปทรงบิดเบี้ยวได้
- รัศมีมุมภายในอย่างน้อย 0.5 มม. ถ้าจะให้ดี 1.0 มม. มุมที่แหลมคมจะเน้นความเครียดและเพิ่มความเสี่ยงของการฉีกขาดจากความร้อนในอะลูมิเนียม
- ความหนาของซี่โครงอยู่ที่ 70% ถึง 80% ของผนังที่อยู่ติดกัน ซี่โครงที่หนาเท่ากับผนังทำให้เกิดรอยยุบบนพื้นผิวด้านตรงข้าม
- อัตราส่วนความสูงของบอสต่อเส้นผ่านศูนย์กลางต่ำกว่า 2:1 บอสตัวสูงจะหดตัวไม่สม่ำเสมอและทำให้เกิดการเคลื่อนตัวของมิติที่ด้านบน
- หลีกเลี่ยงรูตันที่ลึกกว่าเส้นผ่านศูนย์กลางสามเท่า ไม่เช่นนั้น คุณจะต้องใช้แรงดึงแกนที่มีราคาแพง และเสี่ยงที่ชิ้นส่วนจะฉีกขาดระหว่างการดีดออก
จะเข้มงวดที่ไหนและจะหลวมแค่ไหน
ความคลาดเคลื่อนที่ระบุมากเกินไปเป็นสาเหตุที่ประหยัดงบประมาณในการหล่ออะลูมิเนียมแบบสั่งทำ เฉพาะหน้าซีล รูลูกปืน และพื้นผิวติดตั้งเท่านั้นที่ต้องการระดับที่แน่นหนา พื้นผิวอื่นๆ ทั้งหมดควรปล่อยให้เป็นไปตามความสามารถตามธรรมชาติของกระบวนการ ยิ่งคุณขันขนาดให้แน่นมากขึ้น ขั้นตอนการตัดเฉือนและเวลาตรวจสอบก็จะมากขึ้นตามไปด้วย และราคาก็จะเพิ่มขึ้นอย่างรวดเร็ว
ความคลาดเคลื่อนและการตกแต่งพื้นผิว: สิ่งที่รูปวาดของคุณต้องการได้สมจริง
มิติการหล่อและมิติการกลึงไม่เหมือนกัน มิติเชิงเส้นแบบหล่อบนแม่พิมพ์หล่อแรงดันสูงมักจะยึดไว้ /- 0.10 มม. ใน 25 มม. แรก ในขณะที่เจาะด้วยเครื่องจักรเป็นประจำ /- 0.02 มม . ขั้นตอนแรกคือการแยกสองกลุ่มนี้ออกจากรูปวาดของคุณ
| กระบวนการ | ความคลาดเคลื่อนเชิงเส้น (25 มม. แรก) | เพิ่มเติมต่อ 25 มม | พื้นผิวสำเร็จรูป Ra (ไมครอน) |
|---|---|---|---|
| การหล่อด้วยแรงดันสูง | /- 0.10 มม | /- 0.02 มม | 1.6 ถึง 3.2 |
| การหล่อแบบแรงดันต่ำ | /- 0.20 มม | /- 0.05 มม | 3.2 ถึง 6.3 |
| แม่พิมพ์ถาวร | /- 0.25 มม | /- 0.05 มม | 3.2 ถึง 6.3 |
| การหล่อทราย | /- 0.8 มม | /- 0.1 มม | 6.3 ถึง 12.5 |
หน้าเรียบที่กลึงด้วยเครื่องจักรสามารถเข้าถึง Ra 0.8 ไมครอนได้อย่างง่ายดาย ในขณะที่หน้าแบบหล่อที่ดีจะอยู่ในช่วง Ra 3.2 ไมครอน สำหรับชิ้นส่วนเช่นตัววาล์วที่การปิดผนึกเป็นสิ่งสำคัญ ข้อมูลจำเพาะควรต้องมีการตัดเฉือนบริเวณหน้าซีลเสมอ สำหรับพื้นที่ใช้งานไม่ได้ ให้ปล่อยพื้นผิวแบบหล่อไว้และประหยัดค่าขั้นตอนเพิ่มเติม
สถานที่ที่ใช้การหล่ออะลูมิเนียมแบบสั่งทำ และสิ่งที่แต่ละอุตสาหกรรมต้องการ
แต่ละอุตสาหกรรมที่ใช้การหล่ออะลูมิเนียมแบบสั่งทำพิเศษขับเคลื่อนความต้องการที่แตกต่างกัน การทำความเข้าใจโปรไฟล์ความต้องการนั้นช่วยให้คุณกำหนดข้อกำหนดการจัดซื้อของคุณเองได้
- ยานยนต์และยานพาหนะพลังงานใหม่: เสื้อสูบ ตัวเรือนกระปุกเกียร์ ปั๊มน้ำ และตัวเรือนมอเตอร์ไฟฟ้า น้ำหนักเบาและการนำความร้อนถือเป็นปัจจัยชี้ขาด โดยปกติแล้วปริมาณชิ้นส่วนจะสูง ดังนั้นการหล่อแบบหล่อจึงมีความสำคัญมากกว่า
- รถจักรยานยนต์และอุปกรณ์ไฟฟ้าขนาดเล็ก: ห้องข้อเหวี่ยงและกล่องเกียร์ ความต้านทานต่อความล้าจากแรงสั่นสะเทือนเป็นสิ่งสำคัญ
- เครื่องจักรกลการเกษตร: กระปุกเกียร์รถปลูกข้าว และกระปุกเกียร์ไมโครไถนา ฝุ่น ความชื้น และแรงกระแทกต้องการส่วนผนังที่แข็งแกร่งและการปิดผนึกอย่างแน่นหนา
- ระบบไฮดรอลิกส์และนิวแมติกส์: ตัววาล์ว ปั๊มเบรก และตัวควบคุมแรงดัน ความพรุนต่ำและความหนาแน่นของแรงดันเป็นเกณฑ์สำคัญ
- เครื่องจักรอิเล็กทรอนิกส์และไฟฟ้า: ตัวเรือนมอเตอร์ พื้นผิวกระจายความร้อนสำหรับรถยนต์พลังงานใหม่ และตัวเรือนเซ็นเซอร์ ความเสถียรของมิติและประสิทธิภาพการระบายความร้อนมีความสำคัญมากที่สุด
 ชิ้นส่วนกระบอกสูบเครื่องยนต์อลูมิเนียมอัตโนมัติสำหรับคุณสมบัติของซัพพลายเออร์ ประเมินความสามารถของซัพพลายเออร์โดยการตรวจสอบว่าพวกเขาผลิตชิ้นส่วนกระบอกสูบของเครื่องยนต์ที่คล้ายกันหรือไม่ ประสบการณ์ก่อนหน้านี้ช่วยคาดการณ์ปัญหาความพรุนและการเสียรูปที่ไม่แสดงไว้ในแบบร่าง ดูผลิตภัณฑ์ →
ไม่ใช่เรื่องแปลกที่โรงหล่อแห่งเดียวจะมีความแข็งแกร่งเท่าเทียมกันในทุกภาคส่วนเหล่านี้ คำถามที่ถูกต้องในการถามซัพพลายเออร์ไม่ใช่ "คุณหล่ออะลูมิเนียมได้ไหม" แต่ "คุณได้ผลิตชิ้นส่วนที่คล้ายกับของฉันแล้วหรือยัง" ซัพพลายเออร์ที่ผลิตปั๊มน้ำสำหรับยานพาหนะและตัวเรือนกระปุกเกียร์จะคาดการณ์ปัญหาความพรุนและการเสียรูปที่ไม่ปรากฏบนแบบร่าง
ตัวขับเคลื่อนต้นทุนและระยะเวลารอคอยที่สมจริงสำหรับการหล่ออะลูมิเนียมแบบสั่งทำ
ต้นทุนรวมของการหล่ออะลูมิเนียมตามสั่งประกอบด้วยเครื่องมือ ราคาชิ้นงาน และการตกแต่งขั้นสุดท้าย การทำเครื่องมือเป็นการลงทุนเพียงครั้งเดียวและขึ้นอยู่กับขนาดชิ้นส่วน จำนวนโพรง และความซับซ้อนของแม่พิมพ์ ราคาชิ้นขึ้นอยู่กับรอบเวลาและการใช้วัสดุ การตกแต่งขั้นสุดท้ายขึ้นอยู่กับจำนวนการดำเนินการในการวาดภาพของคุณต้องการ
- อุปกรณ์เครื่องมือ: แม่พิมพ์หล่อแรงดันสูงแบบช่องเดียวสำหรับตัวเรือนขนาดกลาง โดยทั่วไปจะมีตั้งแต่ 10,000 ดอลลาร์ถึง 50,000 ดอลลาร์ ขึ้นอยู่กับรูปทรงและเกรดเหล็ก รูปแบบการหล่อทรายอาจมีราคาต่ำกว่า 3,000 เหรียญสหรัฐ ดังนั้นสำหรับปริมาณน้อย จึงประหยัดกว่าแม้จะมีราคาชิ้นงานสูงกว่าก็ตาม
- ราคาโลหะผสม: ราคาอลูมิเนียมเป็นไปตามอัตรา London Metal Exchange (LME) ซัพพลายเออร์ที่รับผิดชอบรวมถึงข้อกำหนดการปรับโลหะเพื่อไม่ให้โปรแกรมการผลิตที่ยาวนานไม่สร้างผลกำไร
- รอบเวลา: รอบการหล่อแบบตายตัววัดเป็นวินาที ในขณะที่รอบการหล่อแบบแรงดันต่ำและรอบถาวรใช้เวลาเพียงไม่กี่นาที ความแตกต่างนี้ครอบงำราคาชิ้นส่วน
- การดำเนินงานขั้นที่สอง: การตัดเฉือน การต๊าป อโนไดซ์ และการทดสอบการรั่วไหล แต่ละรายการจะบวกต้นทุน เมื่อรวมซัพพลายเออร์รายเดียวเข้าด้วยกันจะช่วยลดค่าใช้จ่ายในการขนส่งและการบริหารจัดการ
ลำดับเวลาของโครงการโดยทั่วไปมีลักษณะดังนี้: การใช้เครื่องมือจะใช้เวลา 4 ถึง 8 สัปดาห์นับจากการอนุมัติการวาด ตัวอย่างและรายงานมิติจะตามมาภายใน 2 ถึง 3 สัปดาห์หลังจากการใช้เครื่องมือเสร็จสมบูรณ์ และการผลิตเป็นชุดจะเริ่มขึ้นเมื่อตัวอย่างได้รับการอนุมัติ ที่ให้ผลรวมที่สมจริง 7 ถึง 12 สัปดาห์นับตั้งแต่เริ่มดำเนินการจนถึงการผลิตจำนวนมาก สำหรับส่วนที่ตรงไปตรงมา
วิธีการคัดกรองซัพพลายเออร์หล่ออลูมิเนียมแบบกำหนดเอง
การกำหนดราคาเป็นสิ่งจำเป็นแต่ไม่เพียงพอ สิ่งที่สำคัญกว่านั้นคือกระบวนการที่ซัพพลายเออร์ควบคุมภายในบริษัทมากเพียงใด การหล่อและการตัดเฉือนเป็นสาขาวิชาที่แตกต่างกัน และเมื่อแยกจากกัน ปัญหาด้านความทนทานจะกลายเป็นเรื่องต้องใช้นิ้วชี้
 วาล์วไฮดรอลิกหล่ออลูมิเนียมพร้อมระบบควบคุมภายใน เลือกซัพพลายเออร์ที่ควบคุมทั้งการหล่อและการตัดเฉือนเพื่อหลีกเลี่ยงข้อโต้แย้งด้านความคลาดเคลื่อน ชิ้นส่วนทดสอบอย่างง่ายเผยให้เห็นความสามารถด้านมิติที่แท้จริงของกระบวนการทั้งหมด ดูผลิตภัณฑ์ →
คำถามหกข้อที่ต้องถามก่อนส่งภาพวาด
- ซัพพลายเออร์มีทั้งการหล่อแบบแรงดันสูงและแรงดันต่ำหรือไม่? ช่วงมีความสำคัญเมื่อโครงการมีการพัฒนา
- การตัดเฉือน CNC ดำเนินการภายในบริษัทหรือไม่? นี่เป็นวิธีที่เร็วที่สุดในการแก้ไขปัญหาความทนทานที่พบในระหว่างการอนุมัติตัวอย่าง
- พวกเขามีกระบวนการที่ไม่เป็นไปตามข้อกำหนดที่บันทึกไว้หรือไม่? คุณต้องการทราบว่าการทำงานซ้ำและการตรวจสอบใหม่จะได้รับการจัดการอย่างไร
- พวกเขาสามารถพิสูจน์ส่วนที่คล้ายกันได้หรือไม่? ขอบันทึกการจัดส่งหรือเรื่องราวของกรณี ไม่ใช่แค่รูปถ่ายสต็อกของอุปกรณ์เท่านั้น
- ขั้นตอนการอนุมัติตัวอย่างมาตรฐานคืออะไร? ซัพพลายเออร์ควรกำหนดรายงานบทความแรกด้วยค่าที่วัดได้ตามรูปวาดของคุณ
- พวกเขาตอบคำถามทางเทคนิคได้เร็วแค่ไหน? ซัพพลายเออร์ที่ตอบคำถามการวาดภายใน 24 ชั่วโมงก็มีแนวโน้มที่จะตอบกลับอย่างรวดเร็วในระหว่างการผลิตเช่นกัน
การทดสอบภาคปฏิบัติประการหนึ่งคือการส่งชิ้นส่วนธรรมดาชิ้นเดียวที่มีพิกัดความเผื่อที่กว้างเกินความจำเป็นไปในมิติเดียว จากนั้นดูว่าซัพพลายเออร์จะส่งคืนอะไรมาบ้าง ซัพพลายเออร์ที่เป็นผู้ใหญ่จะบอกคุณถึงระดับความอดทนที่พวกเขาสามารถถือได้จริง
การควบคุมคุณภาพที่ทำให้ทุกชุดมีความสม่ำเสมอ
โปรเจ็กต์การหล่อยังไม่เสร็จสิ้นเมื่อตัวอย่างแรกได้รับการอนุมัติ ความท้าทายที่แท้จริงคือการรักษาชิ้นส่วนอีกหมื่นชิ้นถัดไปให้เหมือนกับตัวอย่าง กระบวนการที่ร้อนลอยไป: อุณหภูมิหลอมเหลว ความเร็วในการฉีด อุณหภูมิแม่พิมพ์ และเวลาในการทำความเย็น ล้วนเปลี่ยนโครงสร้างรูพรุนและขนาดสุดท้าย
จุดตรวจที่สำคัญในทุกคำสั่งซื้อ
- การตรวจสอบบทความขั้นแรก โดยที่มิติทั้งหมดจะถูกวัดตามแบบและออกรายงานพร้อมกับตัวอย่าง
- การตรวจสอบระหว่างกระบวนการในช่วงเวลาที่กำหนด เพื่อให้สามารถตรวจพบการสึกหรอของแม่พิมพ์หรือการดริฟท์ของกระบวนการได้ตั้งแต่เนิ่นๆ
- การทดสอบการรั่วบนอุปกรณ์เฉพาะสำหรับตัววาล์ว ตัวเรือนปั๊ม และชิ้นส่วนที่รองรับแรงดัน
- การตรวจสอบความพรุนผ่านการสุ่มตัวอย่างแบบทำลายหรือการตรวจสอบด้วยรังสีเอกซ์ในส่วนที่สำคัญ
- การตรวจสอบมิติขั้นสุดท้ายหลังการตัดเฉือนสำหรับพิกัดความเผื่อที่ระบุว่าเป็นการตัดเฉือน
คุณลักษณะที่แยกซัพพลายเออร์ที่ดีออกจากกันคือความสามารถในการตรวจสอบย้อนกลับของพารามิเตอร์กระบวนการต่อชุดงาน ถามว่าซัพพลายเออร์บันทึกเส้นโค้งการหล่อ อุณหภูมิแม่พิมพ์ และความยาวเบาะสำหรับแต่ละชุดหรือไม่ เมื่อเกิดปัญหาขึ้น บันทึกเหล่านั้นจะช่วยให้ทีมวินิจฉัยสาเหตุได้ภายในไม่กี่วัน แทนที่จะเป็นสัปดาห์
คำถามที่พบบ่อยเกี่ยวกับการหล่ออลูมิเนียมแบบกำหนดเอง
อะไรคือความแตกต่างระหว่างการหล่อด้วยแรงดันสูงและการหล่อด้วยแรงดันต่ำสำหรับชิ้นส่วนสั่งทำพิเศษ?
การหล่อด้วยแรงดันสูงจะฉีดสารหลอมเข้าไปในแม่พิมพ์ด้วยความเร็วสูง ทำให้มีรอบการทำงานที่รวดเร็วและมีผนังบาง แต่มีโอกาสเกิดก๊าซพรุนได้สูงกว่า การหล่อด้วยแรงดันต่ำจะเติมแม่พิมพ์จากด้านล่างภายใต้แรงดันที่ได้รับการควบคุม ทำให้เกิดโครงสร้างที่หนาแน่นขึ้นและแน่นหนามากขึ้น แต่มีรอบการทำงานที่ช้ากว่า เลือกแม่พิมพ์หล่อแรงดันสูงสำหรับปริมาตรและแรงดันต่ำสำหรับข้อกำหนดการรั่วซึมหรือโครงสร้าง
ค่าเครื่องมือสำหรับการหล่ออลูมิเนียมตามสั่งมีราคาเท่าไหร่?
สำหรับตัวเรือนขนาดกลาง แม่พิมพ์หล่อแรงดันสูงมักจะอยู่ในช่วง 10,000 ดอลลาร์ถึง 50,000 ดอลลาร์ ในขณะที่รูปแบบการหล่อทรายอาจมีราคาต่ำกว่า 3,000 ดอลลาร์ ทางเลือกคือความประหยัด: กระจายต้นทุนเครื่องมือให้มากกว่าปริมาณต่อปีของคุณ ในปริมาณน้อย ต้นทุนเครื่องมือที่ต่ำกว่าของการหล่อทรายจะชนะ ในปริมาณมาก ราคาชิ้นส่วนที่ต่ำกว่าของการหล่อแบบตายตัวจะชนะ
ความหนาของผนังขั้นต่ำสำหรับการหล่ออลูมิเนียมคือเท่าใด?
ในการหล่อด้วยแรงดันสูง โดยทั่วไปแล้ว 2 มม. และสามารถทำได้ 1.5 มม. บนพื้นผิวขนาดเล็ก . การหล่อแม่พิมพ์ด้วยแรงดันต่ำและถาวร ปกติต้องใช้ความหนา 3 มม. ขึ้นไป ผนังที่บางกว่าต้องการโลหะผสมของเหลวมากขึ้น ซึ่งสามารถลดความแข็งแรงเชิงกลได้เล็กน้อย
การดำเนินการตัดเฉือนรองจำเป็นเสมอหรือไม่
ไม่ หากพิกัดความเผื่อในการวาดของคุณอยู่ภายในความสามารถในการหล่อ และไม่จำเป็นต้องมีหน้าซีลหรือรูเกลียว คุณสามารถใช้ชิ้นส่วนนั้นได้โดยตรง แต่ชิ้นส่วนยานยนต์และไฮดรอลิกที่สำคัญที่สุดนั้นได้รับการตัดเฉือนเนื่องจากรู ซีล และเกลียวที่มีความแม่นยำจะต้องมีความแน่นมากกว่ากระบวนการหล่อใดๆ มาก
โปรเจ็กต์การหล่อแบบกำหนดเองใหม่ใช้เวลานานเท่าใดตั้งแต่การวาดไปจนถึงการผลิตจำนวนมาก
โดยปกติแล้ว 7 ถึง 12 สัปดาห์ . การใช้เครื่องมือจะใช้เวลา 4 ถึง 8 สัปดาห์ การเตรียมตัวอย่างและการตรวจสอบบทความครั้งแรกจะใช้เวลา 2 ถึง 3 สัปดาห์ และการผลิตเป็นชุดจะต้องได้รับการอนุมัติจากตัวอย่าง การวาดภาพแบบสมบูรณ์และโรงหล่อที่มีเครื่องมือภายในบริษัทจะทำให้ไทม์ไลน์นั้นสั้นลง
ชิ้นส่วนเดียวกันนี้สามารถถ่ายโอนจากการหล่อทรายต้นแบบไปเป็นแม่พิมพ์หล่อได้หรือไม่?
ได้ แต่รูปทรงต้องได้รับการออกแบบสำหรับการหล่อแบบไดคาสติ้งตั้งแต่เริ่มต้น การหล่อทรายช่วยให้ผนังหนาขึ้นและไม่มีร่าง การหล่อแบบตายตัวจำเป็นต้องมีร่าง ความหนาของผนังสม่ำเสมอ และการดีดออกที่ดี หากคุณวางแผนการขนย้ายตั้งแต่เนิ่นๆ โดยโรงหล่อที่มีทั้งสองกระบวนการ การเปลี่ยนจะกลายเป็นการเปลี่ยนเครื่องมือง่ายๆ
คำที่ใช้งานได้จริงที่จะลงท้ายด้วย
การหล่ออะลูมิเนียมตามสั่งเป็นวิธีที่ได้รับการพิสูจน์แล้วว่าสามารถผลิตชิ้นส่วนที่มีน้ำหนักเบา แข็งแรง และมีประสิทธิภาพเชิงความร้อนในวงกว้าง แต่ทุกโครงการจะประสบความสำเร็จหรือล้มเหลวในรายละเอียด เช่น การเลือกโลหะผสม การจับคู่กระบวนการ งบประมาณที่ยอมรับได้ และความมีระเบียบวินัยของซัพพลายเออร์ การคิดมากเรื่องใดเรื่องหนึ่งโดยไม่สนใจเรื่องอื่นๆ เป็นวิธีที่เร็วที่สุดในการยืดงบประมาณ
เริ่มต้นด้วยการเขียนแบบที่สมบูรณ์ ขอข้อมูลกระบวนการ ไม่ใช่แค่ราคา และเลือกซัพพลายเออร์ที่ควบคุมเครื่องมือ การหล่อ และการตัดเฉือนร่วมกัน หากส่วนของคุณอยู่ในขั้นตอนที่ความเห็นที่สองเกี่ยวกับกระบวนการคัดเลือกนักแสดงจะช่วยได้ ติดต่อทีมวิศวกรของเรา ด้วยรูปวาดของคุณ เราจะแสดงให้คุณเห็นสิ่งที่เป็นจริงก่อนที่คุณจะตัดสินใจใช้เครื่องมือ