ภาษา


การเลือกวัสดุเครื่องจักรกลซีเอ็นซี: คำตอบโดยตรง
วัสดุที่น่าเชื่อถือที่สุดสำหรับการตัดเฉือน CNC คือ อลูมิเนียมอัลลอยด์ โดยเฉพาะ AL 6061-T6 เนื่องจากมีความสมดุลที่ไม่มีใครเทียบได้ในด้านความสามารถในการขึ้นรูป ความแข็งแกร่ง และความคุ้มค่า อย่างไรก็ตาม ตัวเลือกที่เหมาะสมที่สุดนั้นขึ้นอยู่กับการใช้งานที่ต้องการ ปริมาณการผลิต และคุณสมบัติทางกายภาพที่จำเป็นทั้งหมด ในทางปฏิบัติทางอุตสาหกรรม ส่วนประกอบกลึง CNC ที่มีความแม่นยำมากกว่า 60% ผลิตจากโลหะผสมอลูมิเนียม เนื่องจากมีการนำความร้อนที่ดีเยี่ยม ทนต่อการกัดกร่อน และอัตราส่วนน้ำหนักต่อความแข็งแรง
สำหรับผู้ผลิตในภาคส่วนต่างๆ เช่น ยานยนต์ โทรคมนาคม และเครื่องจักรกลการเกษตร กระบวนการคัดเลือกวัสดุส่งผลโดยตรงต่อต้นทุนและประสิทธิภาพการผลิต เป้าหมายหลักควรเป็นการปรับคุณสมบัติทางกลของวัสดุให้สอดคล้องกับข้อกำหนดด้านการทำงานของชิ้นส่วนสุดท้าย ในขณะที่อลูมิเนียมมีอิทธิพลเหนือกว่า เหล็ก สแตนเลส และพลาสติกวิศวกรรมต่างก็มีช่องว่างเฉพาะ
การเปรียบเทียบวัสดุสำหรับวิศวกร CNC
เมื่อประเมินวัสดุสำหรับการตัดเฉือน CNC วิศวกรมักจะประเมินข้อดีข้อเสียหลายอย่างรวมกัน ตารางต่อไปนี้แสดงภาพรวมเชิงเปรียบเทียบเกี่ยวกับวัสดุ CNC ที่ใช้กันอย่างแพร่หลาย โดยเน้นความแตกต่างทางเทคนิคที่เป็นแนวทางในการตัดสินใจ การเปรียบเทียบนี้อิงตามหน่วยวัดมาตรฐานอุตสาหกรรมและพฤติกรรมการตัดเฉือนโดยทั่วไป
| วัสดุ | ความสามารถในการแปรรูป (1-10) | ความต้านแรงดึง (MPa) | ต้นทุนสัมพัทธ์ | การใช้งานทั่วไป |
|---|---|---|---|---|
| อลูมิเนียม 6061-T6 | 8.5 | 290 | ปานกลาง | ชิ้นส่วนโครงสร้าง ขายึด ยานยนต์ อิเล็กทรอนิกส์ |
| สแตนเลส 303 | 6.0 | 550 | สูง | เพลาส่วนประกอบที่ทนต่อการกัดกร่อน |
| เหล็กกล้าคาร์บอน 1,045 | 6.5 | 585 | ต่ำ | เกียร์ เพลา เครื่องจักรงานหนัก |
| ทองเหลือง C360 | 9.0 | 340 | ปานกลาง | ฟิตติ้ง วาล์ว ส่วนประกอบทางไฟฟ้า |
| POM (อะซีตัล) | 9.5 | 70 | ปานกลาง | เกียร์ ฉนวน ส่วนประกอบที่ทนทานต่อการสึกหรอ |
เหตุใดอลูมิเนียมอัลลอยด์จึงครองอำนาจในการตัดเฉือน CNC
อลูมิเนียมอัลลอยด์เป็นหัวใจสำคัญของการตัดเฉือน CNC เนื่องจากมีความสามารถในการขึ้นรูปเป็นพิเศษ เศษอลูมิเนียมแตกต่างจากเหล็กตรงที่หักได้หมดจด ช่วยให้ตัดได้เร็วยิ่งขึ้นและลดภาระของสปินเดิลลง โลหะผสมที่พบมากที่สุดคือ 6061-T6 ซึ่งขึ้นชื่อในด้านความต้านทานการกัดกร่อนและความสามารถในการเชื่อม และ 7075-T6 ซึ่งมีความแข็งแรงเทียบเท่ากับเหล็ก แต่มีน้ำหนักเพียงครึ่งหนึ่ง
เมื่อตัดเฉือนอะลูมิเนียม การบรรลุพิกัดความเผื่อที่แคบ เช่น ±0.005 มม. นั้นค่อนข้างตรงไปตรงมา ในการดำเนินการผลิตปริมาณมาก แผ่นอะลูมิเนียมกลึง CNC มักจะให้คุณภาพพื้นผิวที่เหนือกว่าเมื่อเปรียบเทียบกับวัสดุอื่นๆ สำหรับโครงการที่วัตถุดิบเข้าสู่แท่งเหล็กหรือแผ่นแข็ง ความเสถียรทางความร้อนถือเป็นปัจจัยชี้ขาด อะลูมิเนียมมีความน่าสนใจเป็นพิเศษสำหรับแชสซีน้ำหนักเบา แผงระบายความร้อน และส่วนประกอบที่มีความแม่นยำของยานยนต์
 แผ่นอลูมิเนียมกลึง CNC สำหรับส่วนประกอบที่มีความแม่นยำ แผ่นอะลูมิเนียมแข็งมีโครงสร้างเกรนที่สม่ำเสมอ ทำให้เหมาะสำหรับการชุบอโนไดซ์และให้พิกัดความเผื่อต่ำ เสถียรภาพทางความร้อนเหมาะกับแชสซีน้ำหนักเบา แผงระบายความร้อน และชิ้นส่วนยานยนต์ ดูผลิตภัณฑ์ →
สำหรับผู้ผลิตที่ผสมผสานการหล่อและการตัดเฉือน การเลือกใช้อะลูมิเนียมอัลลอยด์ถือเป็นรากฐาน ส่วนประกอบที่ผ่านการบดจากแผ่นอะลูมิเนียมมีโครงสร้างเกรนที่สม่ำเสมอ ซึ่งเหมาะสำหรับการชุบอโนไดซ์มากกว่าโลหะผสมหล่อบางชนิด การตัดสินใจตัดเฉือนอะลูมิเนียมตันกับการหล่อมักได้รับแรงหนุนจากปริมาณการสั่งซื้อและข้อกำหนดความหนาของผนัง
ทำงานกับเหล็กและสแตนเลส
เหล็กยังคงเป็นตัวเลือกมาตรฐานเมื่อชิ้นส่วนต้องรับน้ำหนักมาก สแตนเลส โดยเฉพาะเกรด 304 และ 316 ถูกเลือกเนื่องจากมีความต้านทานการกัดกร่อนที่น่าประทับใจ ทำให้โดดเด่นในการแปรรูปอาหาร การผลิตอุปกรณ์ทางการแพทย์ และวิศวกรรมทางทะเล ความสามารถในการขึ้นรูปของเหล็กนั้นต่ำกว่าอะลูมิเนียม ซึ่งต้องใช้ความเร็วของสปินเดิลที่ช้ากว่าและการไหลของน้ำหล่อเย็นที่เพียงพอ
เหล็กกล้าคาร์บอน (C45) เป็นส่วนสำคัญในอุปกรณ์อุตสาหกรรม แม้ว่าจะตัดได้ยาก แต่ก็มีความทนทานต่อการสึกหรอดีเยี่ยม รายละเอียดที่ละเอียดยิ่งขึ้นคือบทบาทของปริมาณกำมะถันในเหล็กตัดแบบอิสระ การรวมกำมะถันช่วยเพิ่มความสามารถในการขึ้นรูปของเศษ ทำให้เครื่องมือมีอายุการใช้งานยาวนานขึ้น วิศวกรจะต้องชั่งน้ำหนักรอบการตัดเฉือนที่ยาวนานขึ้นและการสึกหรอของเครื่องมือที่สูงขึ้น เมื่อเทียบกับความแข็งแรงล้าที่เหนือกว่าของเหล็ก
พลาสติกวิศวกรรมและโลหะผสมที่มีทองแดง
พลาสติกวิศวกรรม เช่น POM (อะซีตัล), PTFE และ PEEK กำลังแพร่หลายมากขึ้นในการตัดเฉือน CNC เนื่องจากมีแรงเสียดทานต่ำและมีคุณสมบัติเป็นฉนวนไฟฟ้า POM มักใช้กับเกียร์และกลไกการเลื่อนที่มีความแม่นยำ เนื่องจากดูดซับความชื้นได้เพียงเล็กน้อยและรักษาความเสถียรของมิติ อย่างไรก็ตาม การตัดเฉือนพลาสติกต้องใช้กลยุทธ์ที่โดดเด่น จะต้องจับยึดวัสดุอย่างระมัดระวังเพื่อป้องกันไม่ให้ชิ้นงานงอ และโดยทั่วไปแล้วควรใช้เครื่องมือขลุ่ยเดี่ยวที่มีความคม
โลหะผสมทองแดง เช่น ทองเหลืองและทองแดง สามารถแปรรูปได้สูงด้วยพิกัด 9.0 ทำให้เหมาะอย่างยิ่งสำหรับข้อต่อฟิตติ้ง ขั้วต่อไฟฟ้า และส่วนประกอบวาล์วตามสั่ง มีคุณสมบัติการนำความร้อนและไฟฟ้าที่ดีเยี่ยม การทำความเข้าใจการขยายตัวทางความร้อนจำเพาะของวัสดุเหล่านี้เป็นสิ่งสำคัญ โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่ต้องรักษารูปร่างไว้ภายใต้ความผันผวนของอุณหภูมิ
การจับคู่วัสดุ CNC ให้เข้ากับสถานการณ์การใช้งาน
การเลือกวัสดุการตัดเฉือน CNC เป็นหน้าที่พื้นฐานในการปรับให้สอดคล้องกับบริบทการปฏิบัติงานเฉพาะของส่วนประกอบ อุตสาหกรรมที่แตกต่างกันมีข้อจำกัดที่แตกต่างกัน ตัวอย่างเช่น อุตสาหกรรมยานยนต์ให้ความสำคัญกับการลดน้ำหนักของยานพาหนะเพื่อปรับปรุงประสิทธิภาพการใช้เชื้อเพลิง ซึ่งผลักดันความต้องการชิ้นส่วนอะลูมิเนียม ในบริบทนี้ บางครั้งมีการใช้การหล่ออะลูมิเนียมแรงดันสูง แต่ต้องใช้เครื่องจักร CNC เพื่อให้ได้ความแม่นยำของมิติขั้นสุดท้าย
 ชิ้นส่วนกระบอกสูบเครื่องยนต์อัตโนมัติอลูมิเนียมกลึง สำหรับส่วนประกอบยานยนต์ เช่น ตัววาล์ว อลูมิเนียมฟอร์จกลึง CNC ช่วยให้มั่นใจได้ถึงความแม่นยำและสุญญากาศ ตัวเลือกนี้ทำให้การลดน้ำหนักสมดุลกับความทนทาน ซึ่งสำคัญต่อประสิทธิภาพของเครื่องยนต์ ดูผลิตภัณฑ์ →
สำหรับส่วนประกอบที่ต้องการความแม่นยำสูงและสุญญากาศที่ดีเยี่ยม เช่น ตัววาล์วหรือกล่องเกียร์ การใช้เครื่องจักร CNC ที่ทำจากอะลูมิเนียมหลอมจะให้เส้นทางที่เชื่อถือได้ วิศวกรต้องคำนึงถึงการสัมผัสต่อสิ่งแวดล้อมของชิ้นส่วนด้วย การรวมกันของความต้านทานการกัดกร่อนในอลูมิเนียมและความแข็งแรงของเหล็กส่งผลกระทบต่ออายุการใช้งานของผลิตภัณฑ์สำเร็จรูป อ่านบทความโดยละเอียดของเราที่ อลูมิเนียมหล่อคืออะไร เพื่อดูว่ามันเกี่ยวข้องกับการตัดเฉือน CNC ขั้นที่สองอย่างไร
การเลือกวัสดุส่งผลต่อความเร็วและคุณภาพของเครื่องจักร CNC อย่างไร
คุณสมบัติทางกายภาพของวัสดุจำกัดพารามิเตอร์การตัดที่ผู้ปฏิบัติงาน CNC มีอยู่อย่างมาก การนำความร้อนสูงของอะลูมิเนียมช่วยให้กระจายความร้อนได้อย่างรวดเร็ว ป้องกันไม่ให้เครื่องมือร้อนเกินไป ในทางตรงกันข้าม การตัดเฉือนไทเทเนียมหรือเหล็กกล้าโลหะผสมสูงต้องใช้ความเร็วตัดต่ำ เพื่อป้องกันไม่ให้เครื่องมือทำงานล้มเหลวเนื่องจากความเข้มข้นของความร้อนสูงที่คมตัด
เรามาตรวจสอบผลกระทบของรอบเวลากันดีกว่า เมื่อเปลี่ยนจากอะลูมิเนียมเป็นเหล็กกล้า ความเร็วตัดที่แนะนำจะลดลงอย่างมาก ตัวอย่างเช่น แม้ว่าอะลูมิเนียมสามารถตัดเฉือนด้วยเครื่องมือคาร์ไบด์ที่ความเร็ว 600 ม./นาที แต่เหล็กมักจะต้องตัดเฉือนที่ความเร็วเพียง 200-300 ม./นาทีเท่านั้น ซึ่งส่งผลโดยตรงต่อระยะเวลารอคอยในการผลิตที่ยาวนานขึ้นและต้นทุนที่เพิ่มขึ้น นอกจากนี้ วัสดุทุกชนิดจะมีปฏิกิริยากับรูปทรงของเครื่องมือที่แตกต่างกัน เศษจากอะลูมิเนียมอาจก่อตัวเป็นก้อนเป็นเส้นหากรูปทรงของเครื่องมือไม่ถูกต้อง ในขณะที่เศษเหล็กมีแนวโน้มที่จะแตกหักหมดจด
ความคลาดเคลื่อน การตกแต่งพื้นผิว และการประมวลผลภายหลัง
การบรรลุความแม่นยำสูงในการตัดเฉือน CNC นั้นขึ้นอยู่กับความสม่ำเสมอของวัสดุเป็นอย่างมาก เมื่อดูข้อกำหนดด้านการตกแต่งพื้นผิว คุณสามารถตัดเฉือนอะลูมิเนียมเพื่อให้ได้ผิวสำเร็จ Ra 0.8 µm ที่เรียบเนียนเป็นพิเศษโดยไม่ต้องผ่านกระบวนการเพิ่มเติม สำหรับชิ้นส่วนที่ต้องใช้อโนไดซ์ จะต้องเลือกเกรดวัสดุอย่างระมัดระวัง โลหะผสมที่สม่ำเสมอทำให้ชั้นอะโนไดซ์สม่ำเสมอ ป้องกันไม่ให้พื้นผิวเกิดรอยด่าง
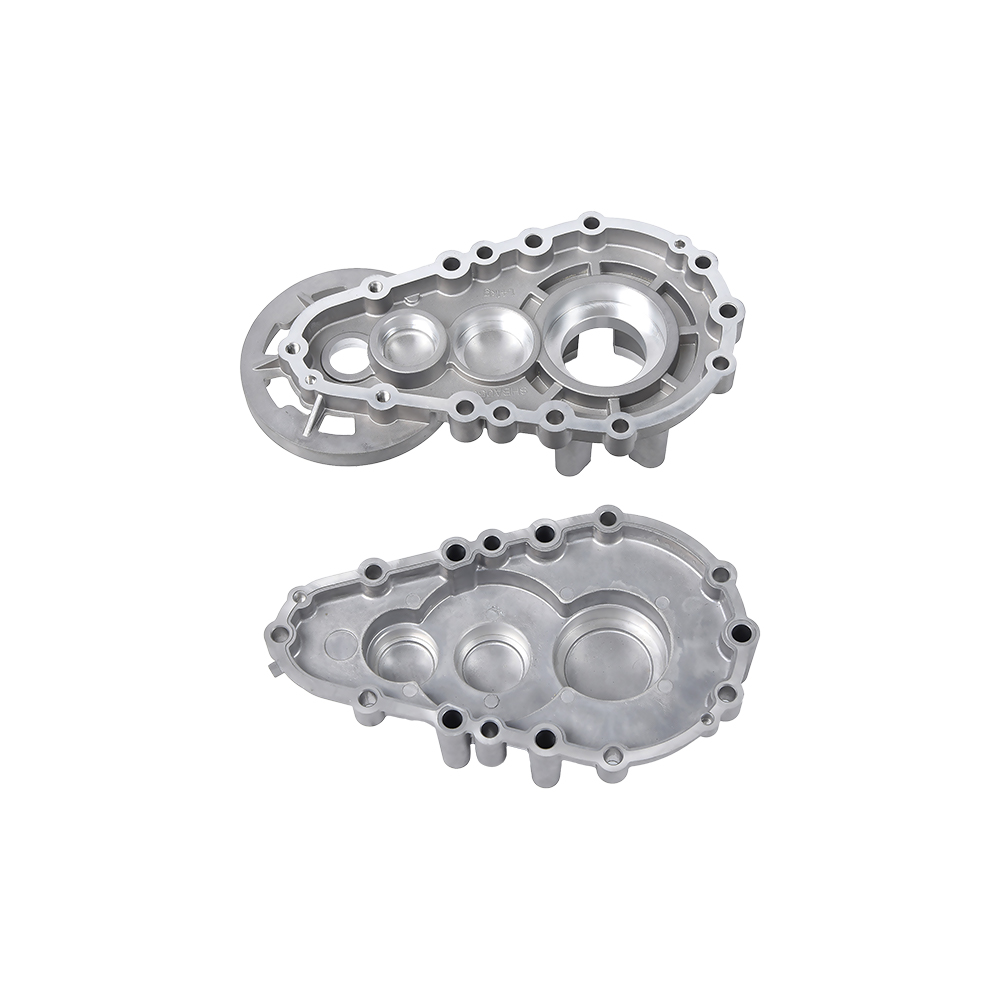
ผู้ผลิตมักจะต้องวางแผนสำหรับขั้นตอนหลังการประมวลผล ตัวอย่างเช่น ชิ้นส่วนที่ซับซ้อน เช่น ตัวเรือนกระปุกเกียร์สามารถหล่อแล้วจึงตัดเฉือนเพื่อให้ได้ค่าพิกัดความเผื่อที่แม่นยำ แต่ขั้นตอนการตัดเฉือนสามารถเปลี่ยนความเสถียรของมิติของชิ้นส่วนได้ ความเข้าใจอย่างลึกซึ้งเกี่ยวกับ ไม่ว่าชิ้นส่วนอะลูมิเนียมหล่อจะต้องผ่านกระบวนการหลังการประมวลผลหรือไม่ ช่วยให้นักออกแบบคาดการณ์ค่าเผื่อการตัดเฉือนที่จำเป็นในระหว่างขั้นตอน CNC ได้อย่างแม่นยำ
 ตัวเรือนกระปุกเกียร์อะลูมิเนียมหล่อเพื่อการตัดเฉือนที่แม่นยำ ตัวเรือนนี้ถูกหล่อแล้วจึงกลึงเพื่อให้ได้ค่าความคลาดเคลื่อนที่เข้มงวด การทำความเข้าใจความต้องการหลังการประมวลผลจะช่วยคาดการณ์ค่าเผื่อการตัดเฉือน เพื่อให้มั่นใจถึงความแม่นยำของมิติในชิ้นส่วนกระปุกเกียร์ที่ซับซ้อน ดูผลิตภัณฑ์ →
คำแนะนำทีละขั้นตอนในการเลือกวัสดุ CNC ที่เหมาะสม
เพื่อขจัดการคาดเดา ให้ทำตามลำดับการตัดสินใจที่ตรงไปตรงมา:
- กำหนดข้อกำหนดด้านการทำงาน: ระบุจุดประสงค์หลักของส่วนนี้ เป็นส่วนประกอบทางโครงสร้าง ส่วนต่อประสานการระบายความร้อน หรือพื้นผิวสึกหรอที่เคลื่อนที่ได้หรือไม่
- คำนวณเพดานงบประมาณ: แยกความแตกต่างระหว่างต้นทุนวัตถุดิบและต้นทุนเวลาในการตัดเฉือน อะลูมิเนียมมักจะมีความคุ้มค่าโดยรวมมากกว่า เนื่องจากอัตราการตัดเฉือนที่เร็วกว่า
- กำหนดพิกัดความเผื่อและผิวสำเร็จที่ต้องการ: ค่าพิกัดความเผื่อที่แคบ (ต่ำกว่า ±0.01 มม.) ทำได้ง่ายที่สุดในอะลูมิเนียม
- ประเมินการสัมผัสต่อสิ่งแวดล้อม: การกัดกร่อน อุณหภูมิสุดขั้ว และความเค้นภายนอกจะเป็นตัวกำหนดว่าจำเป็นต้องใช้เหล็กกล้าไร้สนิมหรือวัสดุเคลือบ
- เลือกมาตรฐาน: ยืนยันว่าผู้จำหน่ายเครื่องจักร CNC ของคุณมีประสบการณ์ด้านวัสดุมากที่สุดหรือไม่ สำหรับชิ้นส่วนที่แม่นยำในปริมาณปานกลาง 6061-T6 ถือเป็นค่าเริ่มต้นที่ปลอดภัย
ตระหนักถึงข้อบกพร่องทั่วไปของวัสดุเครื่องจักรกลซีเอ็นซี
อาจเกิดข้อบกพร่องหลายประการได้หากจัดการวัสดุไม่ถูกต้อง ประการแรก การเกิดเสี้ยน เป็นปัญหาสำคัญในโลหะเนื้ออ่อนเช่นอะลูมิเนียม ขอบหยักเหล่านี้มักต้องมีการลบคมด้วยตนเอง ซึ่งจะเป็นการเพิ่มต้นทุนการผลิต สำหรับวัสดุที่แข็งกว่า เช่น สแตนเลส ความท้าทายมักเกิดขึ้น เครื่องจักรกลพูดพล่อยๆ ซึ่งสร้างพื้นผิวหยักที่ไม่พึงประสงค์
นอกจากนี้ การเปลี่ยนรูปเนื่องจากความร้อนระหว่างการตัดเฉือนอาจทำให้ชิ้นส่วนถูกปฏิเสธได้ ส่วนประกอบอะลูมิเนียมผนังบางสามารถงอได้ภายใต้แรงตัด ส่งผลให้ขนาดไม่เป็นไปตามข้อกำหนด เพื่อบรรเทาปัญหานี้ ช่างเครื่องจึงใช้ฟิกซ์เจอร์เฉพาะที่มีปากจับแบบอ่อนเพื่อรองรับชิ้นงานและปรับความลึกของการตัดให้สมดุล
คำถามที่พบบ่อยเกี่ยวกับวัสดุเครื่องจักรกลซีเอ็นซี
วัสดุใดที่ใช้กันทั่วไปในการตัดเฉือน CNC คืออะไร?
วัสดุที่พบมากที่สุดคืออะลูมิเนียมอัลลอยด์ โดยเฉพาะ 6061 และ 7075 มีความสามารถในการขึ้นรูปสูง มีความแข็งแรงดี และมีตัวเลือกการเก็บผิวละเอียดที่หลากหลาย ทำให้เป็นวัสดุยอดนิยมสำหรับชิ้นส่วนอุตสาหกรรม
วัสดุใดที่ให้ความสามารถในการแปรรูปได้ดีที่สุด?
ทองเหลือง (C360) และ POM (อะซีตัล) ติดอันดับความสามารถในการแปรรูปด้วยคะแนน 9.0 ถึง 9.5 จาก 10 ตามมาด้วยอะลูมิเนียม 6061 ด้วยคะแนน 8.5
วัสดุส่งผลต่อต้นทุนการตัดเฉือน CNC อย่างไร?
ต้นทุนได้รับผลกระทบจากราคาวัตถุดิบและเวลาในการตัดเฉือน แม้ว่าไททาเนียมดิบอาจมีราคาสูงกว่าอะลูมิเนียมถึง 20 เท่า แต่วัสดุที่แข็งกว่านั้นยังต้องใช้ความเร็วในการตัดเฉือนที่ช้าลง ซึ่งส่งผลให้ต้นทุนต่อชิ้นส่วนโดยรวมเพิ่มขึ้นเป็นสองเท่า
เกรดอะลูมิเนียมที่ตัดเฉือนง่ายที่สุดคืออะไร?
อะลูมิเนียม 6061-T6 เป็นเกรดที่ง่ายที่สุดในการตัดเฉือนชิ้นงานทั่วไป การเติมซิลิกอนในเกรดการหล่อ เช่น ADC12 ทำให้มีฤทธิ์กัดกร่อนมากขึ้น ส่งผลให้อายุการใช้งานของเครื่องมือสั้นลงเล็กน้อย
จะดีกว่าถ้าตัดเฉือนจากเหล็กแท่งหรือวัสดุหล่อ?
ขึ้นอยู่กับขนาดแบทช์ การตัดเฉือนจากเหล็กแท่งเหมาะอย่างยิ่งสำหรับต้นแบบและชุดงานขนาดเล็ก เนื่องจากไม่มีค่าใช้จ่ายด้านเครื่องมือ สำหรับการผลิตในปริมาณมาก การหล่อร่วมกับการตกแต่งขั้นสุดท้ายด้วย CNC ถือเป็นเส้นทางที่ประหยัดที่สุด
สามารถวัดคุณภาพพื้นผิวโดยใช้วัสดุประเภทต่างๆ ได้หรือไม่
ใช่ โดยทั่วไปการวัดคุณภาพพื้นผิวจะมีหน่วยเป็น Ra โดยทั่วไปชิ้นส่วนอะลูมิเนียมจะมีค่า Ra ได้ถึง 1.6 µm หลังจากการกัด ในขณะที่กระบวนการเก็บผิวขั้นที่สองอาจมีค่า Ra ได้ถึง 0.8 µm หรือละเอียดกว่านั้นด้วยซ้ำ
ทบทวนการเลือกวัสดุสำหรับโครงการ CNC ถัดไปของคุณ
ต้นทุนที่แท้จริงของโครงการตัดเฉือน CNC ไม่ใช่แค่ราคาวัตถุดิบเท่านั้น วัสดุที่มีราคาแพงกว่าซึ่งช่วยให้ตัดได้เร็วยิ่งขึ้นและอายุการใช้งานเครื่องมือยาวนานขึ้นสามารถพิสูจน์ได้ว่าคุ้มค่าโดยรวมมากกว่า เนื่องจากส่วนประกอบกลึง CNC มากกว่า 70% ผลิตจากอะลูมิเนียม จึงยังคงเป็นเกณฑ์มาตรฐานเมื่อเทียบกับวัสดุอื่นๆ ทั้งหมด
ด้วยการจัดลำดับความสำคัญความต้องการใช้งานของชิ้นส่วน ไม่ว่าจะเป็นการกระจายความร้อน การลดน้ำหนัก ความต้านทานการกัดกร่อน หรือความแข็งแรงทางกล ทีมจัดซื้อและวิศวกรจึงสามารถตัดสินใจได้อย่างชาญฉลาด การเป็นพันธมิตรกับซัพพลายเออร์ด้านการตัดเฉือนที่รักษาความเชี่ยวชาญเชิงลึกในด้านอะลูมิเนียมทำให้บริษัทต่างๆ สามารถนำทางกระบวนการคัดเลือกวัสดุได้อย่างมั่นใจ