ภาษา


บ้าน / ข่าว / ข่าวอุตสาหกรรม / อลูมิเนียมกลึง CNC: ความคลาดเคลื่อน โลหะผสม ต้นทุน และคู่มือการเลือกซัพพลายเออร์
อะลูมิเนียมกลึง CNC เป็นวิธีการผลิตที่เชื่อถือได้มากที่สุดเพื่อให้ได้รับพิกัดความเผื่อที่จำกัด ผิวสำเร็จที่ยอดเยี่ยม และคุณภาพของชิ้นส่วนที่ทำซ้ำได้บนส่วนประกอบอะลูมิเนียม อลูมิเนียมตัดได้เร็วกว่าเหล็กประมาณสองถึงสามเท่า ต้องใช้กำลังแกนหมุนน้อยกว่า และผลิตชิ้นส่วนที่มีน้ำหนักประมาณ 35 เปอร์เซ็นต์ของชิ้นส่วนเหล็กที่เทียบเท่ากัน สำหรับงานต้นแบบ การผลิตขนาดกลาง และการผลิตในปริมาณมาก อะลูมิเนียมกลึง CNC มอบการผสมผสานที่แข็งแกร่งที่สุดระหว่างความเร็ว ความแม่นยำของมิติ และความคุ้มค่า หากคุณต้องการชิ้นส่วนอะลูมิเนียมที่ยึดไว้ที่ /-0.01 มม. หรือมีพื้นผิวสำเร็จที่ Ra 0.8 อืม การใช้เครื่องจักร CNC ถือเป็นเส้นทางที่ใช้งานได้จริง
ขณะนี้ผู้ผลิตหลายรายรวมการหล่อแบบอะลูมิเนียมเข้ากับการกลึงขั้นสุดท้ายด้วย CNC เพื่อประหยัดเวลาและเงิน ขั้นตอนการหล่อจะสร้างรูปร่างที่ใกล้ตาข่ายอย่างรวดเร็ว ในขณะที่การตัดเฉือนเสร็จสิ้นขนาดที่สำคัญ รูโบลต์ ใบหน้าซีล และรูปทรงที่ได้รับการควบคุมอย่างแม่นยำ ที่ Ningbo Beilun Youyuan Machinery Manufacturing โรงงานเดียวกันจะจัดการการดำเนินงานทั้งสองอย่าง ซึ่งทำให้ระยะเวลาในการผลิตสั้นลง และให้ลูกค้ามีพันธมิตรที่รับผิดชอบเพียงรายเดียวตั้งแต่วัตถุดิบไปจนถึงส่วนประกอบสำเร็จรูป
เหตุใดอลูมิเนียมจึงเป็นตัวเลือกเริ่มต้นสำหรับชิ้นส่วนกลึง CNC
อลูมิเนียมเป็นโลหะที่ไม่ใช่เหล็กที่มีการตัดเฉือนกันอย่างแพร่หลายมากที่สุด และเหตุผลก็มองเห็นได้ง่าย ความหนาแน่นของอะลูมิเนียมคือ 2.70 g/cm3 ประมาณหนึ่งในสามของเหล็ก 7.85 g/cm3 ซึ่งลดน้ำหนักชิ้นส่วนได้โดยตรงโดยไม่กระทบต่อความแข็งแกร่งในการใช้งานทางวิศวกรรมส่วนใหญ่ เนื่องจากอุตสาหกรรมยานยนต์และการบินและอวกาศพยายามลดน้ำหนัก อสังหาริมทรัพย์แห่งเดียวนี้จึงขับเคลื่อนความต้องการอะลูมิเนียมกลึง CNC จำนวนมาก
อลูมิเนียมยังรักษาชั้นออกไซด์ (Al2O3) ที่เกิดขึ้นตามธรรมชาติซึ่งช่วยปกป้องโลหะจากการกัดกร่อนในชั้นบรรยากาศ ในสภาพแวดล้อมทางอุตสาหกรรมส่วนใหญ่ ชิ้นส่วนอะลูมิเนียมกลึง CNC ไม่จำเป็นต้องทาสีหรือชุบเพื่อป้องกันการกัดกร่อนเพียงอย่างเดียว ยังคงแนะนำให้ใช้อโนไดซ์เมื่อต้องการรูปลักษณ์ที่สวยงาม รหัสสี หรือความต้านทานการสึกหรอ
ความสามารถในการแปรรูปอะลูมิเนียมเป็นข้อได้เปรียบที่สำคัญอีกประการหนึ่ง 6061-T6 ซึ่งเป็นเกรดการตัดเฉือนที่ใช้กันมากที่สุด มีคะแนนความสามารถในการขึ้นรูปเกือบ 90 เปอร์เซ็นต์ เมื่อเทียบกับทองเหลืองตัดฟรี ซึ่งเป็นเกณฑ์มาตรฐานแบบดั้งเดิม ซึ่งหมายความว่าสามารถบดและกลึงอะลูมิเนียมด้วยความเร็วตัดสูงโดยมีโหลดสปินเดิลปานกลาง ลดระยะเวลารอบการทำงานให้สั้นลง และลดต้นทุนต่อชิ้นส่วน แม้ว่าราคาวัตถุดิบต่อกิโลกรัมจะสูงกว่าเหล็กก็ตาม
- การนำความร้อน: 6061-T6 นำความร้อนที่ 167 W/mK ประมาณหกเท่าของสแตนเลส 304 ซึ่งเหมาะอย่างยิ่งสำหรับแผงระบายความร้อน ตัวเรือนมอเตอร์ และชิ้นส่วนการจัดการความร้อน
- การนำไฟฟ้า: อะลูมิเนียมมีความนำไฟฟ้าได้ประมาณ 61 เปอร์เซ็นต์เท่ากับทองแดง แต่มีน้ำหนักน้อยกว่าครึ่งหนึ่ง ดังนั้นจึงมักเลือกใช้อะลูมิเนียมสำหรับยึดกระแสไฟและชิ้นส่วนตู้
- ความสามารถในการรีไซเคิล: อลูมิเนียมสามารถรีไซเคิลได้ไม่จำกัดโดยไม่สูญเสียคุณสมบัติทางกล และการหลอมใหม่ใช้พลังงานเพียงประมาณ 5 เปอร์เซ็นต์ของพลังงานที่จำเป็นในการผลิตอะลูมิเนียมปฐมภูมิ
อลูมิเนียมอัลลอยด์ทั่วไปสำหรับการตัดเฉือน CNC: คุณสมบัติและการเลือกใช้
อะลูมิเนียมอัลลอยด์บางชนิดไม่ได้ผลิตด้วยวิธีเดียวกัน โลหะผสมที่คุณเลือกจะเป็นตัวกำหนดความแข็งแรง ความต้านทานการกัดกร่อน ความง่ายในการตัด และต้นทุนชิ้นส่วนขั้นสุดท้าย ตารางด้านล่างสรุปเกรดที่ระบุบ่อยที่สุดสำหรับส่วนประกอบอะลูมิเนียมกลึง CNC
| อัลลอย | ความต้านแรงดึง (MPa) | ความสามารถในการแปรรูป | ความต้านทานการกัดกร่อน | การใช้งานทั่วไป |
|---|---|---|---|---|
| 6061-T6 | 310 | ดีเยี่ยม (90%) | ดี | โครงโครงสร้าง ชิ้นส่วนยานยนต์ ชิ้นส่วนไฮดรอลิก |
| 7075-T6 | 572 | ดีเยี่ยม (90%) | ยุติธรรม | ขายึดการบินและอวกาศ ส่วนประกอบที่มีความเค้นสูง |
| 2024-T4 | 450 | ดี | ยุติธรรม | โครงสร้างเครื่องบิน ชิ้นส่วนทนความล้า |
| 5052-H32 | 228 | ยุติธรรม (70%) | ยอดเยี่ยม | ถังน้ำมันเชื้อเพลิง ชิ้นส่วนทางทะเล ตัวเรือนโลหะแผ่น |
| 6063-T5 | 215 | ดี | ยอดเยี่ยม | โปรไฟล์อัดขึ้นรูป กรอบหุ้ม ชิ้นส่วนตกแต่ง |
สำหรับการใช้งานกลึง CNC ส่วนใหญ่ 6061-T6 คือจุดเริ่มต้นที่ดีที่สุด เพราะมันสมดุลระหว่างความแข็งแกร่ง ความสามารถในการแปรรูป ความต้านทานการกัดกร่อน และต้นทุน เมื่อชิ้นส่วนได้รับแรงเค้นสูงและน้ำหนักมีความสำคัญ 7075-T6 จะให้ความต้านทานแรงดึงเพิ่มขึ้นประมาณ 85 เปอร์เซ็นต์ แต่มีราคาสูงกว่าประมาณ 30 เปอร์เซ็นต์ และลดความต้านทานการกัดกร่อน สำหรับชิ้นส่วนที่สัมผัสกับสภาพแวดล้อมทางทะเลหรือทางเคมี 5052 มีคุณสมบัติในการกัดกร่อนได้ดีกว่า แต่มีความแข็งแรงต่ำกว่าและต้องใช้พารามิเตอร์การตัดที่ช้ากว่าเล็กน้อย
หากเส้นทางการผลิตที่ต้องการคือการหล่อแบบตายตัวแทนที่จะตัดเฉือนจากแท่งทึบ ตัวเลือกโลหะผสมจะเปลี่ยนไป ชิ้นส่วนหล่อโดยทั่วไปจะใช้โลหะผสมอะลูมิเนียม-ซิลิกอน A380 หรือ A383 ซึ่งมีความสามารถในการหล่อได้ดีเยี่ยมแต่มีความเหนียวต่ำกว่าเมื่อเทียบกับ 6061-T6 อลูมิเนียมหล่อตาย สร้างรูปร่างที่ใกล้เคียงสุทธิ จากนั้นเครื่องจักรซีเอ็นซีจะกำหนดมิติที่สำคัญซึ่งการหล่อเพียงอย่างเดียวไม่สามารถคงไว้ได้ในเชิงเศรษฐกิจ
กระบวนการตัดเฉือน CNC ที่ใช้สำหรับชิ้นส่วนอลูมิเนียม
วิธีการตัดเฉือน CNC ห้าวิธีเป็นวิธีที่ใช้กันทั่วไปสำหรับชิ้นส่วนอะลูมิเนียม แต่ละประเภทมีรูปทรง ความคลาดเคลื่อน และลักษณะพื้นผิวที่แตกต่างกัน
เครื่องกัดซีเอ็นซี 3 แกน
การกัด 3 แกนเป็นกลไกสำคัญสำหรับชิ้นส่วนอะลูมิเนียม โดยเครื่องมือตัดจะเคลื่อนที่ไปตามแกน X, Y และ Z สามารถจับกับแผ่นเรียบ บล็อกสี่เหลี่ยม ช่องกระเป๋า และรูปทรงขายึดส่วนใหญ่ สำหรับชิ้นส่วนที่เอาวัสดุออกจากด้านหนึ่งมากกว่า 90 เปอร์เซ็นต์ การตัดเฉือน 3 แกนมักเป็นตัวเลือกที่ถูกที่สุดเสมอไป
เครื่องกัดซีเอ็นซี 5 แกน
การกัด 5 แกนจะเอียงโต๊ะหรือส่วนหัวเพื่อเข้าใกล้ชิ้นส่วนจากทุกทิศทาง ซึ่งจะช่วยลดจำนวนการตั้งค่าสำหรับรูปร่างที่ซับซ้อน ปรับปรุงพื้นผิว และทำให้สามารถเซาะร่องและช่องภายในได้ สำหรับใบพัดกังหัน ใบพัด และบล็อกท่อร่วมที่ซับซ้อน อะลูมิเนียมการตัดเฉือน 5 แกนคือเส้นทางที่ต้องการ แม้ว่าอัตราเครื่องจักรจะสูงกว่าก็ตาม
การกลึงซีเอ็นซี
การกลึงทำให้เกิดชิ้นส่วนทรงกลม เช่น เพลา บุชชิ่ง และส่วนประกอบลูกสูบ อะลูมิเนียมเลี้ยวได้ดีมาก และการกลึงด้วยความเร็วสูงสามารถให้พิกัดความเผื่อของขนาดที่ดีเยี่ยมพร้อมทั้งผิวสำเร็จที่ละเอียดมาก เครื่องกลึง CNC ที่มีเครื่องมือที่ใช้งานอยู่สามารถทำการกัดและการเจาะในการจับจับเพียงครั้งเดียว
การเจาะและการแตะ
การเจาะและการแตะ are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
เครื่องจักรกลซีเอ็นซีของสวิส
เครื่องกลึงแบบสวิสใช้สำหรับชิ้นส่วนที่มีเส้นผ่านศูนย์กลางขนาดเล็กซึ่งมีพิกัดความเผื่อต่ำ ซึ่งโดยทั่วไปจะต่ำกว่า 32 มม. มีศูนย์กลางที่ดีเยี่ยมและสามารถสร้างโปรไฟล์ที่ซับซ้อนได้ในครั้งเดียว ซึ่งมีประโยชน์สำหรับหมุด ข้อต่อ และตัวเรือนเซ็นเซอร์ขนาดเล็ก
หล่อตายพร้อมการกลึง CNC
เส้นทางไฮบริดที่ใช้กันมากขึ้นในการผลิตในปริมาณมากคือการหล่อขึ้นรูปด้วยแม่พิมพ์หยาบ จากนั้นจึงกลึง CNC เฉพาะส่วนที่สำคัญเท่านั้น ขั้นตอนการหล่อแบบตายตัวมีค่าใช้จ่ายต่อชิ้นส่วนน้อยกว่าการเอาวัสดุทั้งหมดออกจากแท่งทึบ และขั้นตอนการขึ้นรูปจะเพิ่มความแม่นยำที่การหล่อเพียงอย่างเดียวไม่สามารถคงอยู่ได้ นี่เป็นแนวทางที่ผู้ผลิตชื่นชอบซึ่งผลิตชิ้นส่วนยานยนต์ ไฮดรอลิก และอุปกรณ์ไฟฟ้าในปริมาณ 1,000 ชิ้นขึ้นไปต่อปี
ข้อควรพิจารณาที่สำคัญในการตัดเฉือนอะลูมิเนียม
อลูมิเนียมกลึงซีเอ็นซีให้ความสะดวกมากกว่าการตัดเฉือนเหล็กกล้า แต่ปัญหาเฉพาะยังคงเกิดขึ้นในการผลิต การทำความเข้าใจเกี่ยวกับการเกิดเศษ การสึกหรอของเครื่องมือ การขยายตัวจากความร้อน และการใช้น้ำหล่อเย็น จะช่วยหลีกเลี่ยงชิ้นส่วนที่เป็นเศษและความล่าช้าที่ไม่จำเป็น
- การสร้างเศษและการอพยพ: อะลูมิเนียมบริสุทธิ์จะสร้างเศษที่ยาวและเหนียวซึ่งสามารถพันรอบสปินเดิลและทำลายพื้นผิวได้ หัวกัดแรงเฉือนสูง ความเร็วสปินเดิลสูง และการมีส่วนร่วมในแนวรัศมีลึกจะแยกเศษออกเป็นส่วนเล็กๆ การตัดแบบแห้งหรือใช้น้ำหล่อเย็นแบบหมอกยังช่วยป้องกันการเชื่อมเศษอีกด้วย
- การเลือกเครื่องมือ: ดอกเอ็นมิลล์คาร์ไบด์ร่องฟันขัดเงาเป็นมาตรฐานสำหรับงานอะลูมิเนียมทั่วไป สำหรับการผลิตในปริมาณมาก เครื่องมือเพชรโพลีคริสตัลไลน์ (PCD) มีอายุการใช้งานยาวนานกว่ามากและสามารถรักษาขนาดที่แคบลงได้ การโก่งตัวของเครื่องมือมักเป็นข้อจำกัดหลัก ดังนั้นจึงควรใช้ตัวจับยึดเครื่องมือที่สั้นและแข็งแกร่ง
- การขยายตัวทางความร้อน: อะลูมิเนียมจะขยายตัวที่ 23 um ต่อเมตรต่อองศา C ซึ่งเป็นประมาณสองเท่าของการขยายตัวของเหล็ก ชิ้นส่วนที่แม่นยำซึ่งตัดเฉือนที่อุณหภูมิห้องอาจหลุดออกจากเกณฑ์ความคลาดเคลื่อนในโรงงานที่ไม่มีการควบคุม สำหรับพิกัดความเผื่อที่ต่ำกว่า /-0.01 มม. แนะนำให้ใช้สภาพแวดล้อมการตัดเฉือนแบบควบคุมอุณหภูมิ
- แนวทางการใช้น้ำหล่อเย็น: สารหล่อเย็นน้ำท่วมเป็นวิธีการที่ใช้กันทั่วไปสำหรับอะลูมิเนียม มันขจัดความร้อนและชะล้างชิป การหล่อลื่นปริมาณขั้นต่ำ (MQL) เป็นทางเลือกแบบแห้งที่ใช้ละอองละเอียดและเป็นที่นิยมในการตัดเฉือนความเร็วสูง ตัวเลือกนี้ส่งผลต่อรอบเวลา ความสะอาดของชิ้นส่วน และอายุการใช้งานของเครื่องมือ
- การเกิดเสี้ยน: การตัดเศษครั้งสุดท้ายที่ขอบชิ้นส่วนมักทำให้เกิดเศษเสี้ยน การลบคมแบบปัดเงา หัวกัดอัตราป้อนสูง และสถานีลบคมโดยเฉพาะ ล้วนช่วยให้ได้ขอบที่สะอาดโดยไม่ต้องเพิ่มการทำงานแบบแมนนวลที่ช้า
ในทางปฏิบัติ ปัญหาในการตัดเฉือนอะลูมิเนียมส่วนใหญ่จะย้อนกลับไปที่อัตราการป้อนและช่องว่างของเครื่องมือ ตัวอย่างเช่น ดอกเอ็นมิลล์ 6 มม. ใน 6061-T6 ที่ทำงานที่ 12,000 RPM ด้วย 0.05 มม. ต่อฟันป้อน จะช่วยขจัดเศษได้อย่างมีประสิทธิภาพ ในขณะที่เครื่องมือเดียวกันที่ 4,000 RPM ด้วย 0.02 มม. ต่อฟัน มักจะใส่เศษเข้าไปในร่องและทำให้ได้ผิวสำเร็จที่ไม่ดี โรงงานที่ปรับแต่งพารามิเตอร์การตัดสำหรับโลหะผสมและประเภทเครื่องมือแต่ละประเภท จะทำให้ชิ้นส่วนมีความสม่ำเสมอมากขึ้น
ความคลาดเคลื่อนของเครื่องจักรอะลูมิเนียม CNC และการตกแต่งพื้นผิว
อะลูมิเนียมกลึง CNC สามารถรองรับค่าความคลาดเคลื่อนได้ตั้งแต่ /-0.10 มม. สำหรับชิ้นส่วนมาตรฐานเชิงพาณิชย์จนถึง /-0.005 มม. สำหรับส่วนประกอบที่มีการกลึงอย่างแม่นยำหรือกราวด์ ความคลาดเคลื่อนที่ทำได้ขึ้นอยู่กับการทำงาน ขนาดชิ้นส่วน และความแข็งของระบบการตัดเฉือนทั้งหมด ไม่ใช่แค่ตัวควบคุม CNC เท่านั้น
| การดำเนินงาน | ความอดทนมาตรฐาน | ความอดทนที่แม่นยำ | ความหยาบผิว (Ra) |
|---|---|---|---|
| การกัด 3 แกน | /-0.05 มม | /-0.015 มม | 1.6 อืม |
| การกัด 5 แกน | /-0.025 มม | /-0.008 มม | 0.8 um |
| การกลึงซีเอ็นซี | /-0.025 มม | /-0.005 มม | 0.4 อืม |
| การบด | /-0.005 มม | /-0.002 มม | 0.2 อืม |
| เครื่องจักรกลหล่อตาย | /-0.10 มม | /-0.01 มม | 1.6 อืม |
ตัวเลือกหลังการประมวลผลทั่วไปสำหรับอะลูมิเนียมกลึง ได้แก่ การอโนไดซ์ Type II (โดยทั่วไปคือการเคลือบ 20-25 um) สำหรับการป้องกันการกัดกร่อนและลักษณะที่ปรากฏ, การอโนไดซ์แบบแข็ง (Type III) เพื่อความทนทานต่อการสึกหรอ, การเคลือบสีฝุ่นเพื่อสีที่คงทน และการชุบนิเกิลแบบไม่ใช้ไฟฟ้าสำหรับการใช้งานที่มีความสำคัญต่อการนำไฟฟ้าหรือความสามารถในการบัดกรี การตกแต่งพื้นผิวส่งผลโดยตรงต่อตัวเลือกหลังการประมวลผลเหล่านี้: พื้นผิวเรียบ Ra 0.8 um จะให้ชั้นอะโนไดซ์ที่สม่ำเสมอ ในขณะที่พื้นผิวที่เจียรหยาบสามารถสร้างความหนาของการเคลือบที่ไม่สม่ำเสมอ
สำหรับการปิดผนึกพื้นผิว โดยทั่วไปผิวสำเร็จที่แนะนำคือ Ra 0.8 um ถึง 1.6 um หน้าสัมผัสของปะเก็นที่หยาบเกินไปไม่สามารถปิดผนึกอย่างเหมาะสมภายใต้แรงกด ในขณะที่พื้นผิวเรียบเกินไปในบางครั้งอาจลดแรงเสียดทานที่จำเป็นสำหรับวัสดุปะเก็นบางชนิดให้อยู่กับที่
Die Casting และ CNC Machining ทำงานร่วมกันอย่างไรสำหรับชิ้นส่วนอลูมิเนียม
เมื่อปริมาตรสูงและรูปทรงของชิ้นส่วนมีความซับซ้อน การตัดเฉือนทุกอย่างจากแท่งอะลูมิเนียมตันจะกลายเป็นเรื่องไม่น่าดึงดูดในเชิงเศรษฐกิจ แนวทางที่ง่ายกว่าคือการเริ่มต้นด้วยชิ้นงานหล่อที่มีขนาดใกล้เคียงกับรูปร่างสุดท้ายแล้ว จากนั้นจึงตัดเฉือนเฉพาะพื้นผิวที่ใช้งานเท่านั้น กระบวนการไฮบริดนี้สามารถลดการสิ้นเปลืองวัสดุได้ 60-70 เปอร์เซ็นต์ และลดเวลาในการตัดเฉือนได้ 40-50 เปอร์เซ็นต์ เมื่อเทียบกับการตัดเฉือนจากเหล็กแท่งแข็ง
การแลกเปลี่ยนคือต้นทุนเครื่องมือล่วงหน้า แม่พิมพ์หล่ออะลูมิเนียมมีราคาอยู่ระหว่าง 5,000 ถึง 50,000 เหรียญสหรัฐ ขึ้นอยู่กับจำนวนคาวิตี้และความซับซ้อน สำหรับปริมาณต่อปีที่สูงกว่าประมาณ 1,000 ชิ้น โดยปกติต้นทุนแม่พิมพ์จะได้รับการกู้คืนผ่านราคาต่อหน่วยที่ต่ำกว่า สำหรับปริมาณที่น้อยกว่า การตัดเฉือนจากแท่งยังคงเป็นทางเลือกที่ดีกว่า
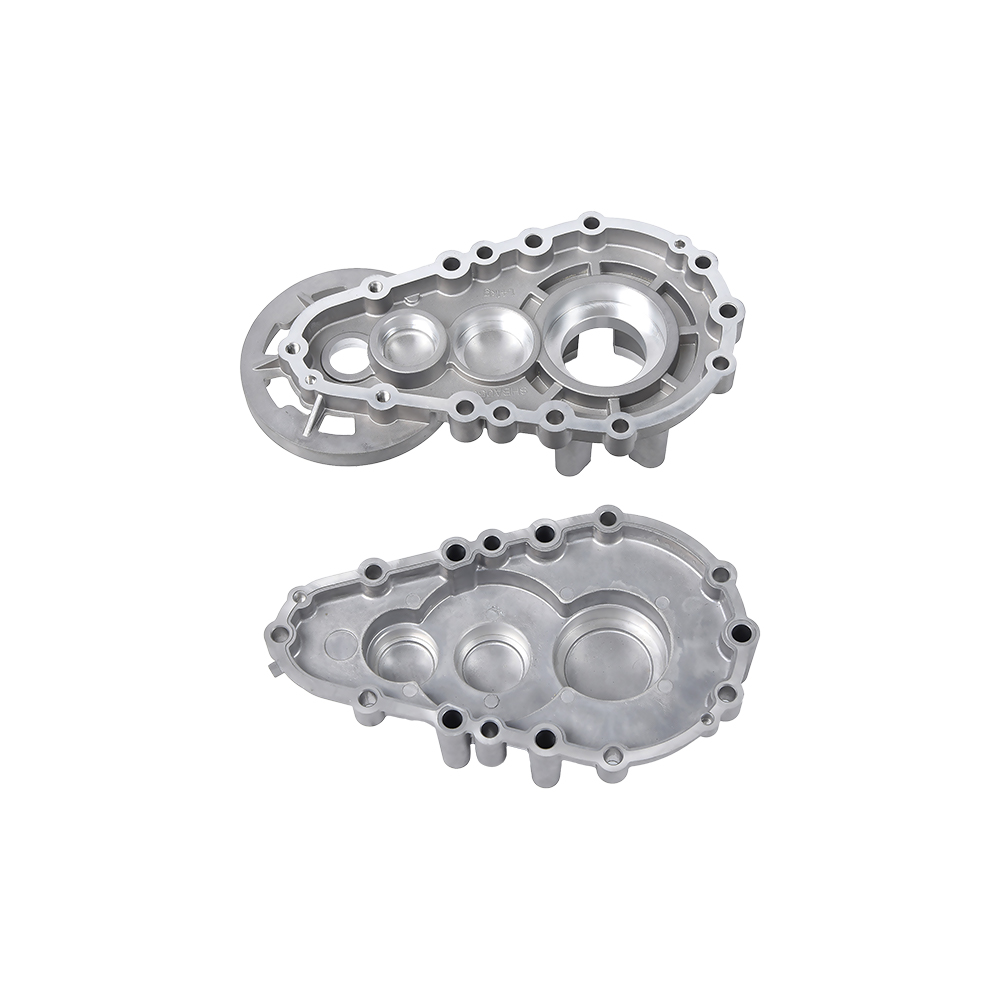
 ตัวกระปุกเกียร์อลูมิเนียมหล่อสำหรับเครื่องปลูกข้าว ตัวกระปุกเกียร์นี้ผลิตจากอะลูมิเนียมหล่อขึ้นรูป เหมาะสำหรับเครื่องจักรกลการเกษตร เช่น รถปลูกข้าว กระบวนการนี้รับประกันขนาดและความทนทานที่แม่นยำ ทำให้เป็นส่วนประกอบที่เชื่อถือได้สำหรับระบบส่งกำลัง ดูผลิตภัณฑ์ →
ที่ Ningbo Beilun Youyuan Machinery Manufacturing บริษัทได้รวมเครื่องมือ การหล่อแบบตายตัว และการตัดเฉือน CNC ไว้ในที่เดียวกัน ผลลัพธ์ที่ได้คือห่วงโซ่การผลิตที่ต่อเนื่อง: โรงงานหล่อขึ้นรูปจะสร้างรูปทรงที่เกือบจะเป็นตาข่าย และร้านขายเครื่องจักรจะตกแต่งให้เสร็จตามเกณฑ์ความคลาดเคลื่อนในการดึง ลูกค้าได้รับชิ้นส่วนที่เสร็จสมบูรณ์ ไม่ใช่ชิ้นส่วนหล่อซึ่งต้องอาศัยการประสานงานจากซัพพลายเออร์แยกต่างหาก การจัดเรียงดังกล่าวมีความสำคัญสำหรับตัวเรือนกระปุกเกียร์และกล่องเกียร์ที่หน้าโบลต์ รู และพื้นผิวซีลหลายอันต้องเป็นไปตามข้อกำหนดจำเพาะที่เข้มงวด
นอกเหนือจากร้านขายเครื่องจักรมาตรฐานแล้ว แนวทางปฏิบัติยังปรับปรุงความสม่ำเสมอของส่วนประกอบอีกด้วย ซัพพลายเออร์ผู้หล่อที่ตัดเฉือนชิ้นส่วนของตนเองสามารถคัดแยกเศษ ปรับพารามิเตอร์การหล่อ และชดเชยการเปลี่ยนแปลงขนาดเล็กน้อยก่อนที่จะถึงโปรแกรม CNC ทำให้กระบวนการผลิตทั้งหมดมีเสถียรภาพมากขึ้น และลดจำนวนชิ้นส่วนสุดท้ายที่ถูกปฏิเสธ
สำหรับโปรเจ็กต์ที่ใช้การหล่ออยู่แล้ว ข้อดีของการหล่ออลูมิเนียม รวมถึงอัตราการผลิตที่สูงและรายละเอียดพื้นผิวที่ยอดเยี่ยม เมื่อมีการเพิ่มการกลึงผิวสำเร็จ CNC ที่ด้านบน ชิ้นส่วนจะได้รับประโยชน์ทางเศรษฐกิจจากการหล่อและความแม่นยำของการตัดเฉือน
การประยุกต์ใช้ชิ้นส่วนอลูมิเนียมกลึง CNC
ส่วนประกอบอะลูมิเนียมกลึง CNC ปรากฏในเกือบทุกภาคอุตสาหกรรม หมวดหมู่ที่พบบ่อยที่สุด ได้แก่:
ยานยนต์และยานยนต์พลังงานใหม่
ตัวยึดเครื่องยนต์ ตัวเรือนเกียร์ แผ่นระบายความร้อน ขายึดเซ็นเซอร์ ตัวเรือนแบตเตอรี่ และชิ้นส่วนโครงสร้างมอเตอร์เป็นอุปกรณ์มาตรฐาน อัตราส่วนความแข็งแรงต่อน้ำหนักที่สูงของอะลูมิเนียมช่วยเพิ่มระยะของยานพาหนะได้โดยตรงโดยการลดน้ำหนักโดยรวม การลดน้ำหนักยานพาหนะทุกๆ 100 กิโลกรัมในรถยนต์ไฟฟ้าจะช่วยเพิ่มระยะการขับขี่ได้ประมาณ 10-15 กม ทำให้อะลูมิเนียมเป็นตัวเลือกที่ชัดเจนสำหรับโปรแกรมลดมวล ตัวอย่างเช่น ผู้ผลิตรถยนต์ไฟฟ้าได้เปลี่ยนฉากยึดตลับลูกปืนเหล็กเป็นอะลูมิเนียมหล่อขึ้นรูป จากนั้นจึงกลึงด้วยเครื่องจักร CNC เพื่อรักษาค่าความคลาดเคลื่อนของตลับลูกปืนที่ /-0.02 มม.
 ห้องข้อเหวี่ยงรถจักรยานยนต์ทำจากอลูมิเนียมหล่อ ห้องข้อเหวี่ยงของรถจักรยานยนต์นี้ผลิตขึ้นจากการหล่อด้วยอะลูมิเนียม ซึ่งให้คุณสมบัติด้านความแข็งแรงและน้ำหนักเบา เป็นสิ่งสำคัญสำหรับการประกอบเครื่องยนต์ โดยต้องมีการตัดเฉือน CNC ในภายหลังเพื่อให้ได้รูและเกลียวที่แม่นยำ ดูผลิตภัณฑ์ →
เครื่องมือไฟฟ้าและเครื่องยนต์ขนาดเล็ก
ห้องข้อเหวี่ยงของรถจักรยานยนต์ กล่องเกียร์ และฝาครอบเครื่องยนต์ มักจะถูกหล่อแล้วจึงกลึงขึ้นรูป ชิ้นส่วนเหล่านี้จำเป็นต้องมีรูเกลียว รูแบริ่ง และหน้าปะเก็น ซึ่งทั้งหมดนี้ผลิตได้อย่างประหยัดที่สุดโดยการตัดเฉือนหลังการหล่อ ตรรกะเดียวกันนี้ใช้กับกระปุกเกียร์ไมโครไถพรวนและส่วนประกอบของเครื่องจักรในการปลูก
ไฮดรอลิกและนิวแมติกส์
วาล์วไฮดรอลิก บล็อกวาล์ว ตัวตัวควบคุม และข้อต่อนิวแมติกใช้อะลูมิเนียมเพื่อให้มีน้ำหนักเบาและทนทานต่อการกัดกร่อน เครื่องจักรกลซีเอ็นซีสร้างรูภายในและพอร์ตเกลียวที่ควบคุมการไหลของของไหล ตัววาล์วจำนวนมากได้รับการทดสอบแรงดันหลังการตัดเฉือนเพื่อยืนยันว่าเป็นไปตามระดับแรงดันที่ระบุ
 วาล์วไฮดรอลิกหล่ออลูมิเนียมเพื่อการควบคุมของไหล วาล์วไฮดรอลิกนี้ผลิตจากอะลูมิเนียมหล่อขึ้นรูป ทนทานต่อการกัดกร่อนและมีโครงสร้างน้ำหนักเบา ใช้ในระบบควบคุมของไหล โดยมีการตัดเฉือนทางเดินภายในตามข้อกำหนดเฉพาะที่แน่นอน ดูผลิตภัณฑ์ →
การจัดการทางอิเล็กทรอนิกส์และความร้อน
แผงระบายความร้อน ตัวเรือน LED และกล่องอิเล็กทรอนิกส์มักถูกกลึงด้วย CNC หรือหล่อจากอลูมิเนียม เนื่องจากอะลูมิเนียมกระจายความร้อนได้อย่างมีประสิทธิภาพ ชิ้นส่วนเหล่านี้จึงถูกนำมาใช้ในแหล่งจ่ายไฟ อินเวอร์เตอร์ และตัวควบคุมมอเตอร์ ความสามารถในการซึมผ่านของแม่เหล็กต่ำของอะลูมิเนียมยังทำให้เหมาะสำหรับตัวเรือนเซ็นเซอร์ซึ่งวัสดุจะต้องไม่รบกวนสนามแม่เหล็ก
เครื่องจักรกลการเกษตร
ชิ้นส่วนรถดำนา เรือนข้อเหวี่ยง และกล่องเกียร์มักถูกหล่อและกลึงขึ้นรูป ชิ้นส่วนเหล่านี้ต้องการการซีลที่เชื่อถือได้ การติดตั้งโบลต์ และความสามารถในการเปลี่ยนขนาดได้ เครื่องจักรกลซีเอ็นซีให้ขนาดที่พอดีและพื้นผิวเรียบ ซึ่งช่วยลดการสึกหรอและการรั่วไหลในภาคสนาม
ส่วนประกอบของอุปกรณ์การแพทย์
ตัวเรือนและขายึดเครื่องมืออะลูมิเนียมใช้ในอุปกรณ์ทางการแพทย์แบบพกพาที่มีน้ำหนักและความต้านทานการกัดกร่อนเป็นสำคัญ เครื่องจักรกลซีเอ็นซีทำให้อุปกรณ์มีพื้นผิวเรียบและมีขนาดที่แน่นอน ในขณะที่อโนไดซ์ให้ผิวที่สะอาดและทนทานต่อการทำความสะอาดซ้ำๆ
วิธีการเลือกผู้จัดจำหน่ายอลูมิเนียมกลึง CNC
การเลือกซัพพลายเออร์ที่เหมาะสมสำหรับอะลูมิเนียมกลึง CNC ต้องใช้เวลามากกว่าการเปรียบเทียบราคา ปัจจัยต่อไปนี้เป็นตัวกำหนดอย่างสม่ำเสมอว่าโครงการจะประสบความสำเร็จหรือประสบปัญหาความล่าช้าและคุณภาพหรือไม่
- สอบถามขนาดซองการตัดเฉือนและความจุของสปินเดิล: ร้านค้าบางแห่งเคลื่อนที่สูงสุดที่ 600 มม. บน X ในขณะที่บางแห่งถือได้ 1,000 มม. ขึ้นไป รู้ว่าชิ้นส่วนที่ใหญ่ที่สุดของคุณพอดีก่อนที่คุณจะออกคำสั่งซื้อหรือไม่
- ขอข้อมูลพิกัดความเผื่อและการตกแต่งพื้นผิว: ซัพพลายเออร์ที่มีความสามารถควรบอกคุณถึงเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ในการผลิต ไม่ใช่แค่สิ่งที่เป็นไปได้ สำหรับชิ้นส่วนอะลูมิเนียม ให้มองหา /-0.01 มม. บนรูวิกฤติและ Ra 0.8 um บนหน้าซีล
- ตรวจสอบรายชื่อเครื่อง: CNC, เครื่องมิลลิ่งเซ็นเตอร์, เครื่องกลึง และเครื่องตัดลวด ล้วนแล้วแต่เป็นความสามารถของโรงงาน หากทางร้านมีไดคาสติ้งด้วยก็สามารถผลิตรูปทรงใกล้ตาข่ายสำหรับงานปริมาณมากได้ Ningbo Beilun Youyuan Machinery แสดงรายการปริมาณการหล่อขึ้นรูปและการตัดเฉือน CNC ในระบบการผลิต
- มองหาเครื่องมือและการหล่อแบบผสมผสาน: ซัพพลายเออร์ที่สามารถผลิตเครื่องมือ หล่อชิ้นส่วน และตัดเฉือน ถือเป็นพันธมิตรที่แข็งแกร่งสำหรับการผลิตในปริมาณมาก ซึ่งจะช่วยลดค่าใช้จ่ายในการประสานงานและทำให้การควบคุมคุณภาพง่ายขึ้น
- ประเมินการตั้งค่าการตรวจสอบ: เครื่องมือมาตรฐาน ได้แก่ คาลิเปอร์ ไมโครมิเตอร์ ไฮเกจ และอุปกรณ์ CMM ซัพพลายเออร์ควรสามารถจัดทำรายงานเชิงมิติพร้อมกับบทความแรกได้
- ทดสอบด้วยคำสั่งตัวอย่าง: เรียกใช้ชุดงานหรือต้นแบบจำนวนเล็กน้อยก่อนขอปริมาณการผลิตเสมอ สิ่งนี้จะตรวจสอบกระบวนการตัดเฉือน การบรรจุ และเวลาตอบสนองก่อนที่จะใช้เงินทุนจำนวนมาก
สำหรับผู้ซื้อที่จัดหาชิ้นส่วนอะลูมิเนียมในจีน สถานที่ตั้งของโรงงานมีความสำคัญ ซัพพลายเออร์ควรแสดงให้เห็นถึงประวัติในกลุ่มชิ้นส่วนที่เฉพาะเจาะจง: ยานยนต์ ไฮดรอลิก เกษตรกรรม หรือไฟฟ้า ตัวอย่างของบริษัทหล่อและตัดเฉือนที่จัดตั้งขึ้นในหนิงโป ซึ่งมีประสบการณ์ด้านการผลิตมานานกว่าทศวรรษ แสดงให้เห็นถึงคุณค่าของความสอดคล้องระหว่างกลุ่มผลิตภัณฑ์ของซัพพลายเออร์และการใช้งานของลูกค้า
ตัวขับเคลื่อนต้นทุนใน CNC Machining Aluminium
การทำความเข้าใจว่าเงินไปอยู่ที่ไหนช่วยให้ผู้ซื้อสามารถต่อรองราคาที่เหมาะสมและหลีกเลี่ยงการจ่ายเงินมากเกินไปสำหรับข้อกำหนดที่ไม่เกี่ยวข้อง
| ตัวขับเคลื่อนต้นทุน | ผลกระทบต่อต้นทุนชิ้นส่วน | วิธีการลดความมัน |
|---|---|---|
| เกรดวัสดุ | 7075-T6 มีราคาสูงกว่า 6061-T6 ประมาณ 30-40 เปอร์เซ็นต์ | ใช้ 6061-T6 เว้นแต่ว่าการออกแบบนั้นต้องการความแข็งแกร่งเฉพาะ |
| เครื่องมือหล่อตาย | 5,000-50,000 เหรียญสหรัฐต่อชุดแม่พิมพ์ | ใช้การหล่อเมื่อปริมาตรเหมาะสมกับต้นทุนเครื่องมือเท่านั้น |
| เวลาเครื่องจักร | โดยปกติจะเป็นรายการต้นทุนเดียวที่ใหญ่ที่สุด | ลดจำนวนการตั้งค่าและเส้นทางเครื่องตัดให้เหลือน้อยที่สุด ออกแบบสำหรับ 3 แกนหากเป็นไปได้ |
| การรักษาพื้นผิว | เพิ่มจาก 0.5 เหรียญสหรัฐเป็น 3 ต่อชิ้นส่วน ขึ้นอยู่กับประเภท | รวมเฉพาะการอโนไดซ์หรือการชุบเมื่อจำเป็นต้องใช้ฟังก์ชันหรือรูปลักษณ์เท่านั้น |
| การตรวจสอบ | การตรวจสอบ CMM แบบเต็มจะเพิ่มเวลาและต้นทุน | ตรวจสอบเฉพาะมิติข้อมูลที่สำคัญทั้งหมด และใช้การสุ่มตัวอย่างทางสถิติกับมิติอื่นๆ |
| ปริมาณ | ค่าติดตั้งคงที่และค่าเครื่องมือจะกระจายไปตามส่วนต่างๆ มากขึ้น | เพิ่มปริมาณการสั่งซื้อเมื่อมีความต้องการอนุญาต คำสั่งซื้อขนาดเล็กมีต้นทุนคงที่สูง |
เพื่อเป็นตัวอย่างในทางปฏิบัติ ขายึดอะลูมิเนียมธรรมดาที่มีน้ำหนัก 0.2 กก. อาจมีราคา 2-4 เหรียญสหรัฐฯ สำหรับการตัดเฉือนรุ่น 6061-T6 เมื่อสั่งซื้อ 50 ชิ้นในปริมาณต่ำ ขายึดเดียวกันนั้น เมื่อผลิตแบบหล่อตายตัวและจากนั้น CNC เสร็จจำนวน 10,000 ชิ้น สามารถลดลงเหลือ 0.8-1.5 เหรียญสหรัฐฯ ต่อชิ้นส่วน แม้ว่าจะผ่านขั้นตอนการตัดเฉือนแล้วก็ตาม
คำถามที่พบบ่อย: คำถามที่พบบ่อยเกี่ยวกับ CNC Machining Aluminium
ความทนทานโดยทั่วไปของอะลูมิเนียมกลึง CNC คือเท่าใด
อะลูมิเนียมกลึง CNC มาตรฐานมีความคลาดเคลื่อน /-0.10 มม. สำหรับชิ้นส่วนเชิงพาณิชย์ส่วนใหญ่ ความคลาดเคลื่อนที่เข้มงวดมากขึ้นที่ /-0.01 มม. สามารถทำได้ด้วยการตั้งค่าและการควบคุมอุณหภูมิอย่างระมัดระวัง การเจียรที่แม่นยำสามารถเข้าถึง /-0.002 มม. แต่เพิ่มต้นทุนต่อชิ้นส่วนจำนวนมาก
อะลูมิเนียมกลึง CNC จะให้พื้นผิวเหมือนกระจกได้หรือไม่?
ใช่ ผิวสำเร็จที่เหมือนกระจกต้องใช้การผสมผสานระหว่างการตัดเฉือนความเร็วสูงกับเครื่องมือขัดเงาอย่างดี และบ่อยครั้งต้องผ่านกระบวนการหลังการขัดเงาหรือการกลึงเพชร การกัด CNC มาตรฐานให้ Ra 0.8-1.6 um ซึ่งมีความเรียบแต่ไม่เหมือนกระจก สำหรับพื้นผิวตกแต่งมักจะเติมอโนไดซ์หรือขัดเงา
อลูมิเนียมกลึง CNC ใช้เวลานานแค่ไหนในการผลิตชิ้นส่วนทั่วไป?
สำหรับวงเล็บแบบธรรมดา ระยะเวลารอคอยสินค้ามักจะอยู่ที่ 3-5 วันทำการ สำหรับชิ้นงานที่ซับซ้อนที่มีงาน 5 แกนและอโนไดซ์ ให้เวลา 2-3 สัปดาห์ หากส่วนประกอบเริ่มต้นจากการหล่อแบบตายตัวและต้องการเครื่องมือ ระยะเวลารอคอยสินค้าทั้งหมดมักจะอยู่ที่ 4-6 สัปดาห์ ซึ่งรวมถึงการสร้างเครื่องมือและการอนุมัติบทความแรก
ฉันจะเลือกระหว่างการตัดเฉือนและการหล่อขึ้นรูปสำหรับชิ้นส่วนอะลูมิเนียมได้อย่างไร
การตัดสินใจขึ้นอยู่กับปริมาณและรูปทรง สำหรับปริมาณที่ต่ำกว่าประมาณ 500 ชิ้น การตัดเฉือนจากแท่งจะประหยัดกว่า สำหรับ 1,000 ชิ้นขึ้นไป ที่มีรูปร่างใกล้สุทธิที่ซับซ้อน การหล่อแบบตายตัวร่วมกับการกลึงผิวสำเร็จด้วย CNC จะช่วยประหยัดเงินได้ ความแตกต่างหลักๆ คือต้นทุนเครื่องมือของแม่พิมพ์หล่อ
ฉันควรระบุ 6061-T6 หรือ 7075-T6 สำหรับอะลูมิเนียมกลึง CNC หรือไม่
ใช้ 6061-T6 สำหรับชิ้นส่วนอเนกประสงค์ ส่วนประกอบของเครื่องจักร และกล่องหุ้ม เลือก 7075-T6 เมื่อชิ้นส่วนรับน้ำหนักมาก เช่น โครงยึดอากาศยานหรือเกราะที่มีความแข็งแรงสูง และเมื่อต้นทุนเพิ่มสมเหตุสมผล ความต้านทานแรงดึงของ 7075 คือ 572 MPa เทียบกับ 310 MPa สำหรับ 6061 แต่ต้นทุนและความต้านทานการกัดกร่อนไม่ค่อยดีนัก
อลูมิเนียมกลึง CNC สามารถเชื่อมได้หรือไม่?
ใช่ สามารถเชื่อมอลูมิเนียมโดยใช้วิธี TIG หรือ MIG ได้ อย่างไรก็ตาม ความร้อนจากการเชื่อมสามารถเปลี่ยนคุณสมบัติทางกลของวัสดุฐานได้ โดยเฉพาะในบริเวณที่ได้รับความร้อน หากชิ้นส่วนถูกกลึงหลังจากการเชื่อม ความเครียดในการเชื่อมและการบิดเบี้ยวของการเชื่อม จำเป็นต้องพิจารณาอย่างรอบคอบ ซัพพลายเออร์อะลูมิเนียมกลึง CNC ส่วนใหญ่หลีกเลี่ยงการเชื่อม เว้นแต่ว่าการออกแบบจะไม่มีทางเลือกอื่น
ฉันจะรู้ได้อย่างไรว่าชิ้นส่วนอะลูมิเนียมกลึง CNC ของฉันจะสึกกร่อนหรือไม่
อลูมิเนียมต้านทานการกัดกร่อนในบรรยากาศได้ดี แต่สามารถสัมผัสกับการกัดกร่อนของกัลวานิกได้เมื่อใช้ร่วมกับเหล็กหรือทองแดงในสภาพแวดล้อมที่เปียก อโนไดซ์ อโนไดซ์แบบปิดผนึก หรือการเคลือบผง ต่างก็ให้การปกป้องเพิ่มเติม หากชิ้นส่วนทำงานกลางแจ้งหรือใกล้มหาสมุทร ให้ระบุการเคลือบขั้วบวกที่หนาขึ้น
Takeaway สุดท้ายกับ CNC Machining Aluminium
อลูมิเนียมกลึงซีเอ็นซีเป็นกระบวนการผลิตที่ครบถ้วนและเชื่อถือได้ อะลูมิเนียมมีความหนาแน่นต่ำ ทนต่อการกัดกร่อนตามธรรมชาติ และความสามารถในการขึ้นรูปได้ดีเยี่ยม ทำให้อะลูมิเนียมเป็นวัสดุมาตรฐานสำหรับส่วนประกอบที่มีความแม่นยำในยานยนต์ อิเล็กทรอนิกส์ ไฮดรอลิก การเกษตร และอุปกรณ์ทางการแพทย์ ความคลาดเคลื่อนต่ำสุด /-0.01 มม. และผิวสำเร็จ Ra 0.8 um นั้นสมจริงอย่างยิ่ง และซัพพลายเออร์ที่ดีที่สุดจะช่วยคุณเลือกโลหะผสมและการผสมผสานกระบวนการที่เหมาะสมสำหรับการใช้งานของคุณ
สำหรับปริมาณที่สูงขึ้น การรวมแม่พิมพ์หล่อเข้ากับการกลึงขั้นสุดท้ายด้วย CNC จะทำให้มีต้นทุนรวมต่ำที่สุดโดยไม่สูญเสียความแม่นยำของมิติ สิ่งสำคัญคือการเลือกพันธมิตรด้านการผลิตที่ควบคุมทั้งขั้นตอนการหล่อและการตัดเฉือนภายใน ทำให้คุณมีความรับผิดชอบเพียงจุดเดียว ด้วยซัพพลายเออร์ที่เหมาะสม ชิ้นส่วนอะลูมิเนียมกลึง CNC จะได้รับค่าเผื่อที่เหมาะสม ตรงเวลา และมีต้นทุนที่สะท้อนถึงความพยายามในการผลิตจริง