ภาษา


บ้าน / ข่าว / ข่าวอุตสาหกรรม / การกัด CNC อะลูมิเนียม: คู่มือฉบับสมบูรณ์เกี่ยวกับกระบวนการ ความคลาดเคลื่อน และการเลือกซัพพลายเออร์
การกัด CNC อะลูมิเนียมเป็นกระบวนการผลิตแบบลบซึ่งใช้เครื่องตัดแบบหมุนที่ควบคุมด้วยคอมพิวเตอร์เพื่อขจัดวัสดุออกจากชิ้นงานอะลูมิเนียม ให้ความแม่นยำของมิติสูงและคุณภาพพื้นผิวที่ดีเยี่ยม และเป็นขั้นตอนการตกแต่งมาตรฐานสำหรับการหล่ออะลูมิเนียมที่ต้องใช้หน้าตัดกลึง รู และเกลียวยึด
หากคุณกำลังจัดหาชิ้นส่วนอะลูมิเนียมสั่งทำพิเศษ การตัดสินใจไม่ใช่แค่เรื่องการกัดเท่านั้น เส้นทางที่มีประสิทธิภาพสูงสุดเริ่มต้นด้วยกระบวนการหล่อที่สร้างรูปร่างใกล้ตาข่าย ตามด้วยการกัด CNC เพื่อคุณสมบัติที่แม่นยำ ที่ Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. เรารวมการหล่ออลูมิเนียมเข้ากับเครื่องจักร CNC ในห่วงโซ่การผลิตเดียวเพื่อลดการจ้างบุคคลภายนอกและส่งมอบชิ้นส่วนสำเร็จรูปได้เร็วขึ้น
คู่มือนี้จะให้ข้อมูลโดยตรงเกี่ยวกับวิธีการทำงานของเครื่องกัด CNC อะลูมิเนียม ค่าความคลาดเคลื่อนที่ยอมรับได้ อะลูมิเนียมอัลลอยด์ชนิดใดที่ตัดเฉือนง่ายที่สุด และวิธีทำให้โครงการของคุณประหยัด
การกัด CNC อลูมิเนียมคืออะไร?
การกัดซีเอ็นซีเป็นการดำเนินการตัดเฉือนที่มีความยืดหยุ่น ต่างจากการกลึงซึ่งจะหมุนชิ้นงานกับเครื่องมือที่อยู่กับที่ การกัดจะหมุนเครื่องมือตัดและเคลื่อนไปตามแกนหลายแกน สำหรับชิ้นส่วนอะลูมิเนียม ทำให้สามารถสร้างพื้นผิวเรียบ ช่อง ช่อง และรูปทรงสามมิติที่ซับซ้อนได้ในการตั้งค่าเดียว
เครื่องแมชชีนนิ่งเซ็นเตอร์ CNC สมัยใหม่มักถูกจัดประเภทเป็นเครื่องจักร 3 แกน 4 แกน หรือ 5 แกน เครื่องจักร 3 แกนจะเคลื่อนเครื่องมือในทิศทาง X, Y และ Z ซึ่งครอบคลุมแผ่นเรียบและตัวเรือนเสาหินส่วนใหญ่ เครื่องจักร 4 แกนเพิ่มโต๊ะหมุนสำหรับคุณสมบัติทรงกระบอก เครื่องจักร 5 แกนให้อิสระเต็มที่สำหรับการตัดส่วนล่างและรูปทรงที่ซับซ้อน ซึ่งมักจำเป็นสำหรับส่วนประกอบอะลูมิเนียมในอุตสาหกรรมการบินและอวกาศและยานยนต์
สำหรับส่วนหนึ่งเช่น ตัวเรือนกระปุกเกียร์แบบหล่อ , การกัดซีเอ็นซีใช้สำหรับตัดเฉือนหน้าจับยึด รูแบริ่ง และรูปแบบสลักเกลียวหลังการหล่อ ขั้นตอนการกัดจะขจัดร่างการหล่อที่เหลือและนำพื้นผิวที่สำคัญทั้งหมดให้เป็นขนาดสุดท้าย
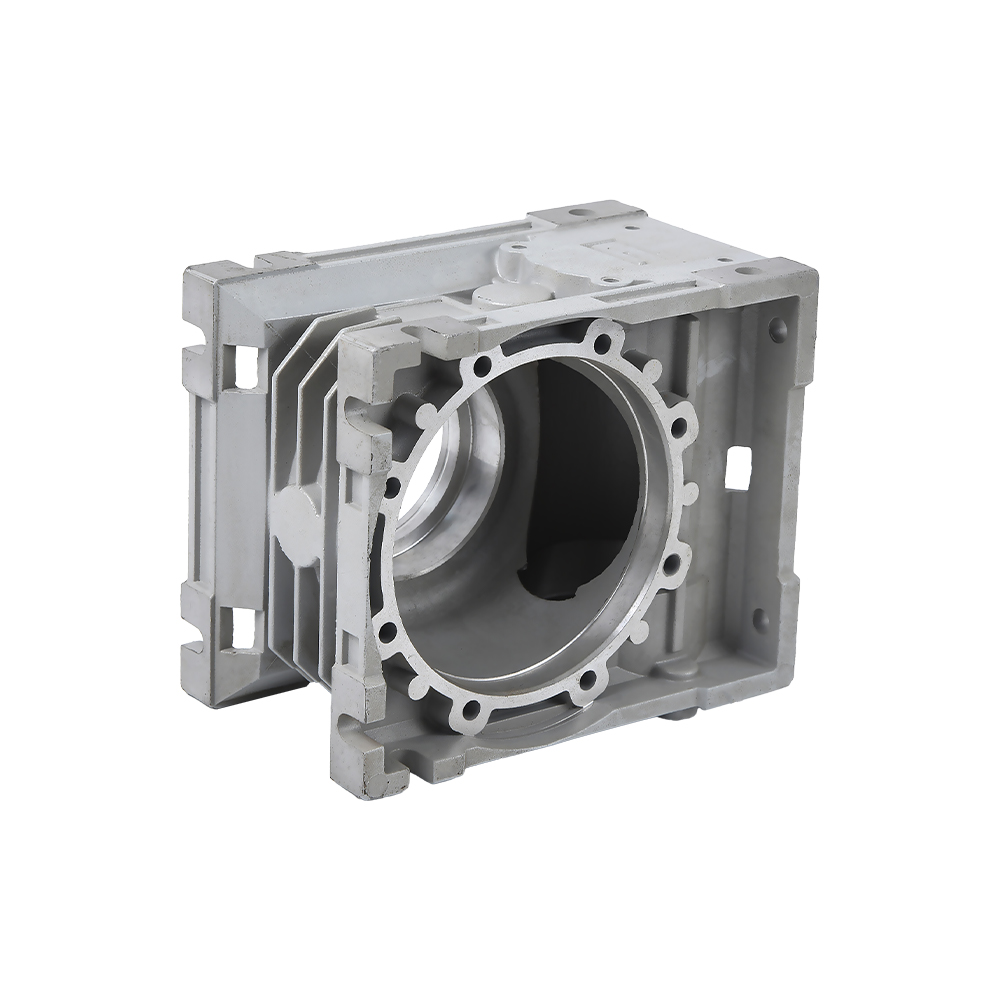 ที่อยู่อาศัยกล่องเกียร์อลูมิเนียมหล่อ ห้องข้อเหวี่ยงรถจักรยานยนต์ ดูผลิตภัณฑ์ →
เกรดอะลูมิเนียมที่สำคัญและความสามารถในการแปรรูป
อะลูมิเนียมอัลลอยด์บางชนิดอาจไม่ทำงานเหมือนกันเมื่อใช้หัวกัด โลหะผสมดัดขึ้นรูป เช่น 6061 เป็นที่รู้จักอย่างกว้างขวางในด้านความสม่ำเสมอและผิวสำเร็จที่ดี โลหะผสมหล่อ เช่น A380 และ AD12 ถูกนำมาใช้กันอย่างแพร่หลายในการหล่ออะลูมิเนียมหล่อ แต่ปริมาณซิลิกอนของพวกมันสามารถเร่งการสึกหรอของเครื่องมือได้ โลหะผสมที่มีความแข็งแรงสูง เช่น 7075 มีคุณสมบัติทางกลที่ดีเยี่ยม แต่ตัดเฉือนได้ยากกว่าและต้องใช้พารามิเตอร์การตัดอย่างระมัดระวัง
การเลือกมีความสำคัญเนื่องจากส่งผลต่อรอบเวลา ต้นทุนเครื่องมือ และคุณภาพของชิ้นส่วน ตารางด้านล่างแสดงการเปรียบเทียบเชิงปฏิบัติโดยอิงตามข้อมูลการตัดเฉือนทั่วไป
| อัลลอย | ลักษณะสำคัญ | พฤติกรรมการกัด CNC | การใช้งานทั่วไป |
|---|---|---|---|
| 6061-T6 | สามารถแปรรูปได้ดีเยี่ยม คุณภาพผิวงานดี ความแข็งแรงปานกลาง | ตัดเร็ว การสึกหรอของเครื่องมือต่ำ | ชิ้นส่วนเฟรม ฝาครอบ ตัวยึด |
| A380/ADC12 | โลหะผสมหล่อ, ซิลิคอนสูง, การไหลที่ดี | เครื่องมือมีการสึกหรอจากการเสียดสีมากขึ้น ให้ใช้คาร์ไบด์เคลือบ | ตัวเรือนเครื่องยนต์ กระปุกเกียร์ ชิ้นส่วนมอเตอร์ |
| 7075-T6 | มีความแข็งแรงสูงมาก ต้านทานการกัดกร่อนต่ำ | ตัดได้ยากกว่า ควรใช้เครื่องมือที่คมและการตั้งค่าที่เข้มงวด | การบินและอวกาศส่วนประกอบที่มีความเครียดสูง |
| 5052 | ทนต่อการกัดกร่อนได้ดี เชื่อมได้ | แปรรูปได้ดี นุ่มกว่า 6061 เล็กน้อย | แผงถังน้ำมันเชื้อเพลิง ชิ้นส่วนแผ่นทั่วไป |
ปัญหาทั่วไปในการหล่ออะลูมิเนียมคือการมีสารแข็งหรือมีเฟสซิลิคอนสูง เมื่อคุณกัดชิ้นส่วนดังกล่าว คุณจะต้องเลือกหัวกัดที่มีรูปทรงที่ถูกต้องและมีการเคลือบที่ทนทานต่อการสึกหรอจากการเสียดสี ในโรงงานของเราเอง เราได้ปรับอัตราการป้อนและความเร็วของสปินเดิลสำหรับโลหะผสมทุกชนิด เพื่อให้อายุการใช้งานของเครื่องมือสามารถคาดเดาได้
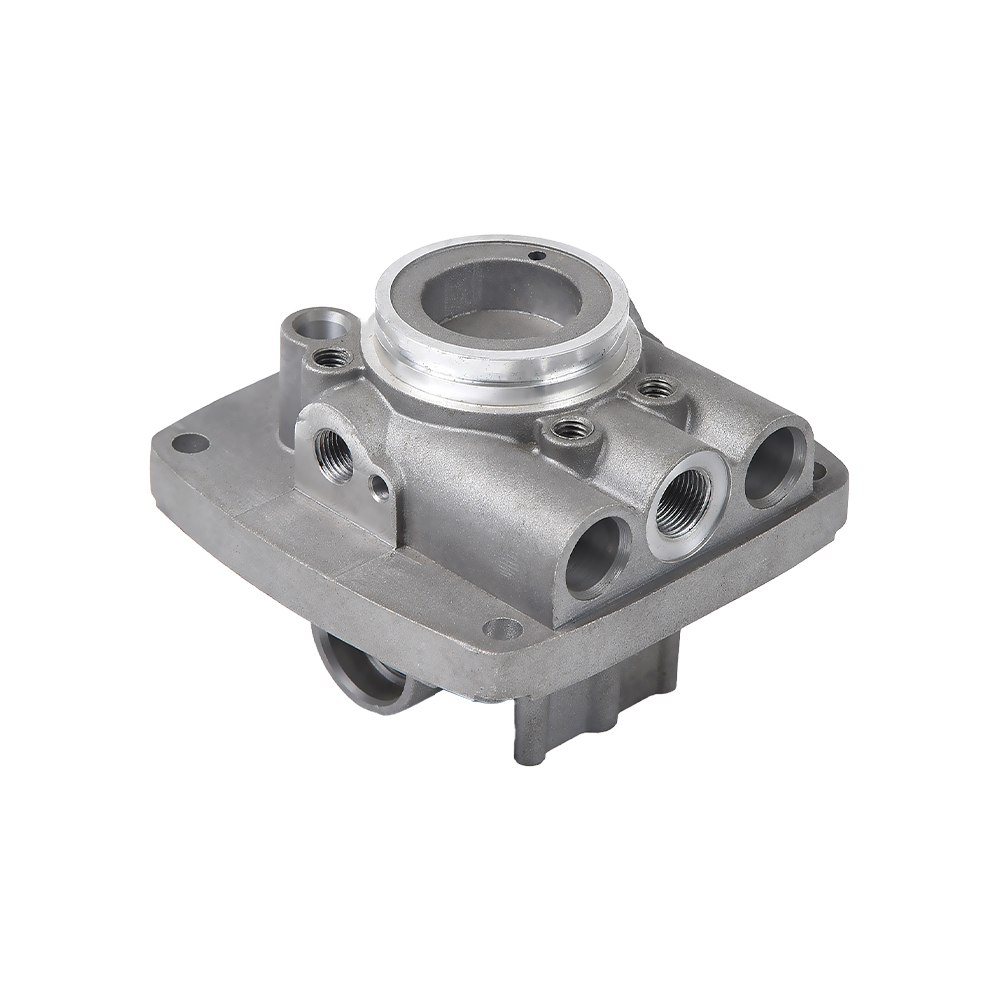 วาล์วไฮดรอลิกหล่ออลูมิเนียม กล่องเกียร์รถจักรยานยนต์หล่ออลูมิเนียม ดูผลิตภัณฑ์ →
การกัด CNC ทำให้ส่วนประกอบอะลูมิเนียมหล่อเสร็จสมบูรณ์ได้อย่างไร
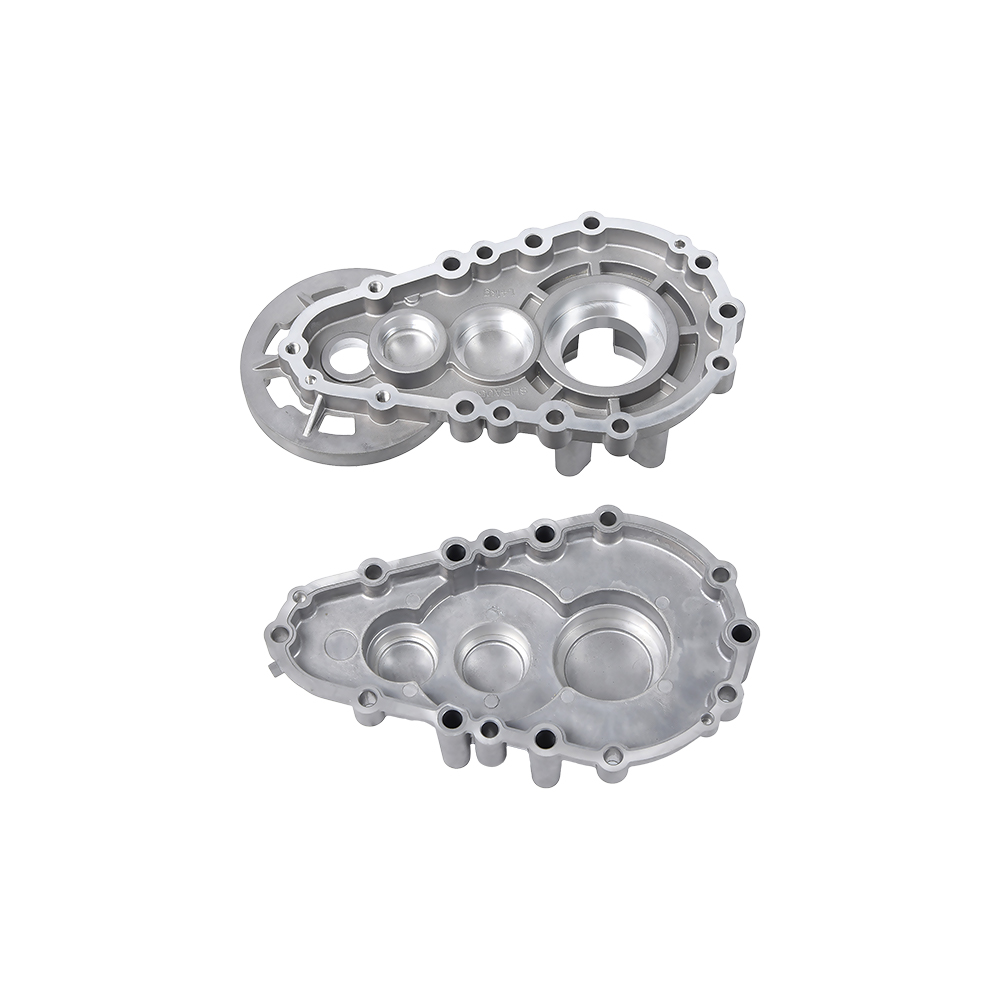
การหล่อด้วยอะลูมิเนียมทำให้ได้รูปทรงที่ใกล้เคียงตาข่ายและมีโพรงภายในที่ซับซ้อน กระบวนการนี้มีประสิทธิภาพมากสำหรับการผลิตในปริมาณมาก แต่การหล่อเพียงอย่างเดียวไม่สามารถให้ค่าความคลาดเคลื่อนที่เข้มงวดหรือพื้นผิวที่ละเอียดได้ การกัดซีเอ็นซีปิดช่องว่างนั้น
เมื่อตัวเรือนกระปุกเกียร์ ตัววาล์ว หรือแผ่นป้องกันมอเตอร์ออกจากเครื่องจักรหล่อ จะมีระยะเผื่อประมาณ 0.3 มม. ถึง 1.0 มม. บนพื้นผิวทุกพื้นผิวที่กลึง จากนั้นการกัดซีเอ็นซีจะลบค่าเผื่อนี้เพื่อให้ได้ขนาดการทำงานที่ต้องการ การกัดโดยทั่วไปในการหล่ออะลูมิเนียมสามารถรักษาพิกัดความเผื่อของตำแหน่งได้ บวกหรือลบ 0.02 มม และความหยาบผิวของ Ra 0.8 ไมโครเมตร ภายใต้เงื่อนไขที่ดี
ตัวอย่างคุณสมบัติการตัดเฉือนทั่วไป
- รูน๊อตกลึงสำหรับประกอบโครงสร้าง
- หน้ายึดแบบแบนสำหรับซีลและปะเก็น
- วารสารแบริ่งที่ต้องการความเข้มข้น
- พอร์ตเกลียวสำหรับวาล์วไฮดรอลิก
วิธีการแบบผสมผสานนี้ช่วยลดเวลาในการผลิตเนื่องจากไม่จำเป็นต้องส่งชิ้นส่วนไปยังโรงตัดเฉือนภายนอก นอกจากนี้ยังช่วยปรับปรุงการควบคุมคุณภาพ เนื่องจากทีมผู้ผลิตเดียวกันสามารถตรวจสอบการหล่อและชิ้นส่วนที่เสร็จสมบูรณ์ในแต่ละช่วงการเปลี่ยนภาพ
เพื่อความเข้าใจที่ลึกซึ้งยิ่งขึ้นเกี่ยวกับด้านการคัดเลือกนักแสดง คุณสามารถอ่านบทความของเราได้ที่ อลูมิเนียมหล่อตาย .
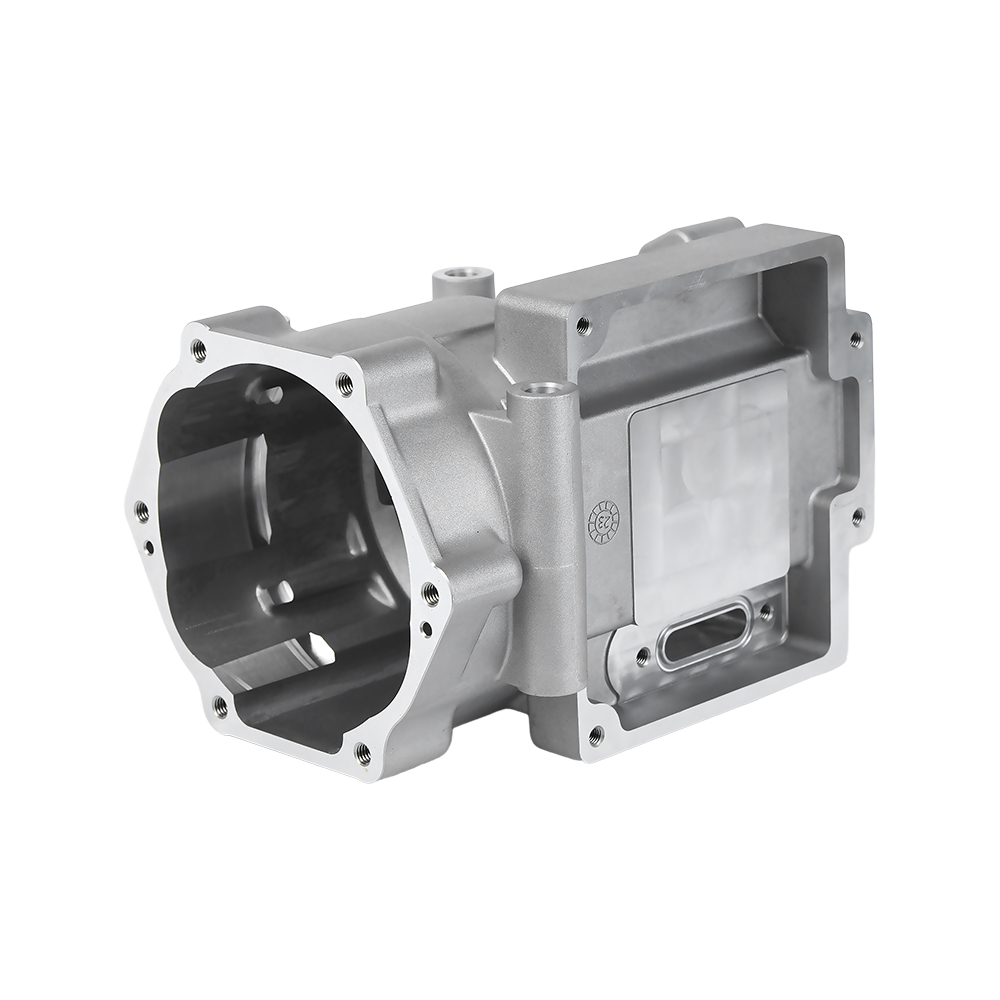 ชิ้นส่วนยานยนต์หล่ออลูมิเนียมแรงดันสูงความแม่นยำสูง ห้องข้อเหวี่ยงรถจักรยานยนต์ ดูผลิตภัณฑ์ →
ความคลาดเคลื่อน การตกแต่งพื้นผิว และการตรวจสอบคุณภาพ
การขอค่าพิกัดความเผื่อเฉพาะเจาะจงเป็นหนึ่งในคำถามแรกที่ผู้ซื้อส่งไปยังซัพพลายเออร์ด้านการตัดเฉือน สำหรับการกัด CNC อะลูมิเนียม คำตอบจะขึ้นอยู่กับขนาดชิ้นส่วน รูปทรง และโลหะผสม ในทางปฏิบัติมาตรฐาน ชิ้นส่วนอะลูมิเนียมที่ผลิตด้วยเครื่องจักรสามารถจัดไว้ตามช่วงที่แสดงด้านล่าง
| คุณสมบัติ | ความอดทนโดยทั่วไป | หมายเหตุ |
|---|---|---|
| มิติเชิงเส้น | บวกหรือลบ 0.05 มม | ความแม่นยำในการกัดมาตรฐาน |
| ตำแหน่งหลุม | บวกหรือลบ 0.02 มม | ต้องมีการตรวจสอบ CMM |
| เส้นผ่านศูนย์กลางของรู | บวกหรือลบ 0.01 มม | แนะนำให้ทำการคว้านหรือคว้าน |
| การตกแต่งพื้นผิว | Ra 0.8 ถึง 1.6 ไมโครเมตร | ขึ้นอยู่กับรูปทรงของฟีดและคัตเตอร์ |
การตรวจสอบคุณภาพไม่ได้จำกัดอยู่เพียงการวัดขั้นสุดท้ายเท่านั้น ในโรงงานที่เชื่อถือได้ ช่างเครื่องจะตรวจสอบผลิตภัณฑ์ชิ้นแรก ขนาดที่อยู่ระหว่างดำเนินการ และชุดสุดท้ายโดยใช้เครื่องมือที่สอบเทียบแล้ว แนวทางปฏิบัติทั่วไปคือการใช้เครื่องวัดพิกัดหรือ CMM เพื่อตรวจสอบตำแหน่งของรูและใบหน้าที่วิกฤต ที่โรงงานของเรา ทุกขั้นตอนการผลิตจะได้รับการบันทึกไว้พร้อมกับรายงานการตรวจสอบตัวอย่าง
การตกแต่งพื้นผิวก็เป็นข้อกำหนดด้านการใช้งานเช่นกัน สำหรับพื้นผิวเลื่อน ผิวสำเร็จ Ra 0.8 ถึง 1.6 ไมโครเมตรเป็นเรื่องปกติ สำหรับชิ้นส่วนเครื่องสำอาง คุณอาจจำเป็นต้องมีพื้นผิวขัดเงาหรืออโนไดซ์ ซึ่งจะทำให้วิธีการกัดเปลี่ยนไปเนื่องจากคุณต้องการการตัดที่ละเอียดก่อนการรักษาขั้นสุดท้าย
ปัจจัยด้านต้นทุนและวิธีการรักษาการกัด CNC ของอลูมิเนียมให้ประหยัด
ต้นทุนการกัด CNC ขึ้นอยู่กับเวลาในการตัดเฉือน เครื่องมือ การจัดการวัสดุ และการตั้งค่า โดยทั่วไปแล้ว อะลูมิเนียมจะตัดง่าย ดังนั้นค่าใช้จ่ายหลักจึงมักขึ้นอยู่กับจำนวนการตั้งค่าและความซับซ้อนของชิ้นส่วน
- งานกัดจำนวนน้อย: งานกัด CNC มีความยืดหยุ่นและไม่ต้องติดตั้งฟิกซ์เจอร์ราคาแพงซึ่งเปลี่ยนได้ยาก ประหยัดสำหรับงานต้นแบบและงานปริมาณปานกลาง
- การผลิตจำนวนมาก: หากมีการผลิตชิ้นส่วนเดียวกันในปริมาณมาก คุณสามารถลดเวลาในการตัดเฉือนได้โดยใช้ฟิกซ์เจอร์เฉพาะและทางเดินเครื่องมือที่ได้รับการปรับปรุง นี่คือจุดที่แนวทางการกัดแบบไดคาสติ้งและการกัดมีความโดดเด่นอย่างแท้จริง
- ข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้: ความคลาดเคลื่อนที่เข้มงวดทำให้เวลาในการตรวจสอบเพิ่มขึ้นและความเสี่ยงในการปฏิเสธ การระบุพิกัดความเผื่อที่หลวมที่สุดที่ยังใช้งานได้ช่วยประหยัดเงิน
อีกปัจจัยที่สำคัญคือต้นทุนวัสดุ เศษอลูมิเนียมสามารถรีไซเคิลได้ แต่สำหรับชิ้นส่วนที่หล่อ กระบวนการหล่อนั้นเป็นวิธีที่ประหยัดที่สุดในการสร้างรูปทรงที่เกือบเป็นตาข่าย ขั้นตอนการกัดจำเป็นต้องลบค่าเผื่อการตัดเฉือนออกเท่านั้น ดังนั้นการหล่อที่ได้รับการออกแบบมาอย่างดีจึงช่วยลดความสิ้นเปลือง
หากคุณอยู่ในขั้นตอนการออกแบบ ให้คำนึงถึงสิ่งที่ใช้งานได้จริงเหล่านี้: เหลือพื้นที่ไว้อย่างน้อย 0.5 มม. บนพื้นผิวที่ต้องมีการตัดเฉือนขั้นสุดท้าย หลีกเลี่ยงมุมภายในที่แหลมคม และใช้ขนาดรูมาตรฐาน การตัดสินใจเหล่านี้ช่วยลดต้นทุนเครื่องมือและเวลาในการตัดเฉือน
สำหรับใบเสนอราคาเฉพาะ คุณสามารถทำได้ ติดต่อทีมวิศวกรของเรา ด้วยภาพวาดหรือโมเดล 3 มิติของคุณ
วิธีการเลือกพันธมิตรงานกัด CNC อะลูมิเนียม
การเลือกพาร์ทเนอร์การตัดเฉือนนั้นมีอะไรมากกว่าราคาที่ต่ำที่สุด ซัพพลายเออร์ที่เหมาะสมสามารถช่วยคุณแก้ไขปัญหาระหว่างการออกแบบ หลีกเลี่ยงข้อผิดพลาดในการตัดเฉือน และรักษากำหนดการส่งมอบได้
ที่ Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. เราได้ดำเนินการเป็นพันธมิตรการผลิตเครื่องจักรกลมาตั้งแต่ปี 2010 โรงงานของเรามีประมาณ สินทรัพย์ถาวร 10 ล้านหยวน และมูลค่าผลผลิตต่อปีของ 30 ล้านหยวน ด้วยอุปกรณ์ที่ครอบคลุมถึงการหล่อโลหะ CNC และเซลล์การตัดเฉือนอัจฉริยะ การปรับขนาดนี้ช่วยให้เราดำเนินการผลิตขนาดกลางได้ในขณะที่ยังคงให้ความสนใจโดยตรงต่อคำสั่งซื้อแต่ละรายการ
สิ่งที่ต้องถามก่อนสั่งซื้อ
- คุณมีเครื่องจักร CNC อะไรบ้าง? คุณมีความสามารถแบบ 4 แกนหรือ 5 แกนหรือไม่?
- คุณสามารถหล่อและเครื่องจักรในโรงงานแห่งเดียวได้หรือไม่?
- คุณจะควบคุมความทนทานและคุณภาพพื้นผิวได้อย่างไร?
- ระยะเวลารอคอยโดยทั่วไปของคุณสำหรับคำสั่งนำร่องคือเท่าไร?
- คุณสามารถจัดเตรียมตัวอย่างหรือรายงานการตรวจสอบบทความแรกได้หรือไม่
ซัพพลายเออร์ที่ตอบคำถามเหล่านี้อย่างชัดเจนมีแนวโน้มที่จะให้ผลลัพธ์ที่สม่ำเสมอ การสื่อสารที่ดีก็มีความสำคัญเช่นกัน ซัพพลายเออร์ควรสามารถอธิบายได้ว่าเหตุใดค่าความคลาดเคลื่อนที่ยอมรับได้จึงมีราคาแพง และจะปรับปรุงการออกแบบเพื่อลดต้นทุนได้อย่างไร
คำถามที่พบบ่อย
การกัด CNC ของอะลูมิเนียมสามารถบรรลุความทนทานได้เท่าใด
ในสภาวะการผลิตปกติ ความคลาดเคลื่อนที่ยอมรับได้ของการตัดเฉือนบวกหรือลบ 0.01 มม. ถึง 0.05 มม. บนชิ้นส่วนอะลูมิเนียม สำหรับการเจาะที่แม่นยำมาก คุณสามารถใช้การรีมและการคว้านเพื่อให้ได้ระยะบวกหรือลบ 0.01 มม. หรือดีกว่า
การกัด CNC เหมาะสำหรับการผลิตจำนวนน้อยหรือไม่?
ใช่. การกัดซีเอ็นซีเป็นหนึ่งในวิธีการที่ประหยัดที่สุดในการผลิตชิ้นส่วนอะลูมิเนียมในปริมาณน้อย เนื่องจากไม่จำเป็นต้องใช้เครื่องมือถาวร เวลาหลักคือการใช้จ่ายในการเขียนโปรแกรมและการตั้งค่า
ฉันจำเป็นต้องกัด CNC หลังจากการหล่ออลูมิเนียมหรือไม่?
โดยปกติแล้วจะใช่หากชิ้นส่วนของคุณต้องการหน้ายึดที่แม่นยำ รูเกลียว หรือพิกัดความเผื่อที่แน่น การหล่อขึ้นรูปจะสร้างรูปทรงที่ใกล้เคียงตาข่าย แต่การกัดจะช่วยปรับแต่งขนาดที่สำคัญสำหรับการประกอบ
ฉันจะลดต้นทุนของการกัด CNC อะลูมิเนียมได้อย่างไร
ใช้ขนาดรูมาตรฐาน ออกแบบให้มีขอบอ่อน หลีกเลี่ยงพิกัดความเผื่อที่มากเกินไปโดยไม่จำเป็น และรวมการหล่อและการกัดเป็นการดำเนินการเดียว ซึ่งช่วยลดความสิ้นเปลืองวัสดุและค่าเครื่องมือ