ภาษา


บ้าน / ข่าว / ข่าวอุตสาหกรรม / อลูมิเนียมอัลลอยด์สำหรับการหล่อ: คู่มือปฏิบัติเกี่ยวกับเกรด คุณสมบัติ และการเลือก
ภาพวาดตกลงบนโต๊ะของคุณด้วยบล็อกวัสดุที่อ่านว่า "อลูมิเนียมอัลลอยด์" เท่านั้น บรรทัดเดียวนั้นอาจหมายถึง A356 สำหรับขายึดโครงสร้าง, เอ380 สำหรับตัวเรือนแบบหล่อปริมาณสูง หรือ 390 สำหรับกระบอกคอมเพรสเซอร์ที่ต้องทนทานต่อการสัมผัสแบบเลื่อนเป็นเวลาหลายปี เลือกเกรดผิดและต้นแบบแรกอาจดูไร้ที่ติ จากนั้นรอยแตกจะปรากฏขึ้นหลังการตัดเฉือน การทดสอบแรงดันรั่วที่พื้นผิวในชุดชิ้นส่วน 2,000 ชิ้น หรือการเคลือบอะโนไดซ์ออกมาเป็นหย่อม ๆ และมืด
นี่คือคำตอบโดยตรงก่อนรายละเอียด สำหรับการหล่อแบบแรงดันสูง ค่าเริ่มต้นในทางปฏิบัติคือ เอ380 และ เอ383 โดยมี ADC12 เป็นชื่อเอเชียสำหรับโลหะผสมที่คล้ายกัน สำหรับการหล่อแบบแรงดันต่ำ แรงโน้มถ่วง และการหล่อทราย ตัวเลือกมาตรฐานคือ A356 และ 356 . หากการสึกหรอจากการเลื่อนส่งผลต่อการออกแบบ—ปลอกสูบ กระบอกสูบคอมเพรสเซอร์ พื้นผิวแบริ่ง— 390 สมควรได้รับการประเมิน หากความต้านทานการกัดกร่อนและการตกแต่งเพื่อความสวยงามมีมากกว่าความแข็งแรงดิบ 518 คือโลหะผสมที่จะทดสอบ ส่วนที่เหลือของบทความนี้จะอธิบายข้อสรุปเหล่านั้นด้วยตัวเลขที่คุณสามารถนำมาสนทนากับซัพพลายเออร์ได้
การกำหนดโลหะผสมอลูมิเนียมหล่อทำงานอย่างไร
อลูมิเนียมหล่อในอเมริกาเหนือใช้ระบบ Aluminium Association สี่หลักโดยมีจุดทศนิยม ตัวเลขตัวแรกระบุองค์ประกอบโลหะผสมหลัก และตัวเลขนั้นเพียงอย่างเดียวจะบอกคุณถึงสิ่งที่คุณจำเป็นต้องรู้ส่วนใหญ่เกี่ยวกับพฤติกรรมของโลหะผสมในแม่พิมพ์และในการให้บริการ
- 1xx.x — อะลูมิเนียม 99.0% ขึ้นไป ใช้สำหรับตัวนำไฟฟ้าและอุปกรณ์เคมีเป็นหลัก
- 2xx.x – ทองแดงเป็นองค์ประกอบหลัก กลุ่มนี้ผลิตความแข็งแรงสูงสุดในบรรดาอะลูมิเนียมอัลลอยด์หล่อทั้งหมดหลังการอบชุบ แต่ทนต่อการกัดกร่อนได้
- 3xx.x — ซิลิคอนที่เติมทองแดงและ/หรือแมกนีเซียม นี่คือตระกูลม้าเทียมสำหรับทั้งการหล่อแบบไดคาสติ้งและการหล่อแบบแรงโน้มถ่วง
- 4xx.x — ซิลิคอนเป็นองค์ประกอบหลัก ซึ่งให้ความลื่นไหลและความหนาแน่นของแรงดันที่ดีเยี่ยมสำหรับชิ้นส่วนที่วิกฤตการรั่วไหล
- 5xx.x — แมกนีเซียม ให้ความต้านทานการกัดกร่อนที่ดีที่สุด และการเคลือบอะโนไดซ์ที่สม่ำเสมอที่สุด
- 7xx.x — สังกะสี ชุบแข็งตามอายุได้โดยมีความแข็งแรงเมื่อหล่อสูง แต่พบได้น้อยในงานหล่อเชิงพาณิชย์
จริงๆ แล้วตัวเลข ตัวอักษร และทศนิยมหมายถึงอะไร
ตัวเลขตัวที่สองบ่งบอกถึงการดัดแปลงโลหะผสมพื้นฐาน ตัวเลขสองตัวสุดท้ายระบุโลหะผสมเฉพาะภายในตระกูล ทศนิยมก็มีความสำคัญเช่นกัน: x.x คือรูปแบบการหล่อ, x.xx คือรูปแบบแท่งโลหะ คำนำหน้าตัวอักษร เช่น A ใน A356 หมายถึงขีดจำกัดสารเจือปนที่เข้มงวดกว่าโลหะผสมพื้นฐานที่ไม่มีตัวอักษร ในทางปฏิบัติ ข้อมูลจำเพาะเช่น A356-T6 ถือเป็นคำสั่งที่สมบูรณ์: โลหะผสมตระกูล 3xx.x, ส่วนประกอบ 356 ที่ได้รับการดัดแปลง, สิ่งเจือปนที่เข้มงวดมากขึ้น และการบำบัดความร้อน T6
การกำหนดอารมณ์อธิบายโดยย่อ
เทมเปอร์เขียนตามหลังโลหะผสม คั่นด้วยยัติภังค์ T6 หมายถึงการอบชุบด้วยความร้อนตามด้วยการบ่มเทียม ซึ่งเป็นอุณหภูมิที่ระบุบ่อยที่สุดเมื่อการหล่อโครงสร้างต้องรับน้ำหนัก T5 หมายถึงชิ้นส่วนถูกทำให้เย็นลงจากการหล่อแล้วจึงบ่มแบบเทียม โดยข้ามขั้นตอนการแก้ปัญหา ซึ่งมักใช้สำหรับการหล่อแบบตายตัวเพื่อหลีกเลี่ยงการบิดเบี้ยวและการพองตัว F หมายถึง as-fabricated ซึ่งเป็นวิธีการจัดหาแม่พิมพ์หล่อส่วนใหญ่ ความแตกต่างเหล่านี้ส่งผลโดยตรงต่อความแข็งแกร่งของผลผลิต: A356-T6 มาถึงโดยประมาณ ความแข็งแรงของผลผลิต 186 MPa ในขณะที่ A356 แบบหล่อนั่งอยู่รอบๆ 125 เมกะปาสคาล .
อลูมิเนียมอัลลอยด์ที่พบมากที่สุดสำหรับการหล่อ
จากข้อมูลของสถาบันการหล่อโลหะ โลหะผสมที่พบมากที่สุดสำหรับการหล่อทราย การหล่อด้วยแรงโน้มถ่วง และการหล่อด้วยความดันต่ำ ได้แก่ 356 และ 357 ซึ่งมีซิลิคอนประมาณ 6% และ 7% ตามลำดับ ภาพรวมด้านวัสดุศาสตร์ที่เผยแพร่บน ScienceDirect ยืนยันรูปแบบดังกล่าว โดยสังเกตว่า A319 (Al-6Si-3Cu-1Fe-1Zn) และ A356 (Al-7Si-0.25Cu-0.2Fe-0.4Mg) นำไปใช้งานทางอุตสาหกรรมส่วนใหญ่ในการหล่อด้วยแรงโน้มถ่วง สำหรับการหล่อแบบแรงดันสูง คำแนะนำในการเลือกโลหะผสมจะแสดงซีรีส์ 3xx.x ที่เหนือกว่า ตามด้วย 4xx.x, 5xx.x และ 2xx.x
| อัลลอย | ศรี % | ลูกบาศ์ก % | มก. % | เฟ สูงสุด % | UTS (เมกะปาสคาล) | ผลผลิต (MPa) | การยืดตัว% | กระบวนการทั่วไป |
|---|---|---|---|---|---|---|---|---|
| A356 | 6.5–7.5 | 0.20 | 0.30–0.45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | แรงดันต่ำ / แรงโน้มถ่วง / ทราย |
| 356 | 6.5–7.5 | 0.20 | 0.30–0.45 | 0.60 | 228 (T6) | 164 (T6) | 3.5–6 | แรงดันต่ำ / แรงโน้มถ่วง / ทราย |
| 319 | 5.5–6.5 | 3.0–4.0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | แรงโน้มถ่วง/ทราย |
| เอ380 | 7.5–9.5 | 3.0–4.0 | 0.10 | 1.3 | 324 (ตามนักแสดง) | 160 (ตามนักแสดง) | 3.5 | หล่อตาย |
| เอ383 / ADC12 | 9.5–11.5 | 2.0–3.0 | 0.10 | 1.3 | 310 (ตามนักแสดง) | 150 (ตามนักแสดง) | 3.5 | หล่อตาย |
| 390 | 16–18 | 4.0–5.0 | 0.45–0.65 | 1.3 | 285 (ตามนักแสดง) | 240 (ตามนักแสดง) | 1 | หล่อตาย |
| 518 | 0.35 | 0.25 | 7.5–8.5 | 1.8 | 310 (ตามนักแสดง) | 190 (ตามนักแสดง) | 4–7 | หล่อตาย |
ค่าคุณสมบัติข้างต้นเป็นไปตามข้อมูล ASM International ที่เผยแพร่สำหรับแท่งทดสอบแบบหล่อแยกกัน ถือว่าสิ่งเหล่านี้เป็นจุดเริ่มต้นสำหรับการประเมินทางวิศวกรรม ไม่ใช่เป็นการรับประกันรูปทรงของชิ้นส่วนที่เฉพาะเจาะจง
กระบวนการหล่อจำกัดการเลือกโลหะผสมอย่างไร
กระบวนการหล่อเป็นตัวกรองแรกในการเลือกโลหะผสม แต่ละกระบวนการเติมแม่พิมพ์แตกต่างกัน และโลหะผสมจะต้องทนต่อสภาวะการเติม
การหล่อด้วยแรงดันสูง: ความเร็วและผนังบาง
ที่ กระบวนการหล่ออลูมิเนียม ฉีดโลหะหลอมเหลวเข้าไปในแม่พิมพ์เหล็กชุบแข็งภายใต้แรงกดดันระหว่าง 10 ถึง 175 MPa เวลาในการเติมจะวัดเป็นมิลลิวินาที ดังนั้นโลหะผสมจะต้องมีของเหลวอย่างมากที่อุณหภูมิการหล่อ A380 และ A383 เป็นตัวเลือกที่โดดเด่นเนื่องจากมีปริมาณซิลิคอนทำให้มีความลื่นไหลที่จำเป็นสำหรับผนังบางและซี่โครงที่ซับซ้อน A356 สามารถหล่อแบบหล่อได้ แต่มีปริมาณซิลิคอนน้อยกว่า ทำให้ยากต่อการเติมส่วนที่บางให้หมดจด และเพิ่มความเสี่ยงในการบัดกรีด้วยแม่พิมพ์
การหล่อด้วยแรงดันต่ำ: เติมเต็มให้สะอาดและมีรูพรุนน้อยลง
การหล่อด้วยแรงดันต่ำจะเติมแม่พิมพ์จากเตาเผาด้านล่าง และดันวัสดุหลอมขึ้นด้านบนผ่านท่อไรเซอร์ภายใต้แรงดันแก๊สที่ควบคุม การไหลคงที่และราบเรียบเมื่อเทียบกับการฉีดแรงดันสูง ระดับความพรุนมีแนวโน้มที่จะลดลง และคุณสมบัติทางกลสามารถทำซ้ำได้มากขึ้น ซึ่งเป็นเหตุผลว่าทำไมล้อ แขนช่วงล่าง และขายึดโครงสร้างจึงถูกสร้างขึ้นในลักษณะนี้ A356 ใน T6 เป็นการผสมผสานมาตรฐานสำหรับส่วนประกอบเหล่านี้ เมื่อความพรุนเป็นสาเหตุหลักในการปฏิเสธ ก็ควรตรวจสอบกับซัพพลายเออร์ว่า การหล่อด้วยแรงดันต่ำสามารถลดรูก๊าซได้ เพียงพอที่จะเป็นไปตามมาตรฐานการทดสอบการรั่วของคุณ
การหล่อด้วยแรงโน้มถ่วงและการหล่อทราย: ใช้งานได้หลากหลายด้วยส่วนที่หนากว่า
การหล่อด้วยแม่พิมพ์ถาวรด้วยแรงโน้มถ่วงใช้รูปทรงเรขาคณิตแบบเติมด้านล่างหรือเทแบบเอียง ในขณะที่การหล่อด้วยทรายให้อิสระของรูปร่างที่กว้างที่สุด กระบวนการทั้งสองชดเชยความลื่นไหลที่ต่ำกว่าได้ดีกว่า ดังนั้น A356, 356, 319 และ 357 จึงเห็นการใช้งานมากที่สุด เนื่องจากการหล่อเย็นช้ากว่าการหล่อแบบตายตัว โครงสร้างจุลภาคจึงหยาบกว่า และคุณชดเชยด้วยการระบุการบำบัดความร้อน แทนที่จะพยายามรักษาคุณสมบัติการหล่อแบบแน่นหนา
คุณสมบัติของโลหะผสมมีความสำคัญในส่วนประกอบจริง
นอกเหนือจากความต้านทานแรงดึงแล้ว โลหะผสมหล่อยังต้องอยู่รอดจากกระบวนการหล่อและดำเนินการในสภาพแวดล้อมสุดท้าย คุณสมบัติทั้งหกนี้ตัดสินใจเลือกโลกแห่งความเป็นจริงส่วนใหญ่
ต้านทานการแตกร้าวจากความร้อน
รอยแตกร้าวจะเกิดขึ้นในระหว่างการแข็งตัวเมื่อโลหะผสมมีช่วงการเยือกแข็งที่กว้างและการป้อนโลหะเหลวระหว่างเดนไดรต์ไม่เพียงพอ โลหะผสม 2xx.x ที่อุดมด้วยทองแดงเป็นตัวก่อกวนที่เลวร้ายที่สุดที่นี่ A356 แข็งตัวในช่วงแคบ ซึ่งทำให้มีความต้านทานการแตกร้าวจากความร้อนได้อย่างแข็งแกร่ง และอธิบายว่าทำไมจึงมีอิทธิพลเหนือการหล่อด้วยแรงโน้มถ่วงของโครงสร้าง
แนวโน้มการบัดกรี
อะลูมิเนียมหลอมเหลวสามารถทำปฏิกิริยากับพื้นผิวแม่พิมพ์ที่เป็นเหล็ก โดยเชื่อมตัวเองเข้ากับเครื่องมือ เหล็กในโลหะผสมจะช่วยบรรเทาปัญหานี้โดยการสร้างเฟสอินเตอร์เมทัลลิกที่มีธาตุเหล็กสูงซึ่งช่วยลดการเปียก โลหะผสมหล่อขึ้นรูปจึงระบุธาตุเหล็กสูงถึง 1.3% ในขณะที่โลหะผสมหล่อด้วยแรงโน้มถ่วง เช่น A356 คงธาตุเหล็กไว้ที่ 0.20% เนื่องจากไม่มีการบัดกรีแบบตายตัว หากคุณใช้โลหะผสมที่หล่อด้วยแรงโน้มถ่วงและพยายามหล่อมัน อาจเกิดปัญหาการบัดกรีได้
ความหนาแน่นของแรงกดดัน
ตัววาล์วไฮดรอลิก ตัวเรือนปั๊ม และกล่องเกียร์ ล้วนต้องเผชิญกับข้อกำหนดในการทดสอบการรั่ว A413 ที่มีซิลิคอนประมาณ 12% มีความหนาแน่นของแรงกดที่ดีเยี่ยม A356 และ A380 ก็ทำงานได้ดีเช่นกัน B390 ซึ่งมีซิลิคอน 16–18% มีความน่าเชื่อถือน้อยกว่าสำหรับการหล่อแบบแรงดันต่ำ เนื่องจากอนุภาคซิลิกอนปฐมภูมิขัดขวางความต่อเนื่องของเมทริกซ์ และสามารถสร้างเครือข่ายที่มีรูพรุนขนาดเล็กได้
ความต้านทานการกัดกร่อน
518 เป็นตัวเลือกที่แข็งแกร่งที่สุดในสภาพแวดล้อมกลางแจ้งหรือในน้ำเค็มส่วนใหญ่ในบรรดาโลหะผสมหล่อขึ้นรูป เนื่องจากมีแมกนีเซียม 7.5–8.5% โลหะผสมที่มีทองแดง เช่น A380 และ 319 จะกัดกร่อนเร็วกว่าในอากาศที่มีเกลือ A356 อยู่ตรงกลางและเป็นที่ยอมรับสำหรับเครื่องจักรและการใช้งานใต้ฝากระโปรงรถยนต์ส่วนใหญ่ หากใช้การป้องกันพื้นผิวที่เหมาะสม
ความสามารถในการแปรรูป
หลุมเครื่องจักร A380 และ 319 ทำให้เกิดเศษหักสั้นและให้อายุการใช้งานเครื่องมือยาวนานที่ความเร็วตัดสูง ปริมาณแมกนีเซียมสูงที่ 518 ทำให้เกิดเศษที่มีลักษณะเป็นเส้นซึ่งอาจพันรอบเครื่องมือได้ ดังนั้นเม็ดมีดที่คมกว่าและรูปทรงร่องคายเศษจึงมีความจำเป็น หากชิ้นส่วนของคุณต้องการการเจาะและการต๊าปอย่างละเอียด ให้คำนึงถึงปัจจัยดังกล่าวในการตัดสินใจเกี่ยวกับโลหะผสม
ที่rmal conductivity
ที่rmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 วัตต์/(เมตร·เคลวิน) ในขณะที่ A380 มีขนาดประมาณ 96 วัตต์/(m·K) . หากชิ้นส่วนดึงความร้อนออกจากมอเตอร์ไฟฟ้าหรืออุปกรณ์อิเล็กทรอนิกส์กำลัง ความแตกต่างประมาณ 55 W/(m·K) จะเปลี่ยนอุณหภูมิของจุดเชื่อมต่ออย่างมีนัยสำคัญ
การเลือกโลหะผสมที่ขับเคลื่อนด้วยแอปพลิเคชัน
การเลือกโลหะผสมมักจะเป็นจุดตัดระหว่างข้อกำหนดด้านโครงสร้างและความประหยัดของกระบวนการหล่อ ตารางด้านล่างจะจับคู่ส่วนประกอบทั่วไปกับเกรดที่โรงหล่อใช้งานจริง
| ใบสมัคร | เกรดที่แนะนำ | อะไรเป็นตัวขับเคลื่อนการตัดสินใจ |
|---|---|---|
| ชิ้นส่วนกระบอกสูบเครื่องยนต์ | เอ380, A383, B390 | ปริมาตร ความแน่นของแรงดัน ความต้านทานการสึกหรอ |
| กล่องเกียร์และเรือนเกียร์ | เอ380, A383 | ความแข็ง ความแน่นรั่ว ความแม่นยำของมิติ |
| ปั๊มน้ำมันและปั๊มน้ำ | เอ356, เอ380 | ความหนาแน่นของแรงกดดัน, machinability, thermal fatigue |
| วาล์วและบล็อกไฮดรอลิก | เอ356, เอ380 | ความแน่นรั่ว ความแข็งแรง ผิวซีลด้วยเครื่องจักร |
| ตัวเรือนมอเตอร์และฝาปิดปลาย | เอ380, ADC12 | การเติมผนังบาง ความแม่นยำของมิติ ความแข็งแรง |
| กระปุกเกียร์เกษตรกรรม | เอ356, 319 | ความเหนียว ต้านทานความเมื่อยล้าในแรงโน้มถ่วง/การหล่อทราย |
| แผ่นระบายความร้อนสำหรับรถยนต์พลังงานใหม่ | เอ383, A356 | ที่rmal conductivity, flatness, thin-wall detail |
| ตู้อัจฉริยะและตู้ทางการแพทย์ | เอ383, ADC12 | เรขาคณิตที่ซับซ้อน พื้นผิวสวยงาม ผนังบาง |
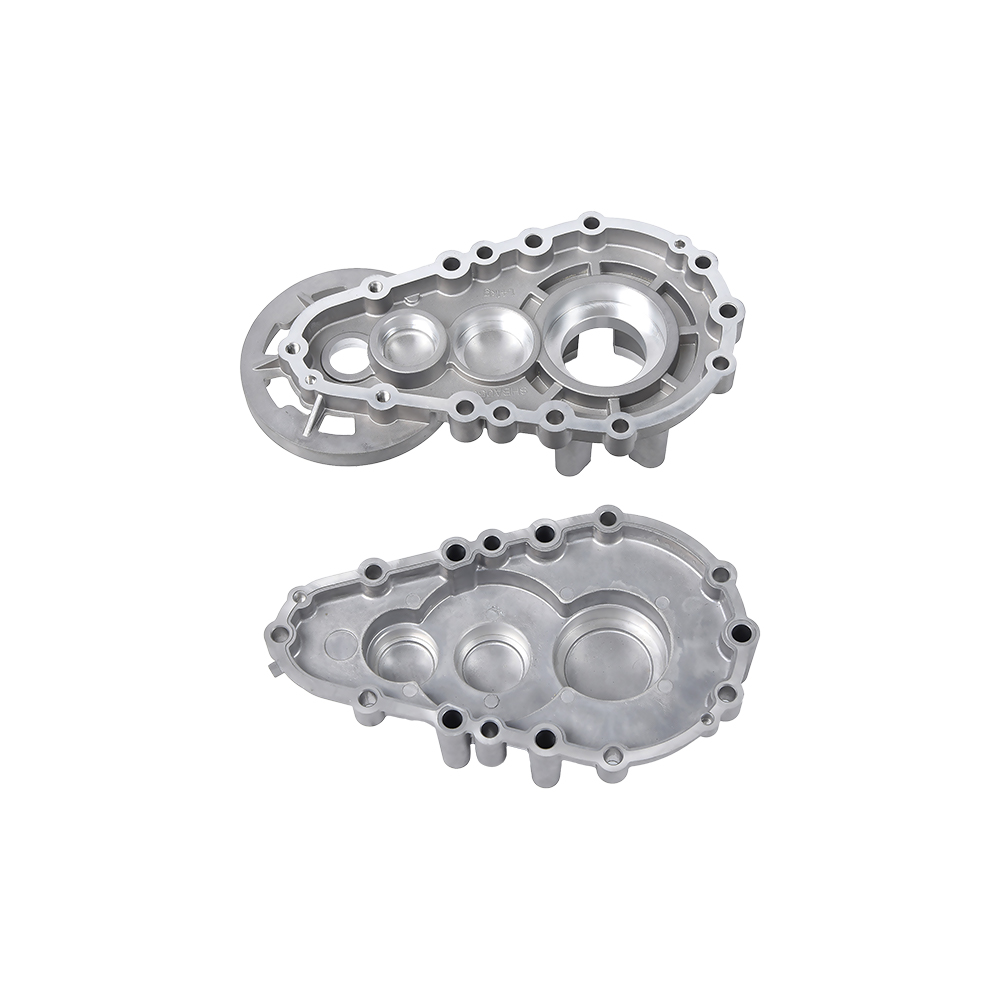
สำหรับการใช้งานระบบส่งกำลังและโครงสร้าง ซัพพลายเออร์มักจะผลิต ตัวเรือนกระปุกเกียร์อะลูมิเนียมหล่อขึ้นรูป ใน A380 หรือ A383 เนื่องจากโลหะผสมเหล่านี้ให้ความแข็งและความแน่นของแรงกดที่จำเป็นสำหรับบริการส่งกำลัง เมื่อตัวเรือนกระปุกเกียร์ยังต้องทนต่อความล้าจากแรงสั่นสะเทือน A356 ที่มีอุณหภูมิ T6 ก็คุ้มค่าที่จะพิจารณา แม้ว่ารอบเวลาจะนานกว่าก็ตาม
 ที่อยู่อาศัยกล่องเกียร์อลูมิเนียมหล่อ - Ningbo Beilun Youyuan ผู้ผลิตเครื่องจักร ที่ aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... ดูผลิตภัณฑ์ →
ในหมวดเครื่องยนต์ยานยนต์ ชิ้นส่วนกระบอกสูบเครื่องยนต์อลูมิเนียมอัตโนมัติ โดยปกติจะระบุไว้ใน A356-T6 เมื่อความสมบูรณ์ของโครงสร้างและประสิทธิภาพการทำความเย็นมีความสำคัญ หรือ A380 เมื่อปริมาณการผลิตต้องการต้นทุนต่อชิ้นต่ำที่สุดที่เป็นไปได้ B390 ถูกเลือกเมื่อพื้นที่เจาะกระบอกสูบต้องการความต้านทานสูงต่อการสึกหรอแบบเลื่อนโดยไม่มีปลอกแยก
 ผู้ผลิตชิ้นส่วนกระบอกสูบเครื่องยนต์อลูมิเนียมแบบกำหนดเอง ซัพพลายเออร์ OEM - หนิงโป Beilun Youyuan Machinery Manufacturing Co., Ltd เป็นผู้ผลิตชิ้นส่วนกระบอกสูบเครื่องยนต์อลูมิเนียม OEM / ODM ของจีนและอลูมิเนียม Auto En... ดูผลิตภัณฑ์ →
สำหรับส่วนประกอบพลังงานของไหล วาล์วไฮดรอลิกหล่ออลูมิเนียม โดยทั่วไปแล้ว ตัวเครื่องจะถูกหล่อใน A380 เนื่องจากมีเครื่องจักรที่เรียบสนิทบนหน้าซีลแบบเรียบ และคงแรงกดโดยไม่มีรูพรุนขนาดมหึมา สำหรับซีรีส์ระดับปานกลางที่มีความต้องการความล้าสูงกว่า A356 ใน T6 ยังคงเป็นเกณฑ์มาตรฐาน
 ผู้ผลิตวาล์วไฮดรอลิกหล่ออลูมิเนียมแบบกำหนดเอง ซัพพลายเออร์ OEM - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd เป็นผู้ผลิตวาล์วไฮดรอลิกหล่ออลูมิเนียม OEM / ODM ของจีนและอลูมิเนียม Die Ca ... ดูผลิตภัณฑ์ →
ข้อควรพิจารณาในการออกแบบที่ส่งผลต่อการเลือกใช้โลหะผสม
ที่ alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
ความหนาของผนัง
- หล่อตาย — ผนังขั้นต่ำ 0.8–1.5 มม. สำหรับชิ้นส่วนขนาดเล็ก 2–3 มม. เป็นพื้นที่ใช้งานได้จริงสำหรับตัวเรือนขนาดกลางที่มีโครงและปุ่ม
- การหล่อด้วยแรงดันต่ำ — ผนังขั้นต่ำ 2.5–4 มม. ขึ้นอยู่กับช่วงการแช่แข็งของโลหะผสม
- แรงโน้มถ่วงและการหล่อทราย — ผนังขั้นต่ำ 3–5 มม. เพื่อหลีกเลี่ยงการทำงานผิดพลาดและข้อบกพร่องในการหดตัว
ความคลาดเคลื่อนมิติ
- หล่อตาย จับได้ประมาณ ±0.1 มม. สำหรับขนาดเล็ก และ ±0.3–0.5 มม. เส้นผ่านศูนย์กลาง 100 มม. นี่คือเหตุผลว่าทำไมตัวเรือนและฉากยึดที่มีความแม่นยำส่วนใหญ่จึงเป็นแบบหล่อ
- การหล่อด้วยแรงดันต่ำและแรงโน้มถ่วง โดยทั่วไปจะใช้ ±0.5 มม. มากกว่า 100 มม. ชิ้นส่วนโครงสร้าง A356-T6 ได้รับการประมวลผลหลังจากการอบชุบด้วยความร้อน หากต้องการความแม่นยำที่มากขึ้น
- การหล่อทราย ให้ ±0.8 มม. หรือมากกว่า และการตัดเฉือนมักจำเป็นเสมอกับผิวหน้าที่ใช้งาน
มุมร่าง
การหล่อขึ้นรูปต้องมีแรงดูดอย่างน้อย 1-2 องศาบนผนังภายนอก และ 1.5-2.5 องศาบนแกนภายในเพื่อแยกชิ้นส่วนออกอย่างหมดจด เครื่องมือแรงดันต่ำและแรงโน้มถ่วงจำเป็นต้องมีแรงลมเช่นกัน แต่จะน้อยกว่าเล็กน้อยเนื่องจากแรงเติมและดีดออกต่ำกว่า หากการออกแบบของคุณยอมให้ร่างเป็นศูนย์เนื่องจากข้อกำหนดในการประกอบ คาดว่าจะมีการสนทนาเกี่ยวกับค่าเผื่อการตัดเฉือนหรือการเลื่อนที่เพิ่มต้นทุน
การรักษาความร้อนและการบิดเบือน
การอบชุบด้วยความร้อน T6 ช่วยเพิ่มความแข็งแรงของผลผลิตได้อย่างมาก แต่ยังทำให้เกิดการบิดเบือนจากขั้นตอนการดับอีกด้วย ในการหล่อแบบผนังบาง มักต้องมีการดำเนินการยืดผมหลังจาก T6 อลูมิเนียมหล่อขึ้นรูปมักใช้ในอุณหภูมิ F เนื่องจากปริมาณก๊าซที่ติดอยู่โดยการฉีดแรงดันสูงอาจทำให้พื้นผิวพองในระหว่างการอบชุบด้วยความร้อนของสารละลาย ยืนยันว่าชิ้นส่วนของคุณต้องการ T6 จริงๆ หรือไม่ การอัพเกรดจาก F เป็น T6 สามารถเพิ่มทั้งต้นทุนกระบวนการและอัตราของเสีย
ความเข้ากันได้ของการรักษาพื้นผิว
งานเคลือบสีฝุ่นและงานพ่นสีบนโลหะผสมทุกชนิดในบทความนี้ อโนไดซ์เป็นข้อยกเว้น ระดับซิลิคอนที่สูงกว่าประมาณ 7% ทำให้เกิดการเคลือบขั้วบวกที่เข้มขึ้นและเป็นหย่อม ๆ และผิวหนังแบบหล่อมักจะมีชั้นที่มีรูพรุนละเอียดซึ่งดูไม่ดีหลังจากการชุบอโนไดซ์ หากคุณต้องการการเคลือบผิวแบบอะโนไดซ์เพื่อการตกแต่ง ให้ระบุโลหะผสมที่มีซิลิคอนต่ำ เช่น 518 หรือวางแผนการตัดเฉือนพื้นผิวแบบหล่อก่อนการชุบอโนไดซ์ ตัวอย่างการอ้างอิงสำหรับการผลิตขั้นสุดท้ายที่สะอาดแสดงให้เห็นว่าทำอย่างไร การใช้งานหล่ออลูมิเนียม พึ่งพาขั้นตอนการเตรียมพื้นผิวมากขึ้นเพื่อให้เป็นไปตามมาตรฐานเครื่องสำอาง
คำถามที่พบบ่อยเกี่ยวกับอลูมิเนียมอัลลอยด์สำหรับการหล่อ
อลูมิเนียมเกรดไหนดีที่สุดสำหรับการหล่อ?
ที่re is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
ADC12 เหมือนกับ A383 หรือไม่
ที่y are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
ชิ้นส่วนอะลูมิเนียมหล่อขึ้นรูปสามารถชุบอโนไดซ์ได้หรือไม่
ใช่ แต่ผลลัพธ์ขึ้นอยู่กับปริมาณซิลิกอน A380 และ A383 ชุบผิวให้เป็นสีเข้มและเป็นหย่อมๆ ที่ไม่ตรงกับข้อกำหนดทางสถาปัตยกรรม โลหะผสมหล่อขึ้นรูปด้วยซิลิคอนต่ำ เช่น 518 จะให้การเคลือบขั้วบวกที่ดีกว่ามาก เพื่อให้มีรูปลักษณ์ที่สม่ำเสมอ ให้เครื่องจักรหรือบดพื้นผิวก่อนที่จะทำการอโนไดซ์ และทดสอบตัวอย่างก่อนการผลิตจากแม่พิมพ์จริงก่อนที่จะดำเนินการตามข้อมูลจำเพาะขั้นสุดท้าย
T6 หมายถึงอะไรใน A356-T6
T6 คือการกำหนดอุณหภูมิสำหรับการบำบัดความร้อนของสารละลาย การดับ และการแก่ชราเทียม สำหรับ A356 สิ่งนี้จะเพิ่มความแข็งแกร่งของผลผลิตจากประมาณ 125 MPa ในสภาพแบบหล่อเป็นประมาณ 186 MPa ในขณะที่ยังคงการยืดตัวไว้ 5–10% เป็นอุณหภูมิเริ่มต้นสำหรับการหล่อโครงสร้างที่จะเผชิญกับภาระทางกลที่สำคัญ
อลูมิเนียมหล่อโลหะผสมชนิดใดมีความหนาแน่นของแรงดันได้ดีที่สุด?
A413 ซึ่งมีซิลิคอนประมาณ 12% ได้รับการกล่าวขานอย่างกว้างขวางว่าเป็นโลหะผสมหล่อขึ้นรูปที่ทนแรงดันมากที่สุด A356 ยังทำงานได้ดีสำหรับการหล่อด้วยแรงโน้มถ่วงและการหล่อแรงดันต่ำซึ่งจำเป็นต้องกักเก็บน้ำมันหรือของไหลไฮดรอลิก หลีกเลี่ยงโลหะผสมทองแดง 2xx.x สำหรับการใช้งานที่ต้องรับแรงดัน และออกแบบชิ้นส่วนให้มีความหนาของผนังสม่ำเสมอเพื่อป้องกันการหดตัวเป็นรูพรุนโดยไม่คำนึงถึงโลหะผสม
เหตุใด B390 จึงใช้สำหรับการใช้งานคอมเพรสเซอร์และกระบอกสูบเครื่องยนต์
B390 ประกอบด้วยซิลิคอน 16–18% และทองแดง 4–5% ปริมาณซิลิกอนที่สูงจะก่อให้เกิดอนุภาคซิลิกอนปฐมภูมิแข็ง ซึ่งให้ความต้านทานการสึกหรอจากการเลื่อนที่ยอดเยี่ยม ซึ่งจำเป็นต่อรูกระบอกสูบและกระบอกสูบของคอมเพรสเซอร์ ข้อเสียคือมีความเหนียวน้อยกว่า การตัดเฉือนยากขึ้น และความรัดกุมของแรงกดต่ำกว่า ดังนั้นจึงเลือกเฉพาะเมื่อการสึกหรอเป็นโหมดความล้มเหลวหลักเท่านั้น
คำแนะนำการปิดบัญชีเชิงปฏิบัติ
วางการตัดสินใจของโลหะผสมไว้บนโต๊ะก่อนที่จะตัดแม่พิมพ์ สอบถามซัพพลายเออร์การหล่อของคุณว่าพวกเขาใช้โลหะผสมชนิดใดเป็นประจำบนอุปกรณ์ของตน โรงหล่อที่ผลิตชิ้นส่วน A380 ทุกวันจะเสนอราคาด้วยรอบเวลาที่เข้มงวดและอัตราเศษซากที่คาดการณ์ได้ ในขณะที่ชิ้นส่วนหล่อ A356 ครั้งแรกมีความเสี่ยงในการพัฒนาซึ่งผู้ซื้อจะต้องจ่ายในที่สุด ในทางกลับกัน หากชิ้นส่วนของคุณได้รับการรับรองด้านความล้าหรือความหนาแน่นของการรั่ว การเปลี่ยนจากโลหะผสมที่ซัพพลายเออร์ของคุณเลือกใช้ไปเป็นขนาดที่พอดียิ่งขึ้นสำหรับการใช้งานจะช่วยลดความล้มเหลวในสนามได้มากพอที่จะพิสูจน์ราคาชิ้นส่วนที่สูงขึ้นได้ ตรวจสอบองค์ประกอบทางเคมีผ่านรายงานการทดสอบวัสดุที่ผ่านการรับรอง ติดตั้งเครื่องจักรชุดทดสอบภายใต้เงื่อนไขการผลิต และตรวจสอบว่าคุณสมบัติทางกลจากรูปทรงของชิ้นส่วนจริงตรงตามข้อกำหนดในการเขียนแบบ ลำดับดังกล่าวจะมีราคาถูกกว่าการค้นพบโลหะผสมที่ไม่ตรงกันระหว่างการตรวจสอบลูกค้าเสมอ